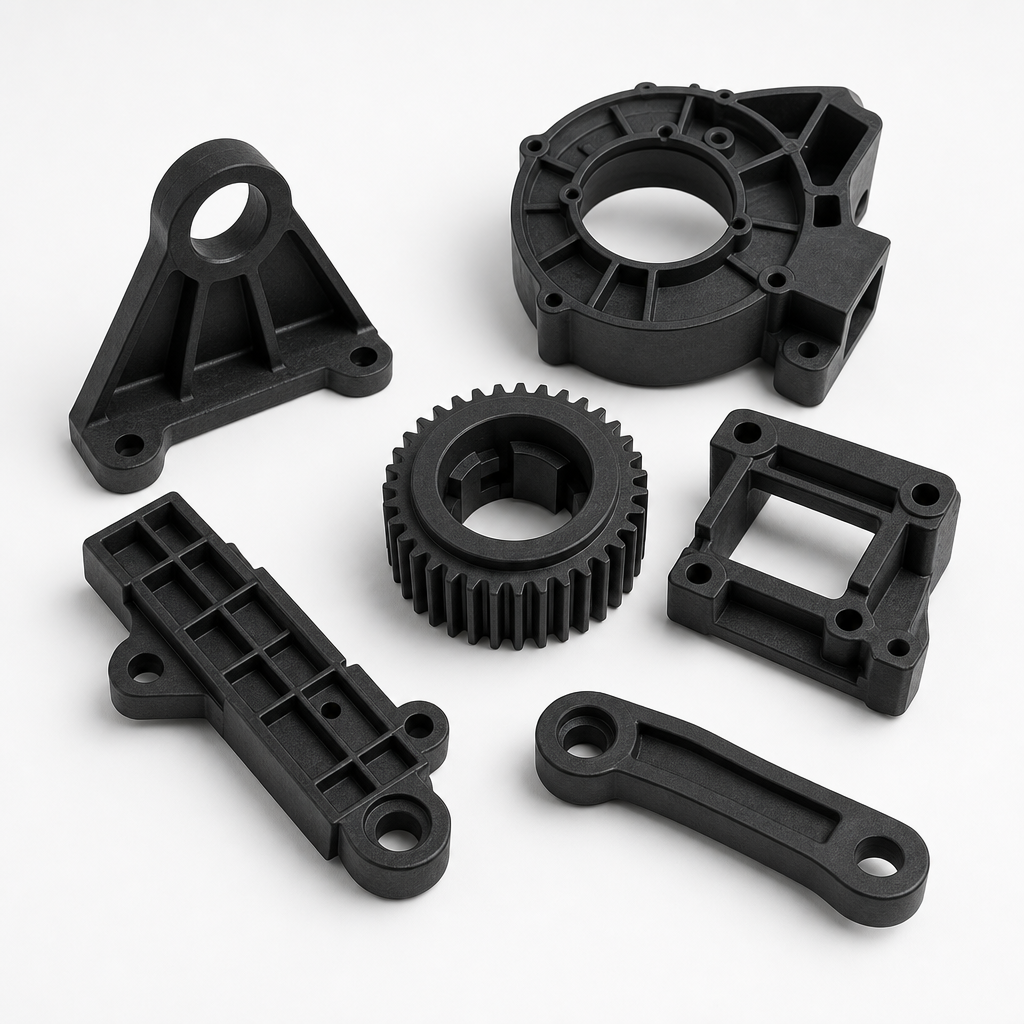
ナイロンにガラス繊維を添加することで、強靭で耐摩耗性に優れたエンジニアリングプラスチックが、ダイカスト金属に匹敵する構造材料へと変貌を遂げます。 ガラス繊維含有率30%の場合、PA66-GF30は引張強度を2倍(80 MPaから165~185 MPa)、曲げ弾性率を3倍(2.8 GPaから8~9 GPa)に高め、 さらに、熱変形温度を75度Cから240度C以上に引き上げます。これらの数値が示す通り、軽量化と構造的要件の両立が求められるあらゆる産業において、ガラス繊維強化ナイロンが自動車のインテークマニホールド、電動工具の筐体、構造用ブラケットなどでアルミニウムに取って代わった理由がわかります。.
For grade selection and production planning
Compare Glass-Filled Nylon Grades Before You Specify a Material
Tell us whether you are comparing PA6 or PA66 and GF20, GF30 or GF50. Share the application, operating temperature, load, moisture or chemical exposure, color, and required documents. We can identify the exact grade and technical data sheet that should be reviewed before purchase or part approval.
しかし、ガラス繊維は諸刃の剣でもあります。ガラス繊維により、ナイロンは異方性(強度が流れ方向によって異なる)を帯び、金型や加工工具に対して摩耗性を高め、低温下では脆くなりやすくなります。本ガイドでは、信頼性の高いGFナイロン部品と、ニットラインで破損してしまう部品とを分ける、グレード、設計ルール、および加工上の考慮事項について解説します。.
最初に、その部品を補強するかどうかを決める場合は、まず当社の ガラス繊維強化ナイロンと非強化ナイロンの比較 ファイバーの積載量を選択する前に。.
データシートの注記: 以下の数値は代表的な範囲であり、最終グレードの技術データシートに代わるものではありません。マトリックス樹脂、繊維のサイジング、試験方向、含水状態、熱安定化処理、耐衝撃性改良、および色によって、結果が異なる場合があります。.
GF20 対 GF30 対 ガラス含有量の高いもの
| 読み込み中 | 代表的な選考理由 | 主なトレードオフ |
|---|---|---|
| GF15-GF20 | 靭性と流動性をより高く維持しつつ、剛性を適度に高める | GF30よりも構造マージンが低い |
| GF30 | 構造用成形部品の一般的なバランス | 異方性の増加、摩耗、および繊維の質感がより目立つ |
| GF40-GF50 | 認定された形状における最大の剛性、または最小の収縮率 | 加工が困難になり、耐衝撃性が低下し、工具の摩耗が増加する |

ガラス繊維の含有率:各含有率がもたらす効果
PA66-GF15: Often selected when moderate reinforcement and retained toughness matter. PA66-GF30: A common structural loading when stiffness, molding behavior and availability must be balanced. PA66-GF50: Considered when a qualified part still needs more stiffness. Higher glass loading can reduce flow, increase anisotropy and tooling wear, and change impact behavior. Compare exact-grade datasheets tested by the same impact method and conditioning state; the table below is a screening reference, not proof that GF50 has a fixed impact penalty versus GF30.
ガラス積載量別の物件比較
| プロパティ | PA66(充填剤なし) | PA66-GF15 | PA66-GF30 | PA66-GF50 | アルミニウム(参照) |
|---|---|---|---|---|---|
| 引張強さ (MPa) | 80-85 | 120-130 | 165-185 | 210-230 | 240-320 |
| 曲げ弾性率 (GPa) | 2.8-3.0 | 5.0-6.0 | 8.0-9.0 | 14.0-16.0 | 70 |
| HDT @ 1.82 MPa (℃) | 70-80 | 230-240 | 240-250 | 250-255 | 該当なし |
| ノッチ付きアイゾット(kJ/m²) | 4-6 | 5-7 | 8-12 | 10-14 | 該当なし |
| 密度(g/cm³) | 1.14 | 1.23 | 1.37-1.38 | 1.55-1.57 | 2.70 |
| 金型の収縮(%) | 1.5-2.0 | 0.4-0.8 | 0.2-0.6 | 0.1-0.3 | 該当なし |
| CTE (10⁻⁶/℃) | 70-90 | 30-40 | 20-30 | 15-20 | 21-24 |
繊維の配向:隠れた設計変数
射出成形時、ガラス繊維は溶融流の方向に沿って配向し、これにより異方性の機械的特性が生じます。PA66-GF30製の引張試験片を、流れ方向に平行に試験した場合、180 MPaの引張強度が得られますが、流れ方向に垂直に試験した場合、80~100 MPaとなり、45~55%の低下が見られます。 この異方性は、部品設計およびFEA解析において考慮する必要があります。設計上の留意点:主要な荷重経路が流動方向と一致するように、金型内で部品の向きを調整してください。 多軸荷重がかかる場合は、複数のゲートを使用して繊維の配向を制御しますが、ニットライン(流動前線が交差する部分)には繊維のブリッジが存在せず、基本強度の50~60%しか持たないことに留意してください。.
ガラス繊維強化ナイロンの設計基準
- 異方性収縮を考慮する: GFナイロンは、流れ方向に比べて横方向で2~4倍の収縮率を示します。流れ方向に平行な100 mmの部材は0.3 mm収縮する一方、流れ方向に垂直な同じ部材は1.0 mm収縮する可能性があります。金型設計では、流れ方向と横方向で異なる収縮率を適用するか、金型流動シミュレーションを用いて収縮の差を予測してください。.
- 編み目の境目にある鋭い角は避ける: GFナイロンの編み目線には繊維の架橋が存在せず、2つの溶融流が接合する界面にはマトリックスポリマーのみが存在します。編み目線の位置に半径0.5 mm以上の丸みを付けることで、応力集中係数(Kt)を3~4から1.5~2まで低減できます。ゲートの位置を変更し、編み目線を高応力領域から遠ざけてください。.
- 硬化型鋼を指定してください: GF30以上は研磨性があります。P20鋼(HRC 28~32)は、50,000~100,000ショットの使用後に目に見える程度の摩耗が生じます。 100,000サイクルを超えると予想される金型には、H13(HRC 48~52)またはD2(HRC 58~62)を使用してください。 GF50の場合、H13であっても50,000サイクルで摩耗が見られるため、摩耗面には窒化処理または硬質クロムメッキを施したステンレス鋼の使用を検討してください。.
- 反り抑制のための設計: 流れ方向と横方向の収縮率の違いにより、GFナイロン製部品に反りが生じます。対策は以下の3つです:(1) 肉厚を均一にする(最大変動幅は±15%)。 (2) ゲート位置を対称に配置し、充填バランスを保つこと。(3) キャビティ全体で温度が均一になるよう冷却路を配置すること。肉厚が2 mmを超えるGF30+製部品については、金型流動解析の実施を強く推奨します。.
- ゲートの位置によって部品の強度が決まります: ファイバーの配向が主荷重経路と一致するようにゲートを配置してください。エッジゲートは流れに平行な一方向の配向を生み出し、ファンゲートは放射状の配向を生み出します。荷重が単軸か多軸かによって、適切なゲートを選択してください。 配置が不適切なゲートにより、荷重を受けるボス部分にニットラインが生じると、その箇所の強度がデータシート値に比べて50%低下する可能性があります。.
- 保湿ケアは依然として重要です: GFナイロンは、ガラス繊維が吸湿性ポリマーを置換するため、無充填品よりも吸湿量が少ない(飽和時の吸湿量は1.5~2.5%に対し、無充填品は2~8%)。しかし、PA66マトリックスは依然として水分を吸収して膨潤するため、寸法変化は体積あたりのナイロン含有率にほぼ比例する。 GF30の部品(体積比で70%のナイロン)は、無充填部品の水分膨張の約70%に相当する膨張を経験する。重要寸法検査を行う前に、GFナイロン部品を平衡水分状態まで調整すること。.
業界別適用マトリックス
| 産業 | 代表的な部品 | 材質/グレード | 主要要件 |
|---|---|---|---|
| 自動車 | インテークマニホールド、エンジンカバー、ラジエーターエンドタンク、ミラーハウジング | PA66-GF30 | 250℃のHDT、グリコール耐性、溶着線強度 |
| 電動工具 | ハウジング、ギアケース、ハンドルフレーム | PA6-GF30 | -20℃での耐衝撃性、振動減衰、UL 94 HB |
| 産業機器 | ポンプハウジング、構造用ブラケット、コンベヤ部品 | PA66-GF50 | 持続荷重下および化学物質への曝露下におけるクリープ耐性 |
| 消費財 | 家電製品の構造フレーム、家具の機構 | PA6-GF15 または GF30 | コスト対強度比、着色性、手触り |
最も安価な樹脂グレードが、必ずしも最も低コストの成形部品になるとは限りません。.
図面、充填方向、外観要件、および年間生産数量をお送りください。金型のリリース前に、ガラスの充填状況、ゲート配置、反りのリスク、および金型鋼について検討いたします。.
コスト決定の枠組み
材料費: PA66-GF30:$4.50~7.00/kg(充填剤を含まないPA66の場合は$3.00~4.50)。PA66-GF50:$6.00~9.00/kg。 ガラス繊維の追加コストは、無充填品に比べて50~100%ですが、強度の向上は100~150%に達します。したがって、荷重を受ける部品においては、GF含有率が高くなるほど、コスト対強度比は実際に向上します。.
処理費用: GFグレードでは、溶融温度が10~20℃高く、サイクルタイムがわずかに長くなり、スクリューやバレルの交換頻度も高くなります(非充填材の2,000~3,000トンに対し、500~1,000トンごとに交換が必要です)。 金型鋼材のグレードアップ(P20からH13へ)により、金型コストは$2,000~8,000増加しますが、生産量が100,000を超える場合には不可欠です。.
Selection approach: Evaluate GF15 when moderate stiffness and retained ductility matter. Evaluate GF30 when the part needs a common structural balance. Evaluate GF50 only when the higher stiffness is useful in the actual geometry and the project can accept its flow, anisotropy, surface and tooling trade-offs. Compare impact data only when the grade, method, notch, specimen direction and conditioning are aligned.
よくある不具合と解決策
| 欠陥 | 外観 | 根本原因 | 解決策 |
|---|---|---|---|
| 反り/歪み | 部分的な曲線やねじれ | 異方性収縮:流動方向と横方向の比較 | 対称的な充填を実現するためにゲートを中央に配置する;モールドフロー解析を活用する;均一な冷却を行う |
| ニットラインの弱さ | 流前縁の接合線における亀裂 | ファイバーブリッジの発生なし;応力集中 | ゲートを移動してニットラインの位置を変更する;半径を0.5mm以上に設定する;溶融温度を10~15℃上げる |
| 表面のガラス繊維の外観 | 部品表面に繊維が見える;表面粗さ | 金型温度が低い;表面の繊維含有量が高い | 金型温度を120~140℃に上げ、充填速度を速く設定し、外観面にはGF15を上限とする |
| 金型の摩耗・侵食 | キャビティの寸法が拡大し、フラッシングが増加している | P20鋼に対するガラス繊維の摩耗 | H13またはD2鋼にアップグレードする;ゲート部に硬質クロムメッキを施す;5万発射撃後に点検を行う |
Specification Gaps That Cause Glass-Filled Nylon Projects to Fail
| Specification Gap | プロジェクトのリスク | ナイロンプラスチックがレビューをどのように支えているか |
|---|---|---|
| 見積依頼書には「PA66-GF30」としか記載されていない“ | 熱安定性、耐衝撃性、色、認証、およびコンディショニングについては、依然として定義されていない | お見積りのご依頼の前に、成績および必要書類に関する要件をすべてご確認ください |
| 引張強度のみに基づいて、より高いGF含有率が選定される | 予期せぬ脆化、溶接線部の弱さ、または表面仕上げの不良 | 充填されていないPA、GF20、GF30、およびそれ以上の充填量について、実際の破壊モードと比較する |
| 流れの方向は無視されます | 部品の部位によって、反りや機械的性能に違いが見られる | 材料選定と、ゲート、流れ、壁、および荷重方向の検討を連携させる |
| 水分およびロット管理が行われていない | スプレイ、劣化、寸法ばらつき、および承認結果の不一致 | 見積依頼書(RFQ)において、乾燥、COA、入荷検査、およびロット承認に関する要件を明記する |
ナイロンプラスチックは、2005年より材料の改良および完成品の製造を支援してきました。標準グレードでは不十分な場合、当社のカスタムコンパウンディング技術と社内のプロセスノウハウを活用し、樹脂の選定と成形、CNC加工、あるいは3Dプリントによる検証を連携させています。.
プロジェクトにナイロンプラスチックを選ぶ理由
精密製造
30以上のCNCおよび射出成形セルが1つの施設に集約
ISO 9001:2015 認証取得
認証済みの品質管理システム、完全な検査報告書
納期:15~25日
迅速な納期に対応し、優先処理オプションもご利用いただけます
国際配送
北米、欧州、アジアへの航空・海上輸送
当社のガラス繊維強化ナイロンガイドをダウンロード
技術データ、設計ルール、サプライヤーチェックリストを掲載した無料のPDFリファレンスガイド。.
関連記事
よくある質問
ガラス繊維強化ナイロンとは何ですか?また、なぜそれを使うのでしょうか?
ガラス繊維強化ナイロンとは、ナイロン(PA66またはPA6)に短繊維ガラス(通常、重量比で15%、30%、または50%)を配合したものです。 この繊維により、引張強度は50~150%向上し、剛性は3倍になり、熱変形温度は約75℃から240℃以上に上昇します。 これにより、ナイロンは、強靭な汎用エンジニアリングプラスチックから、荷重を支える用途においてダイカスト金属や熱硬化性複合材料に取って代わる構造材料へと変貌を遂げます。 コストの割増分(無充填ナイロンに比べて 50~100%)は、性能の向上分よりも低いため、GF ナイロンは、コストパフォーマンスの点で最も費用対効果の高い構造用熱可塑性プラスチックとなっています。.
ガラス繊維の含有率はどれくらいにすべきでしょうか?
GF15 is a useful comparison when the part needs more stiffness but still relies on ductility, flow or surface quality. GF30 is a common structural starting point. GF50 may be appropriate when higher stiffness is required and the part, gate and tooling can accommodate the processing trade-offs. Do not choose from glass percentage alone: compare exact-grade tensile, impact, moisture and thermal data under matched test conditions, then validate molded samples.
ガラス繊維強化ナイロンは、やはり水分を吸収するのでしょうか?
はい、しかし、充填剤を含まないナイロンに比べれば、その割合は低くなります。飽和状態において、PA66-GF30の吸湿量は1.5~2.5%であるのに対し、充填剤を含まないPA66では2~8%です。 ガラス繊維は水分を吸収しないため、吸湿量は体積比でのナイロン分(GF30では約70%)に比例します。 吸収された水分は依然として寸法膨張を引き起こし(未充填材の約70%)、強度を低下させます(調整済みPA66-GF30の引張強度は、乾燥状態で約180 MPaから、相対湿度50%で約120~140 MPaに低下します)。 ガラス繊維強化ナイロンは、湿気に対する感受性を完全に排除するわけではありませんが、ガラス繊維の含有量に比例してその感受性を低減させます。.
ガラス繊維強化ナイロンにおけるカビによる摩耗をどのように防止すればよいでしょうか?
ガラス繊維(モース硬度6.5)は、1ショットごとに微細な研磨剤として作用します。ショット数に応じた対策:50,000ショット未満の場合、P20鋼(HRC 28~32)で十分ですが、目に見える程度の摩耗が生じます。 50,000~200,000ショット – キャビティおよびコアにはH13鋼(HRC 48~52)を使用してください。 200,000ショット以上 – 摩耗面(ゲート、ランナー、高速流領域)に窒化処理または硬質クロムメッキを施したH13を使用してください。 GF50の場合、生産量にかかわらず、H13が最低基準となります。定期点検間隔:25,000ショットごとに金型の重要寸法を測定し、0.05 mmの摩耗が確認された場合は、表面再加工または交換を行ってください。.
関連記事
ガラス繊維強化ナイロン製品および材料サポート

Prepare a production review
ガラス繊維強化ナイロンのレビューを依頼する
Send the details below so fiber loading, flow direction, weld lines, warpage and tool wear can be reviewed before tooling release.
We can compare unfilled PA, GF20, GF30 and higher loadings without assuming that more glass fiber is always better.