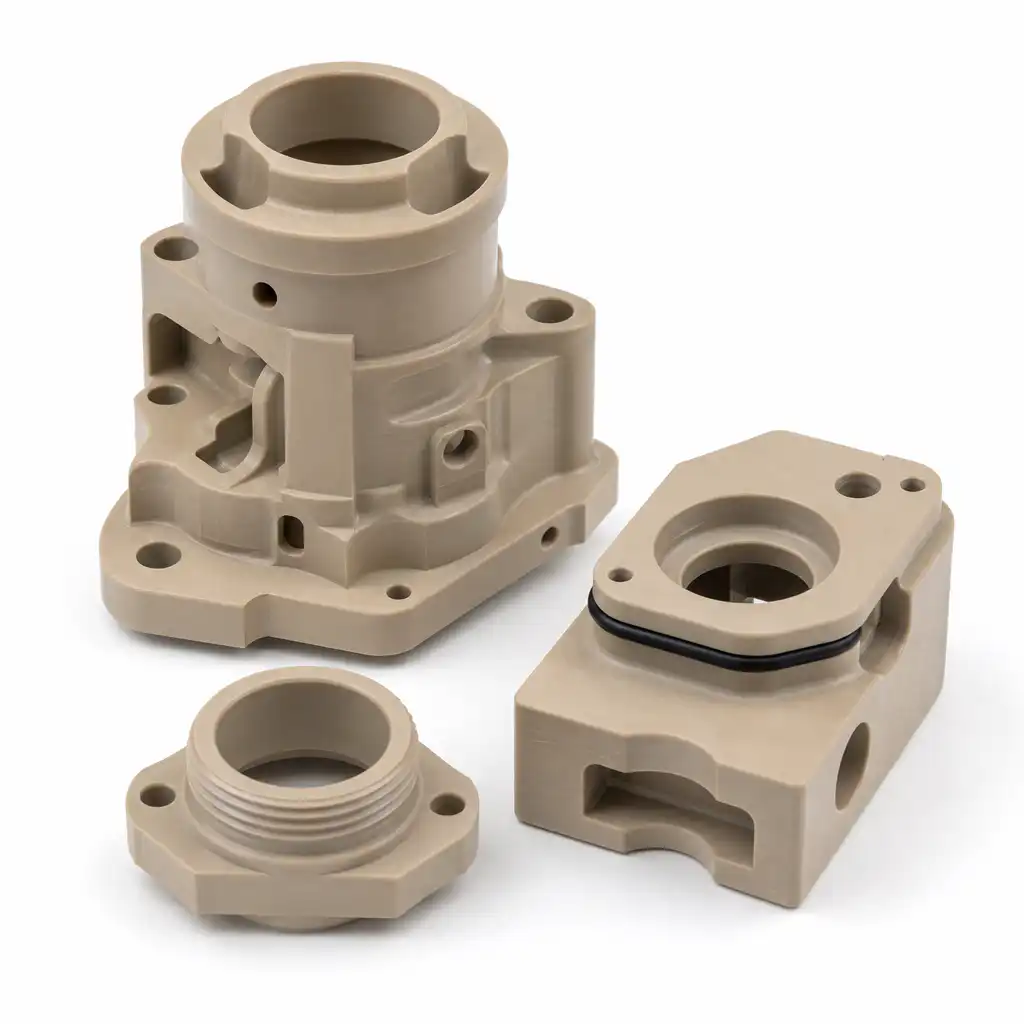
PEEK(ポリエーテルエーテルケトン)は、エンジニアリング熱可塑性プラスチックの頂点に位置する素材です。250°Cを超える環境下での連続使用が可能で、アルミニウムに匹敵する引張強度を持ちながら重量は6分の1であり、オートクレーブ、ジェット燃料、濃酸にも耐える耐薬品性を備えています。 しかし、航空宇宙、医療用インプラント、石油・ガス分野においてPEEKをかけがえのない素材にしているこれらの特性こそが、CNC加工において正しく加工するのが最も困難な材料の一つとなっている原因でもあります。切削中に発生する熱は放散されず、切りくずや被削材に蓄積され、溶融、寸法変動、および工具の急速な摩耗を引き起こします。.
このガイドでは、当社の生産現場におけるPEEKの加工パラメータについて解説します。グレードの選定、各工程の送り速度と回転速度、多くの工場が見落としがちな重要な焼鈍工程、そして「$500」の不良品と飛行に耐えうる部品との差を決める工具の選定について取り上げます。.
PEEKのグレード:機械加工に適したグレードの選定
未充填PEEK(ナチュラル): ベースグレード。引張強度95~100 MPa、優れた被削性(最高の表面仕上げ)を備え、医療用インプラントやシール材に使用される。真鍮と同様の加工特性を持つ――連続した切りくずが発生し、工具の摩耗が少ない。. PEEK-GF30(30%ガラス繊維): 剛性は高い(曲げ弾性率 6 GPa、無充填材は 3.7 GPa)が、摩耗性が極めて高い。無充填PEEKと比較して、50~70%の工具寿命は低下する。超硬工具は、連続切削を15~30分行うと摩耗する。. PEEK-CF30(30% 炭素繊維): 剛性と強度(引張強度220 MPa)は最高レベルですが、摩耗性も最大です。量産にはダイヤモンドコーティングを施した工具が必要です。また、炭素繊維が含まれているため、この材料は導電性を有しており、半導体用途において重要です。.
CNC加工用PEEKの送り量と回転数
| 操作 | ツール | 速度(SFM) | RPM(直径6mm) | 送り速度(mm/min) | DOC(mm) | 冷却液 |
|---|---|---|---|---|---|---|
| 荒加工 | 3枚刃超硬 | 150-300 | 8,000-12,000 | 600-1,200 | 1.5-3.0 | 洪水/高圧 |
| 仕上げ | 3枚刃超硬 | 200-400 | 10,000-15,000 | 300-600 | 0.2-0.5 | 冷却液の溢れ |
| 掘削 | 超硬ツイスト、118度 | 80-150 | 3,000-6,000 | 100-200 | ペック 2~3mm | 5xD以上の場合、クーラント通過式 |
| スレッド処理 | 超硬製ねじ切りミル | 100-150 | 5,000-8,000 | ヘリカル | 0.1~0.2/パス | 氾濫潤滑剤 |
| スロット加工 | 3枚刃超硬 | 120-200 | 6,000-10,000 | 400-800 | 0.5-1.0 | トロコイド軌道+フラッド |
について plastic CNC machining guide covers drawing, stock and machining considerations alongside these PEEK-specific settings.
重要なアニール工程
PEEKは加工中に大きな内部応力を蓄積します。外層が加熱されて膨張する一方で、中心部は低温のままです。部品が冷却されるにつれて、この温度差によって残留応力が生じ、その後数日間で0.05~0.2 mmの反りが生じたり、薄肉部分では直ちに亀裂が発生したりする可能性があります。. アニール処理手順: 200°C(フィラーなしの場合)または220°C (GF/CFグレード)まで1°C/分の速度で加熱し、最低3時間保持します(最も厚い部分の厚さが25 mm増えるごとに1時間追加)。その後、0.5°C/分の速度で140°C以下まで冷却してから、オーブンから取り出してください。 この手順を省略すると、公差の厳しい PEEK 部品において寸法不安定性が生じることが確実です。.
Define the required dimensions and inspection conditions with the プラスチック部品の公差ガイド.
PEEKの機械加工に関する設計ルール
- 工具の選定:超硬は最小限に、ダイヤモンドを優先: 充填剤を含まないPEEKの場合、鋭く研磨された超硬合金(AlTiNまたはTiAlNコーティング済み)は、切れ味が鈍るまで30~60分間使用可能です。 GF/CFグレードの場合、CVDダイヤモンドコーティングを施した超硬工具を使用すると、工具寿命が5~10倍に延長されます。PCD(多結晶ダイヤモンド)インサートは、生産環境において超硬工具の10~20倍の寿命を発揮します。ダイヤモンド工具の追加コストは、50~100個の部品を加工すれば元が取れます。.
- 熱補償機能付き剛性治具: PEEKの熱膨張率は47~55 × 10⁻⁶ / °Cであり、これはアルミニウムの約2倍、鋼の約5倍に相当します。 40°C(切削による発熱で温まった状態)で加工された100 mmの部品は、20°Cで測定すると0.15~0.20 mm収縮します。公差に熱膨張分を加えた寸法で加工するか、温度制御された冷却液中で加工し、部品を20±2°Cに保つようにしてください。.
- チップの搬出こそがすべてです: PEEKの切りくずは強靭で糸状であり、簡単には折れません。これらが工具に絡みついて再切削を引き起こし、表面欠陥の原因となります。深穴加工には、高圧の工具内冷却液(70 bar以上)を使用するか、完全後退を伴うペックドリル加工サイクルを採用してください。 フライス加工では、切削領域に6 bar以上の圧縮空気を吹き付けることで、充填率の低いグレードのチップを効果的に除去できます。.
- 最小肉厚 1.0 mm: 1.0 mm未満の場合、PEEKの壁面は切削圧力によってたわみ、チャタリング痕が生じます。高さ15 mmを超える支持のない壁面については、最小厚さを2.0 mmに増やしてください。0.5 mm未満の薄い底面は、切削が完了する前に切削領域で材料が軟化して、貫通してしまう恐れがあります。.
- ねじ:粗ピッチ、タップ加工は行わない: PEEKのねじ山はすべてスレッドミルで加工してください。タップを使用すると、材料に食い込んで破断させ、粗く強度の低いねじ山ができてしまいます。 最小ねじサイズ:M2(M3が推奨)。ねじ込み深さの制限:直径の2倍。ピッチを粗くすることで、荷重下で破断しやすい細いねじ山頂部の数を減らすことができます。構造用ねじには、ヘリカルインサートを使用してください。PEEKがインサートを保持し、インサートがボルトを保持します。.
- 完全に冷却した後の加工後検査: 最終検査を行う前に、加工後24時間(または焼鈍後4時間)待ってください。PEEKは残留応力が緩和されるにつれてわずかにクリープを起こします。そのため、加工直後に公差内だった部品でも、翌朝には0.03~0.08 mmの公差外となる可能性があります。 航空宇宙や医療分野の重要部品については、この待機期間は必須です。.
For geometry that needs access from several directions, compare the options in the multi-axis machining guide.
業界別適用マトリックス
| 産業 | 代表的な部品 | 材質/グレード | 主要要件 |
|---|---|---|---|
| 航空宇宙 | ブラケット、ブッシュ、シール、ケーブル管理 | PEEK-CF30 または無充填 | FST(可燃性・発煙性・毒性)認証取得;-55~+260°Cの範囲 |
| 医療用インプラント | 脊椎ケージ、歯科用アバットメント、外傷用プレート | 充填材を含まないインプラント用PEEK | ISO 10993 生体適合性;画像診断用の放射線透過性 |
| 石油・ガス | シール、バックアップリング、電気コネクタ | 未充填またはPEEK-GF30 | NORSOK M-710;H2S、CO2、およびメタノールに対する耐性 |
| 半導体 | ウェーハハンドリング、テストソケット、チャンバー部品 | PEEK-CF30(ESD対策済み) | アウトガス量が少なく、静電気散逸性がある(10^6 オーム/平方以下) |
For a PEEK power-transmission component, the plastic gear manufacturing guide covers the gear-specific design and quotation inputs.
コスト決定の枠組み
材料費: 無充填PEEKロッド/プレート:$80~150/kg。PEEK-GF30:$90~170/kg。PEEK-CF30:$120~250/kg。 これはアルミニウムの20~40倍、PA66の8~15倍のコストに相当します。100×100×25 mmのプレート1枚の材料費だけで、$30~60かかります。.
加工コスト: PEEK加工では、送り量の低減と頻繁な工具交換により、アルミニウム加工時の速度は~50%程度となります。 ダイヤモンド工具を使用すると、工具1本あたり$80~200の加工時間が追加されますが、1シフトあたり5~10回の工具交換を削減できます。焼鈍処理を行うと、リードタイムが4~6時間延長され、バッチあたり$15~40のオーブンコストが追加されます。.
決定ルール: 機械加工されたPEEKが経済的に合理的なのは、以下の場合に限られます:(a) 数量が1~200個の場合(射出成形によるPEEKには、$25K~50Kの金型+$80~150/kgの樹脂が必要)、 (b) 部品に、250°C以上の使用環境、耐薬品性、生体適合性の組み合わせが必要であり、これより安価な材料ではこれらをすべて満たせない場合、あるいは (c) 故障によるコストが材料費の割高分の100倍を超える場合 — 航空宇宙、医療用インプラント、深海石油設備などがこれに該当します。.
よくある不具合と解決策
| 欠陥 | 外観 | 根本原因 | 解決策 |
|---|---|---|---|
| 表面の溶融/にじみ | 機械加工面に光沢のある、溶け出したような部分が見られる | 冷却が不十分。回転数(RPM)に対して送り速度が遅すぎる。 | 冷却液の流量を増やし、送り量を20%に増やすか、回転数(RPM)を下げて、切りくずの厚さを適切な状態に保つ |
| 寸法ドリフト | 24時間後に、一部の測定値が許容範囲外となった | 焼鈍を行わない機械加工による残留応力 | プロトコルに従ってアニール処理を行う(200°C/3時間/徐冷);冷却後に測定する |
| 雑音/路面状態不良 | 表面に目に見える波状の模様や凹凸がある | 工具の突出長が長すぎる;治具の剛性が不十分 | 突き出しを直径の4倍未満に抑える。ジャックスクリューまたは真空治具による支持を追加する。 |
| 工具の急速な摩耗(GF/CF) | 15分未満の切削後の切削端面の丸み付け | ガラス/炭素繊維による超硬工具の刃先の摩耗 | CVDダイヤモンドコーティングまたはPCD工具に切り替え、GF/CF用の回転数を15%に下げる |
よくある質問
PEEKの機械加工は、アルミニウムの機械加工と比べてどうでしょうか?
PEEKは熱伝導率が低いため(0.25 W/mK 対 アルミニウムの120+ W/mK)、アルミニウムの切削速度の約50%で加工されます。これにより、熱は切りくずを通じて放散されることなく、切削領域内に留まります。 送り速度は、アルミニウム加工時の30~50%の範囲です。工具コストは高くなります。アルミニウム加工用の標準的な超硬工具に比べ、ダイヤモンドコーティングまたはPCD工具の使用を強く推奨します。鋭利な工具を使用すれば、Ra 0.4~0.8 μmの表面粗さが得られます。これはアルミニウムと同等ですが、パラメータの選定にはより細心の注意が必要です。 最大の違いは熱管理にあります。アルミニウムでは切削屑を通じて熱が排出されますが、PEEKでは切削液が熱除去のすべてを担う必要があります。.
PEEKは機械加工後に焼きなましが必要ですか?
はい――公差の厳しい部品の場合、これは必須の工程です。PEEKは、切削部(局所的に200°C以上に達する)と冷却された中心部との間の温度勾配により、加工中に内部応力が蓄積します。 焼鈍を行わない場合、応力が緩和されるにつれて、24~72時間の間に部品が0.05~0.2 mm歪みます。 標準的な手順は、1°C/分の速度で200°C(無充填)まで加熱し、最低3時間保持した後、0.5°C/分の速度で140°C以下まで冷却することです。 この工程を省略すると、薄肉、深いポケット、または公差が±0.1 mmより厳しい部品において、寸法不安定性がほぼ確実に生じます。.
PEEKの加工に最適な切削工具は何ですか?
充填剤を含まないPEEKの場合:AlTiNまたはTiAlNコーティングを施した鋭利に研磨された超硬合金、フライス加工には3刃エンドミル、穴あけ加工には先端角118°のものを使用してください。PEEK-GF30の場合:CVDダイヤモンドコーティングを施した超硬合金を使用すると、コーティングなしの超硬合金に比べて工具寿命が5~10倍長くなります。 PEEK-CF30の場合:生産にはPCD(多結晶ダイヤモンド)インサートまたはCVDダイヤモンドコーティングエンドミルが必要です。標準的な超硬工具では10~15分で切れ味が落ちます。TiNコーティングは避けてください。PEEKに対する摩擦係数がAlTiN/TiAlNよりも高くなります。 工具コスト:$25-60(超硬)対 $80-200(ダイヤモンドコーティング)対 $150-400(PCDインサート)。.
機械加工部品において、PEEKとPTFE(テフロン)を比較するとどうでしょうか?
PEEKはPTFEよりも強度、剛性、硬度、耐熱性に優れていますが、価格は5~10倍高く、より慎重な機械加工が必要です。 引張強度:PEEK 95~100 MPa 対 PTFE 20~30 MPa。最高使用温度:PEEK 250°C 対 PTFE 260°C(ほぼ同等)。 摩耗:PEEKの耐摩耗性はPTFEの10倍優れています。PTFEの利点は、極めて低い摩擦係数(0.05~0.10 対 PEEKの0.30~0.38)と、吸湿性がゼロであることです。 構造用や荷重を支える用途にはPEEKを、強度が二次的な要素となるシール、ベアリング、低摩擦面にはPTFEを選択してください。両者は競合するものではなく、互いに補完し合う関係にあります。多くのアセンブリでは、構造本体にPEEKを、シール要素にPTFEを使用しています。.
関連記事
Request a PEEK Machined-Part Review
For PEEK plastic machining of sealing, wear, structural or insulating components, share the drawing and operating conditions. Nylon Plastic can review the exact stock grade, machining sequence and dimensional acceptance before quotation.
What should a PEEK CNC machining quotation include for a critical component?
Specify the exact unfilled or reinforced grade, stock form, critical fits, load, temperature and inspection condition. Identify sealing, bearing or electrical surfaces and any approved material alternative. Ask the quote to state machining, deburring, cleaning, material records and dimensional inspection separately; a printed prototype cannot automatically validate the performance of a part cut from PEEK stock.
- Identify who supplies the stock and the required manufacturer, grade and lot records. State whether a reinforced or bearing grade, alternative source or customer-supplied stock is permitted.
- Define measurement temperature, part age, restraint and stability checks, plus any agreed stress-relief stage. Specify cleaning, contact-surface protection and packaging requirements for the actual end use.
- Provide prototype and repeat quantities, destination and timing. Separate stock, machining, stabilization, secondary operations and inspection; approve a production-intent sample against the controlled drawing.
製造および配送:
- 精密製造: 30以上のCNCおよび射出成形セルが1つの施設に集結
- ISO 9001:2015 認証取得: 認証済みの品質管理システム、完全な検査報告書
- 15~25日のリードタイム: 迅速な納期に対応し、優先処理オプションもご利用いただけます
- 国際配送: 北米、欧州、アジアへの航空・海上輸送
A generic PEEK temperature or strength value is not a part qualification. For an existing critical application, confirm the approved grade, drawing and test requirements before changing the material source or manufacturing route.