This guide compares Nylon 6 and Nylon 66 for injection-molded parts by processing window, heat, stiffness, impact, moisture, shrinkage and cost.
Nylon 6 or Nylon 66: Start with the Service Condition
Moisture condition, reinforcement and the exact commercial grade can change this decision. Use the comparison below as a screening step, then validate the selected grade on the actual part.
射出成形部品にナイロンを採用する際、ナイロン6(PA6)とナイロン66(PA66)のどちらを選ぶかは、エンジニアにとって最も重要な決定事項の一つです。 化学的には類似していますが、モノマー構造における炭素原子1個の違いが、製造のあらゆる段階や部品の性能に波及する、一連の異なる特性をもたらします。.
このガイドでは、単なるデータシートの比較にとどまらず、PA6の幅広い加工条件と優れた耐衝撃性が、PA66の高い熱変形温度や剛性とどのように対比されるか、またそれぞれのトレードオフが実用上どのようなコストをもたらすかを検証します。.
分子構造:余分な炭素が重要な理由
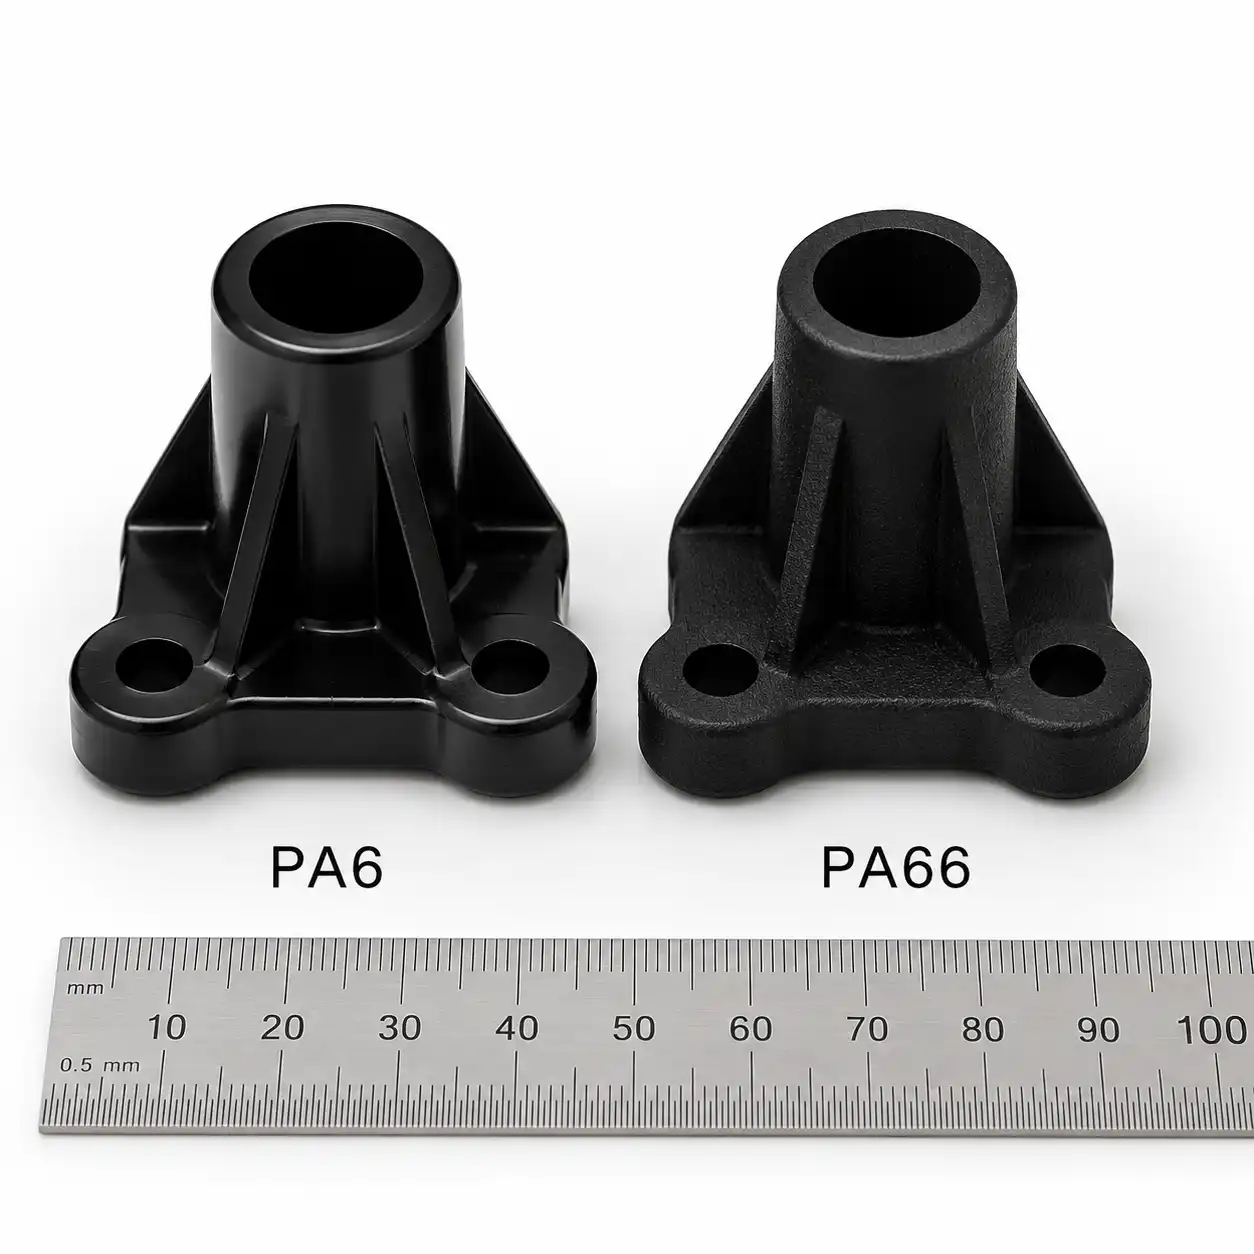
性能の違いは分子レベルに起因しています。ナイロン6はカプロラクタムから重合され、6つの炭素ごとにアミド基が配置された鎖が形成されます。一方、ナイロン66はヘキサメチレンジアミンとアジピン酸から形成され、アミドの密度は同じですが、水素結合のパターンが異なります。.
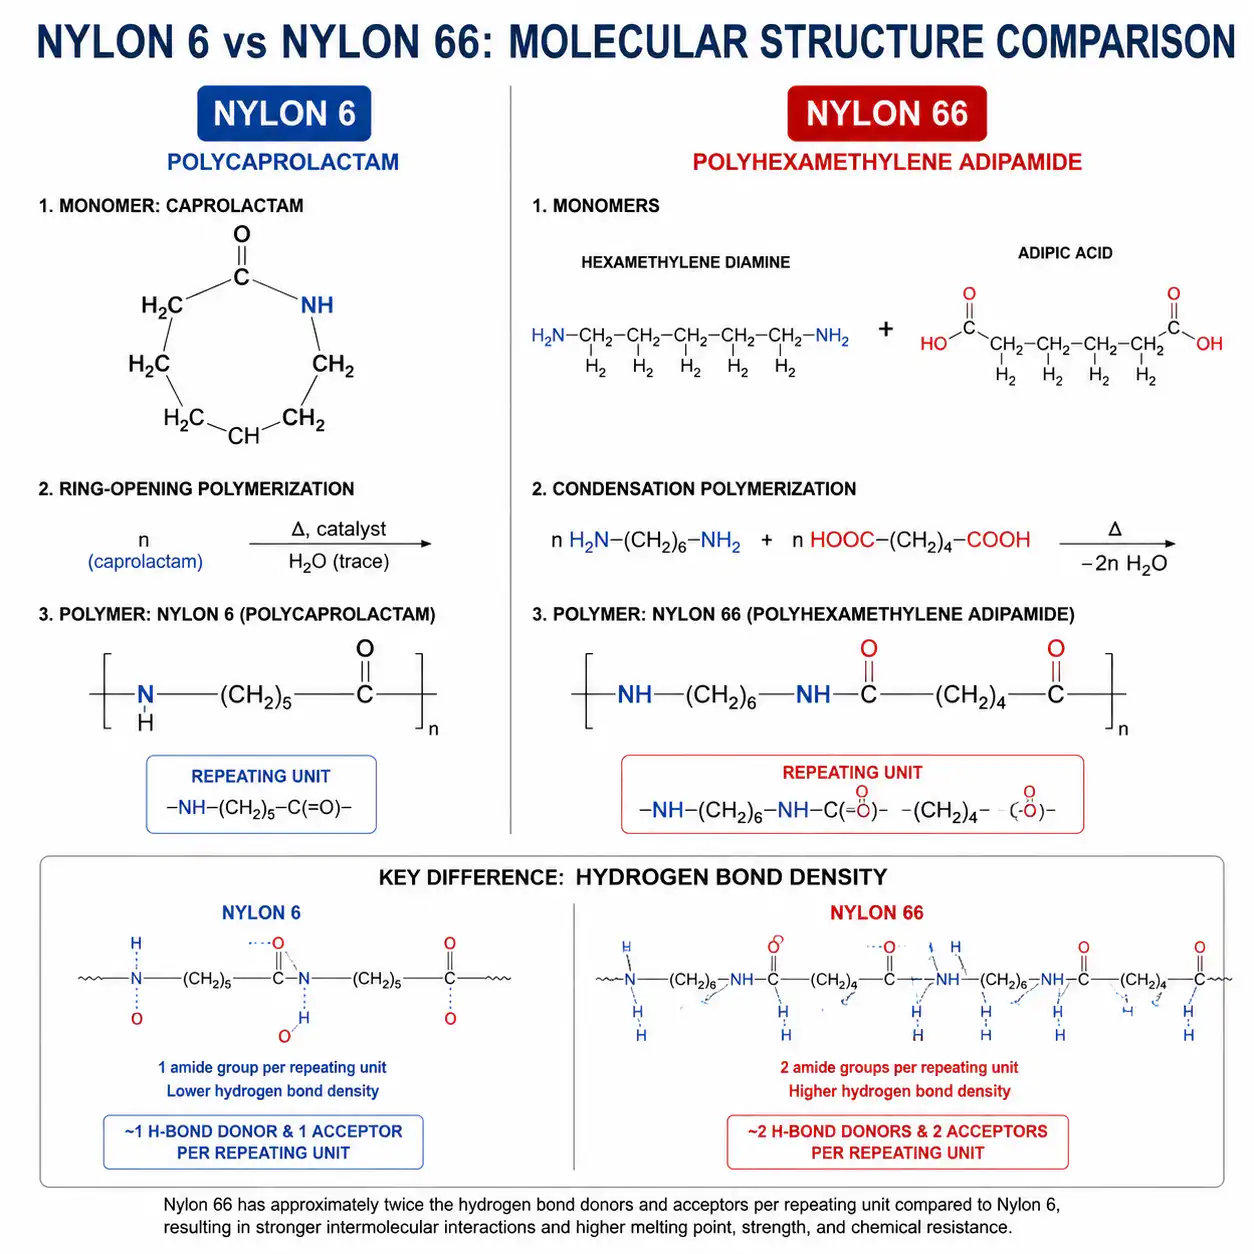
この構造上の違いにより、PA66には 融点 255~265°C 対してPA6の 220°C. 結晶の配列がより密になることで、 15-25%:引張強度および曲げ弾性率が高い 室温で。しかし、PA6の鎖の可動性により、 ノッチ付きアイゾット衝撃強度が2~3倍向上, 、特にPA66が脆くなりやすい低温下では。.
加工:成形性と機械的特性
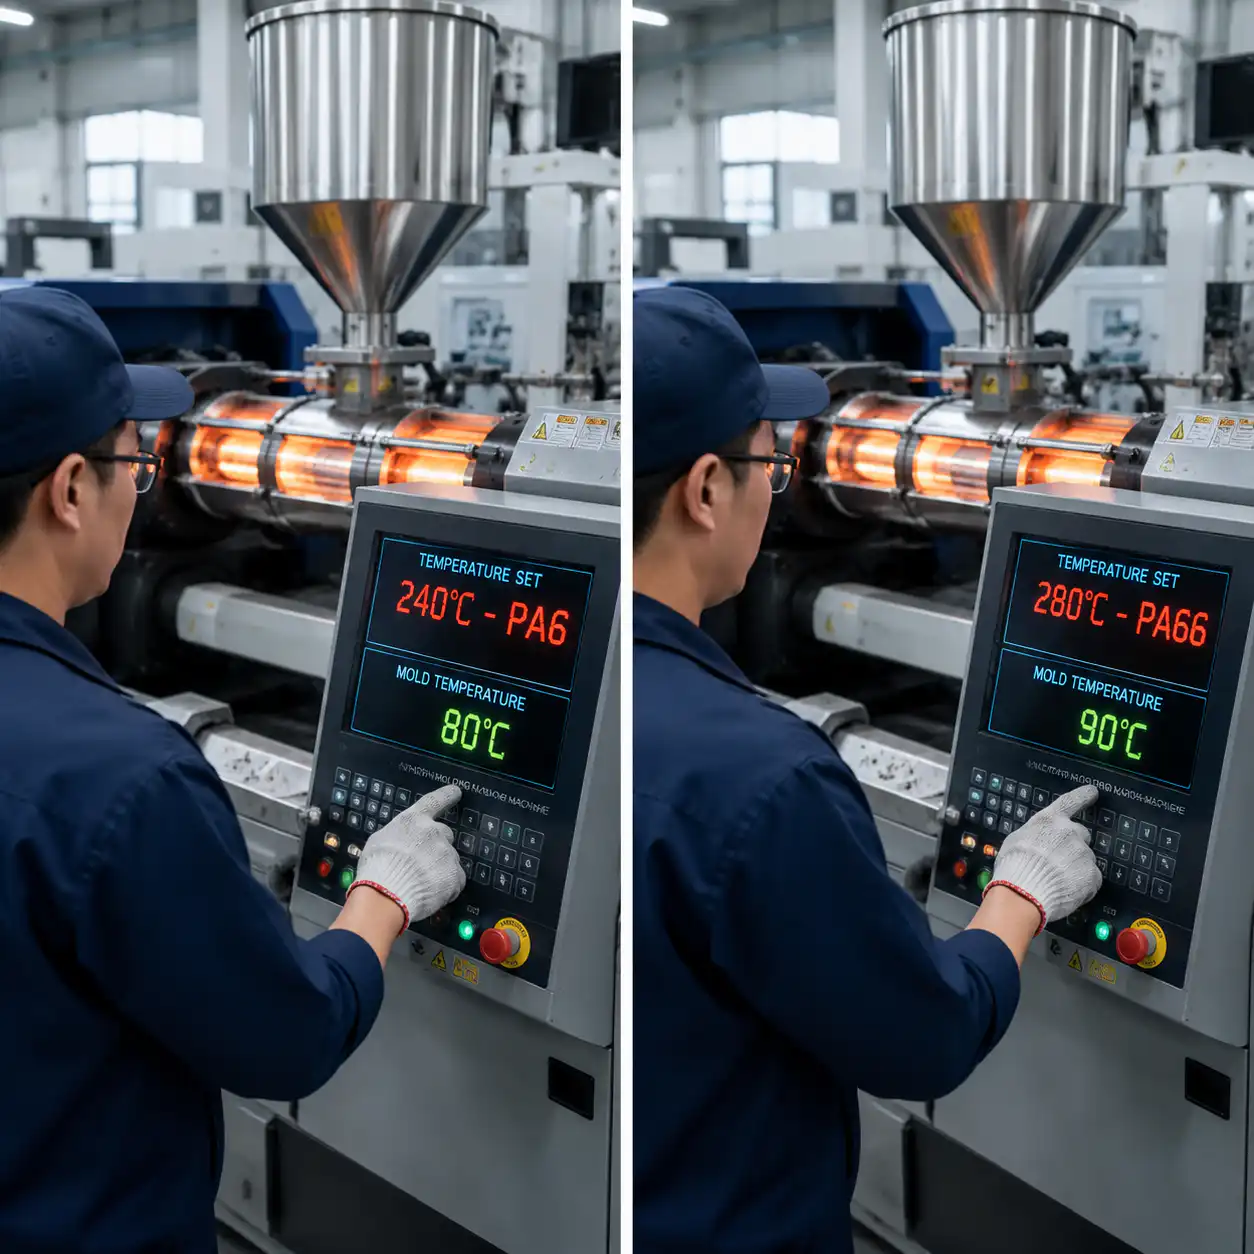
加工温度範囲という点で、PA6は生産現場においてしばしば優位性を発揮します。 PA66の溶融温度範囲が260~300°Cであるのに対し、ナイロン6の溶融温度範囲は230~270°Cであるため、エネルギーコストを削減し、バレルの寿命を延ばすことができます。結晶化ウィンドウが広いことから、多キャビティ金型における金型温度の変動に対する影響も小さくなります。.
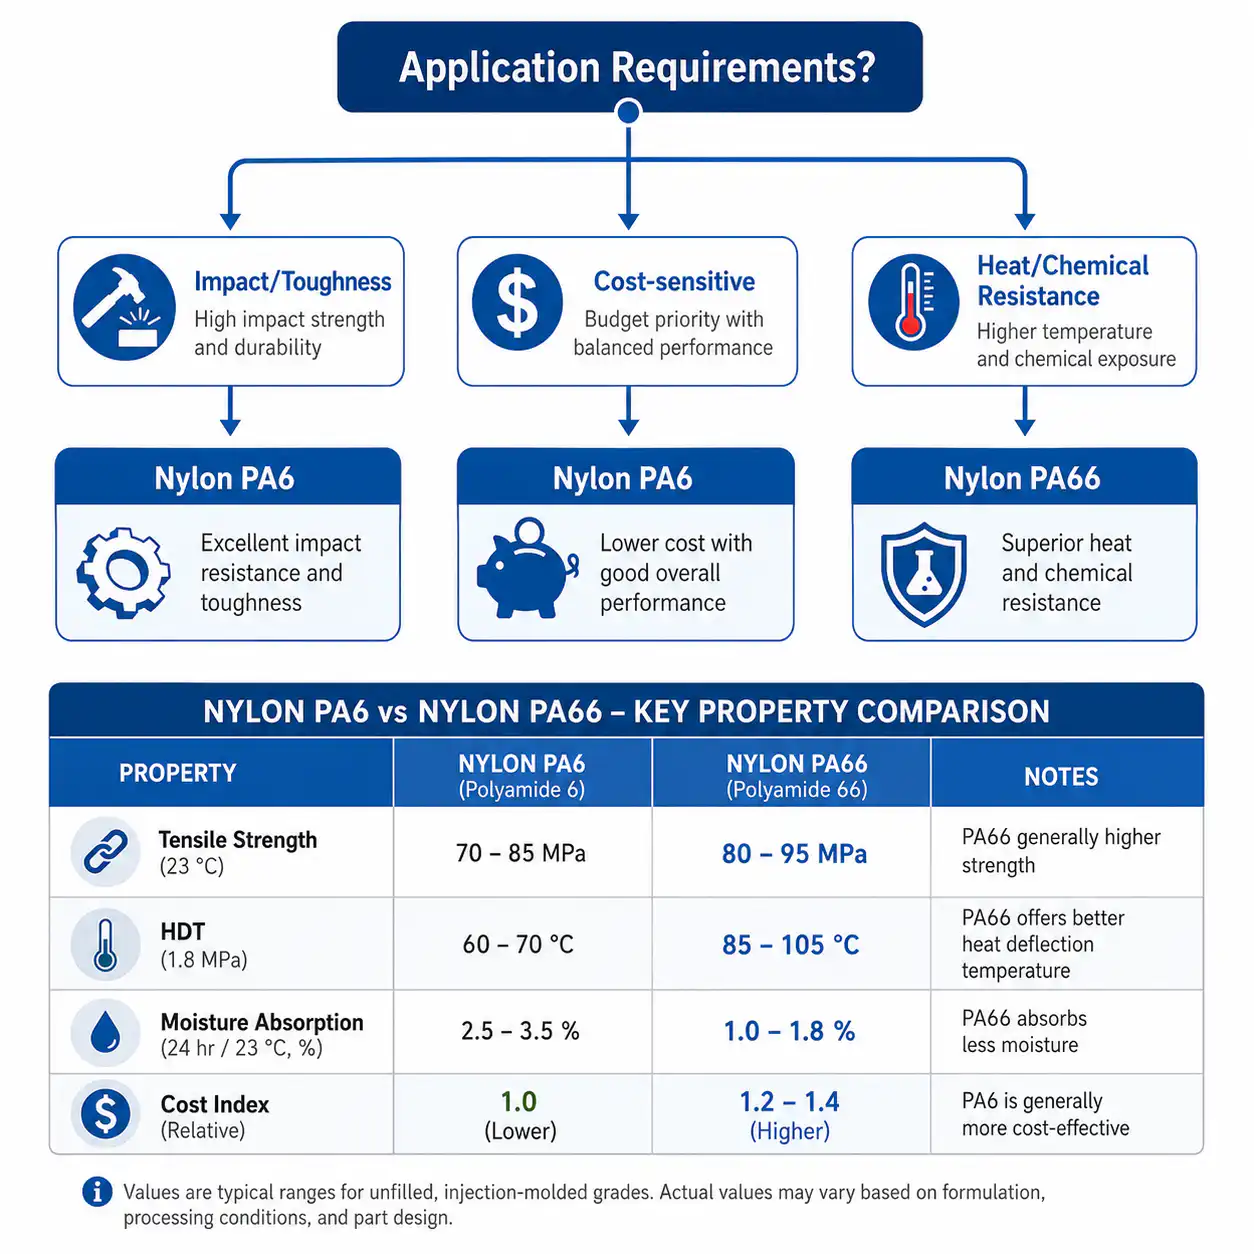
| プロパティ | PA6(ナイロン6) | PA66(ナイロン66) | なぜ重要なのか |
|---|---|---|---|
| 融点 | 220°C | 255~265°C | PA6はバレル温度を低く設定できるため、劣化リスクを低減できる |
| 引張強度(乾燥時) | 70~85 MPa | 80~95 MPa | PA66 ~12%は乾燥状態では強度が高いが、コンディショニングを行うとギャップが狭まる |
| 曲げ弾性率(乾燥時) | 2.6~3.0 GPa | 2.8~3.3 GPa | PA66は剛性が高く、構造用ブラケットには不可欠である |
| ノッチ付きアイゾット衝撃試験 | 5~8 kJ/m² | 3~5 kJ/m² | PA6は、スナップフィット部品や衝撃を受けやすい部品において、圧倒的な優位性を発揮します |
| 金型の収縮 | 0.5-1.5% | 1.0-2.0% | PA6は公差が厳しく、抜き勾配を小さく抑えることができます |
| 湿度(24時間) | 2.5-3.0% | 2.0-2.5% | PA66は吸湿性がわずかに低く、湿度に対する安定性が高い |
| HDT @ 1.8 MPa | 65~80°C | 80~100°C | PA66は15~20°C高い温度にも耐えられ、エンジンルーム内での使用にも対応しています |
保湿ケア:見過ごされがちな要素
平衡状態(50% RH、23°C)に調整すると、PA6の引張強度は 35~45 MPa 耐衝撃性が劇的に向上(アイゾッド試験値:15~25 kJ/m²)。PA66のコンディショニング処理を施したものは 55~65 MPa 衝撃強度の向上は比較的控えめです。成形直後のPA6部品は、大気中の水分を吸収するまでは危険なほど脆い状態にあります。通常、成形後40~90日程度で水分を吸収しますが、これは肉厚によって異なります。.
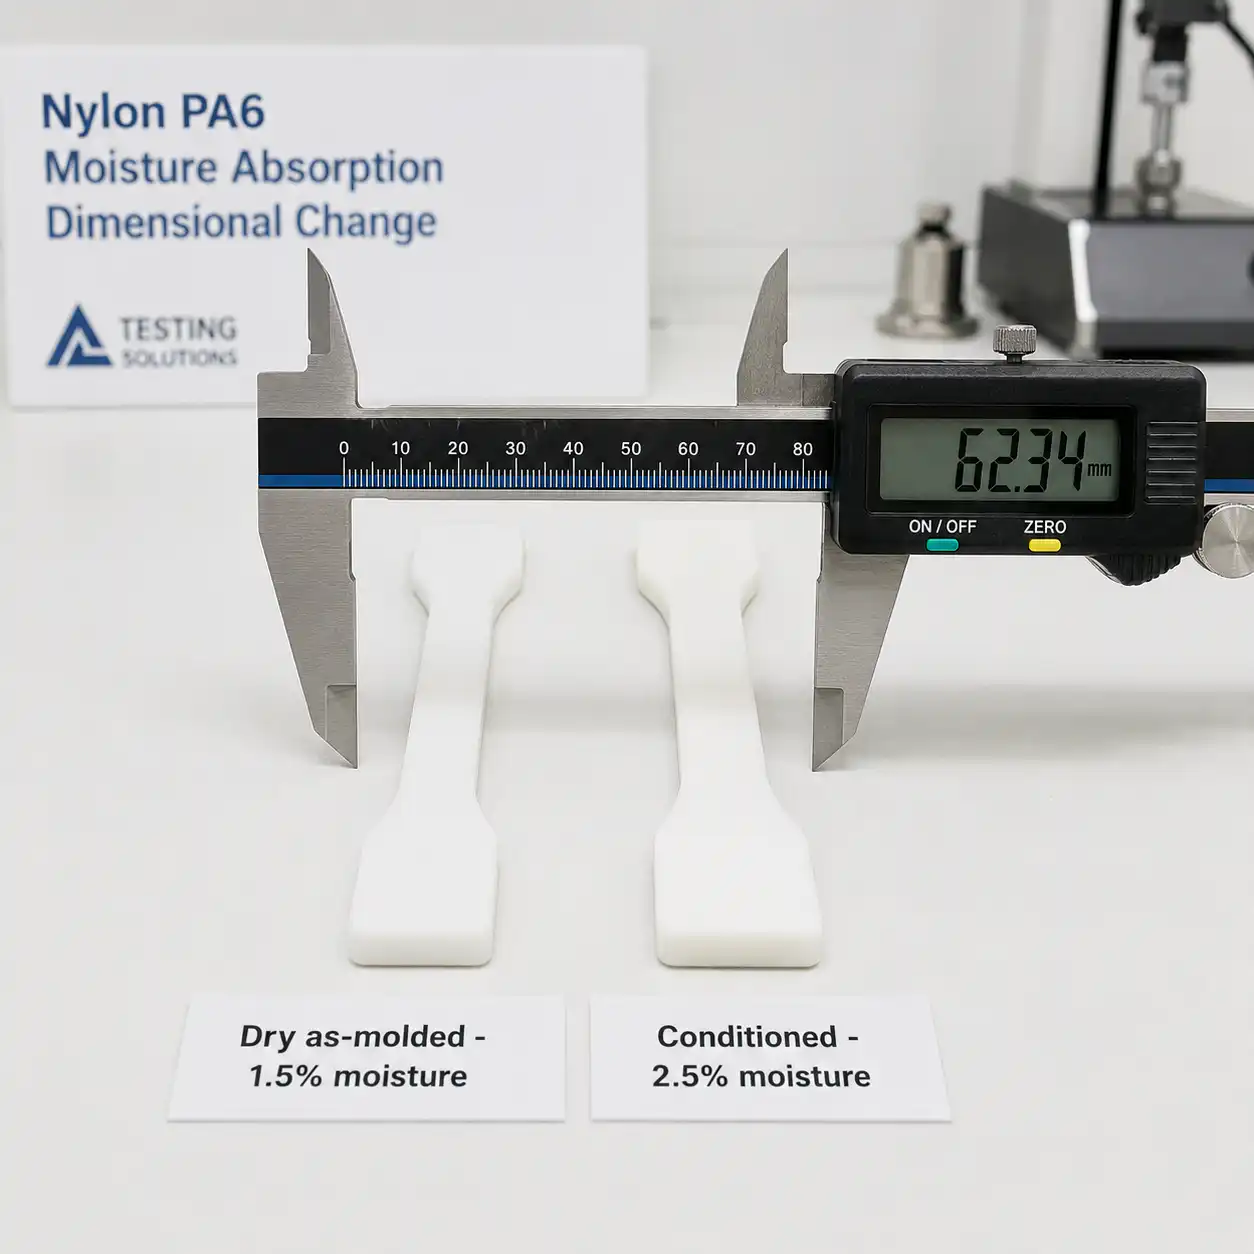
直ちに出荷が必要な部品の場合、PA66は乾燥状態においてより広い安全マージンを提供します。耐衝撃性が最優先されるスナップフィット設計においては、PA6は加水後に発揮される調整済み靭性により、より優れた選択肢となります。.
設計上の注意事項:ナイロン6および66
- 肉厚: PA6の場合は0.8~3.0 mm、PA66の場合は1.0~3.5 mm。0.8 mm未満になると、フロー長がボトルネックとなる。肉厚の均一性が不可欠であり、肉厚のばらつきが25%を超えると、収縮の不均一による反りが生じる。.
- ドラフト角度: 最低0.5~1°。PA66は収縮率が高いため、より大きな抜き勾配が必要です。テクスチャ加工面:テクスチャの深さ0.025 mmごとに1°を追加してください。.
- コーナー半径: 内径の最小半径は0.5 mm以上。PA66の場合は、編み目部分での応力集中を低減するため、1.0 mmとする。.
- ゲートの位置: ゲートは最も肉厚な部分に配置してください。PA66は結晶化が速いため、充填時間を短くする必要があります(100g未満の部品の場合は2秒未満)。.
- 予備乾燥: いずれも吸湿性がある。水分含有量を0.15%未満まで乾燥させる(80°C、4~6時間)。乾燥が不十分だと、スプレイマークが生じ、強度が15~30%低下する。.
- 穴の間隔: エッジ間隔は穴径の1.5倍以上とする。間隔が狭いと、特にPA66のように収縮率が高い場合、金型の分型線にひび割れが生じる恐れがある。.
産業用途:各グレードが真価を発揮する場面
| 産業 | 代表的な部品 | 推奨グレード | 選定の理由 |
|---|---|---|---|
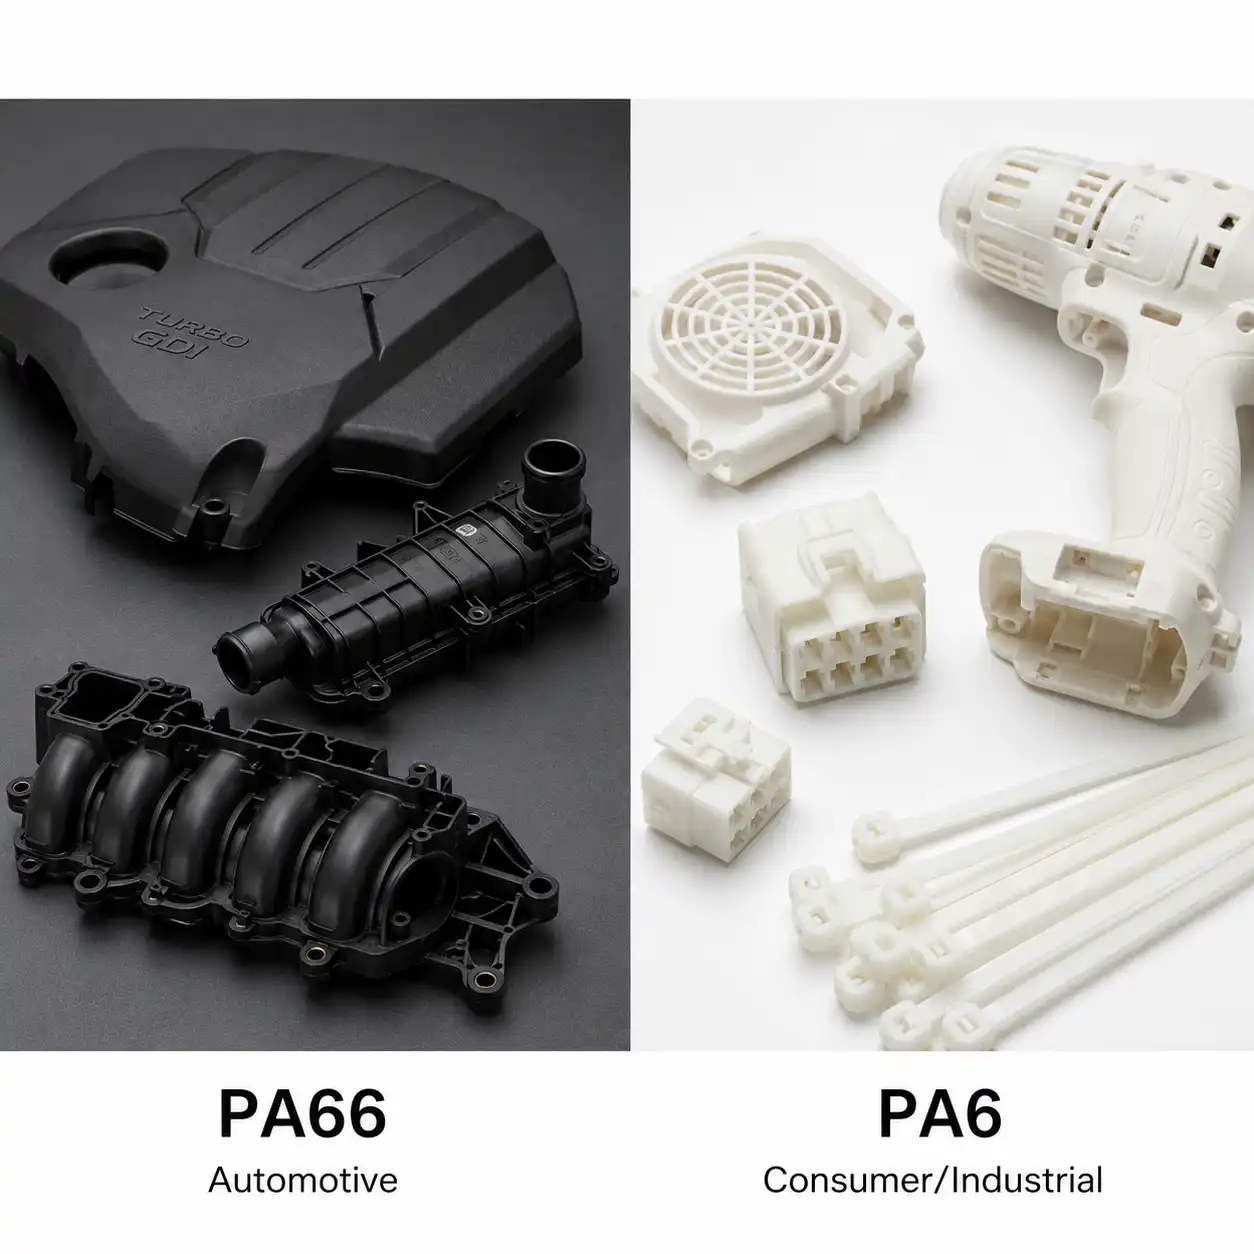
| 自動車 | エンジンカバー、インテークマニホールド、ラジエーターエンドタンク | PA66 GF30 | HDT 240°Cでボンネット下での使用に耐え、ガラス繊維により剛性が向上 |
| 消費者製品 | 電動工具の筐体、家電製品のギア、ケーブルタイ | PA6 | より優れた表面仕上げ、低コスト、優れた落下衝撃耐性 |
| 電気 | コネクタ、ブレーカー、端子台 | PA66 V-0 | RTI評価値が高いほど、UL要件を満たす |
| 産業機械 | 歯車、ベアリング、摩耗防止パッド、コンベヤ部品 | PA6 + MoS₂ | モリブデンを充填したPA6は、低コストでありながら優れた耐摩耗性を発揮する |
| 食品・医療 | 食品加工用部品、医薬品用トレイ | PA6 | FDA基準に準拠した供給体制の向上、抽出物の低減 |
コスト決定の枠組み
PA6の基準値: $ 2.80~3.50/kg 対 PA66: $3.50~4.50/kg。PA66の原料プレミアムは、おおよそ20~30%である。.
- 少量(1,000個未満): 金型償却費に比べれば、材料費の差はごくわずかです。性能を基準に選択してください。.
- 中規模(1,000~50,000個): PA6を使用することで、$0.15~0.40/kgのコスト削減が可能です。200gの部品を年間50K生産する場合、年間で$1,500~4,000のコスト削減になります。.
- 大量注文(50,000個以上): PA6のサイクルタイム短縮(5~15%短縮)と材料費の削減が相まって、総コストを8~12%削減します。.
隠れたリスク: PA66の供給はより不安定であり、過去にはアジポニトリルの供給不足に見舞われてきた。PA6のカプロラクタムの供給は、より多様化している。.
よくある不具合と解決策
| 欠陥 | 外観 | 根本原因 | 解決策 |
|---|---|---|---|
| スプレイマーク | ゲートから放射状に広がる銀色の筋 | 樹脂中の水分含有量 >0.15% | 乾燥機の露点が−30°C未満であることを確認し、80°Cで6時間乾燥を延長する |
| 反り | 部品の歪み、平面度偏差 >0.5mm | 不均一な収縮;PA66は収縮しやすい | 壁厚を均一にする;リブを追加する;金型温度を10~15°C上げる |
| 脆性破壊 | 排出時や組み立て時に部品にひびが入る | 成形直後のPA6;コンディショニングなし | 80°Cの水浴で30分間処理するか、40~90日間、室温で熟成させる。 |
| ニットラインの弱さ | 可視線、30-50%の強度低下 | PA66の急速な結晶化により、溶融前線が凍結する | 金型温度を80~100°Cに上げ、ゲートを応力がかかる箇所から移動させる |
プロジェクトにナイロンプラスチックを選ぶ理由
精密製造
30以上のCNCおよび射出成形セルが1つの施設に集結
ISO 9001:2015
認証済みの品質管理システム、完全な検査報告書
納期:15~25日
迅速な納期に対応し、優先処理オプションもご利用いただけます
国際配送
北米、欧州、アジアへの航空・海上輸送
当社のナイロン製品選定ガイドをダウンロード
材料選定表、設計ルール、サプライヤー評価チェックリストを網羅した無料のPDFリファレンスガイド。.
関連記事
よくある質問
ナイロン6とナイロン66、どちらが強度が高いですか?
ナイロン66は、乾燥状態において引張強度および曲げ弾性率が約12~15%高い(80~95 MPa 対 70~85 MPa)。 しかし、周囲の湿度条件に慣らされると、その差は大幅に縮小します。衝撃強度に関しては、ナイロン6の方が2~3倍優れており、特にPA66が脆くなりやすい低温環境下ではその差が顕著です。.
なぜナイロン6はナイロン66よりも多くの水分を吸収するのでしょうか?
平衡状態でのその差は約0.5%であり、ナイロン6は約2.5~3.0%を吸収するのに対し、ナイロン66は約2.0~2.5%を吸収します。 これは、ナイロン6の結晶構造がわずかに開いていることに起因しており、これにより水分子との水素結合部位がより多く形成される。実用上の影響として、PA6は湿度の高い環境下で寸法変化が大きくなるため、より広い公差設定が必要となる。.
コスト削減のために、ナイロン66の代わりにナイロン6を使用することは可能ですか?
はい、多くの用途において、コスト削減効果は性能の差を上回ります。 まず、部品の最高使用温度を評価してください。連続使用温度が80°C未満であれば、ナイロン6がほぼ常に有効な代替材料となります。ボンネット内の自動車部品(100~140°C)や、最大の剛性が求められる構造部品の場合は、PA66の方がより安全な選択肢となります。.
ナイロン6と66の推奨金型温度はそれぞれどれくらいですか?
ナイロン6は金型温度60~90°Cで最も良好に成形されますが、ナイロン66は適切な結晶化を得るために80~120°Cが必要です。 PA66では金型温度が高くなるため、サイクルタイムが長くなり(5~15%長くなる)、エネルギーコストも高くなりますが、その結果、寸法安定性と機械的特性に優れた部品が得られます。.
Move from Material Choice to a Molded-Part Review
Share the drawing, service temperature, humidity, load, tolerance, reinforcement, quantity and document requirements. We can review the PA6 material route, PA66 material route そして nylon injection molding process before quotation.