Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
アクリル(PMMA)は、CNC加工において独自の地位を占めています。ガラスに匹敵するほどの透明度を持ち、加工時の切りくずの発生も少なく、コストはポリカーボネートやPEEKのわずか数分の1です。しかし、その一方で、脆く、熱に弱く、不適切な送り速度や回転数で加工すると応力亀裂が生じやすくなります。 ダイヤモンド研磨されたような滑らかなエッジと、粉々になった角との境界線は、多くの場合、0.05 mmの切り込み量と500 RPMという条件にかかっています。.
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
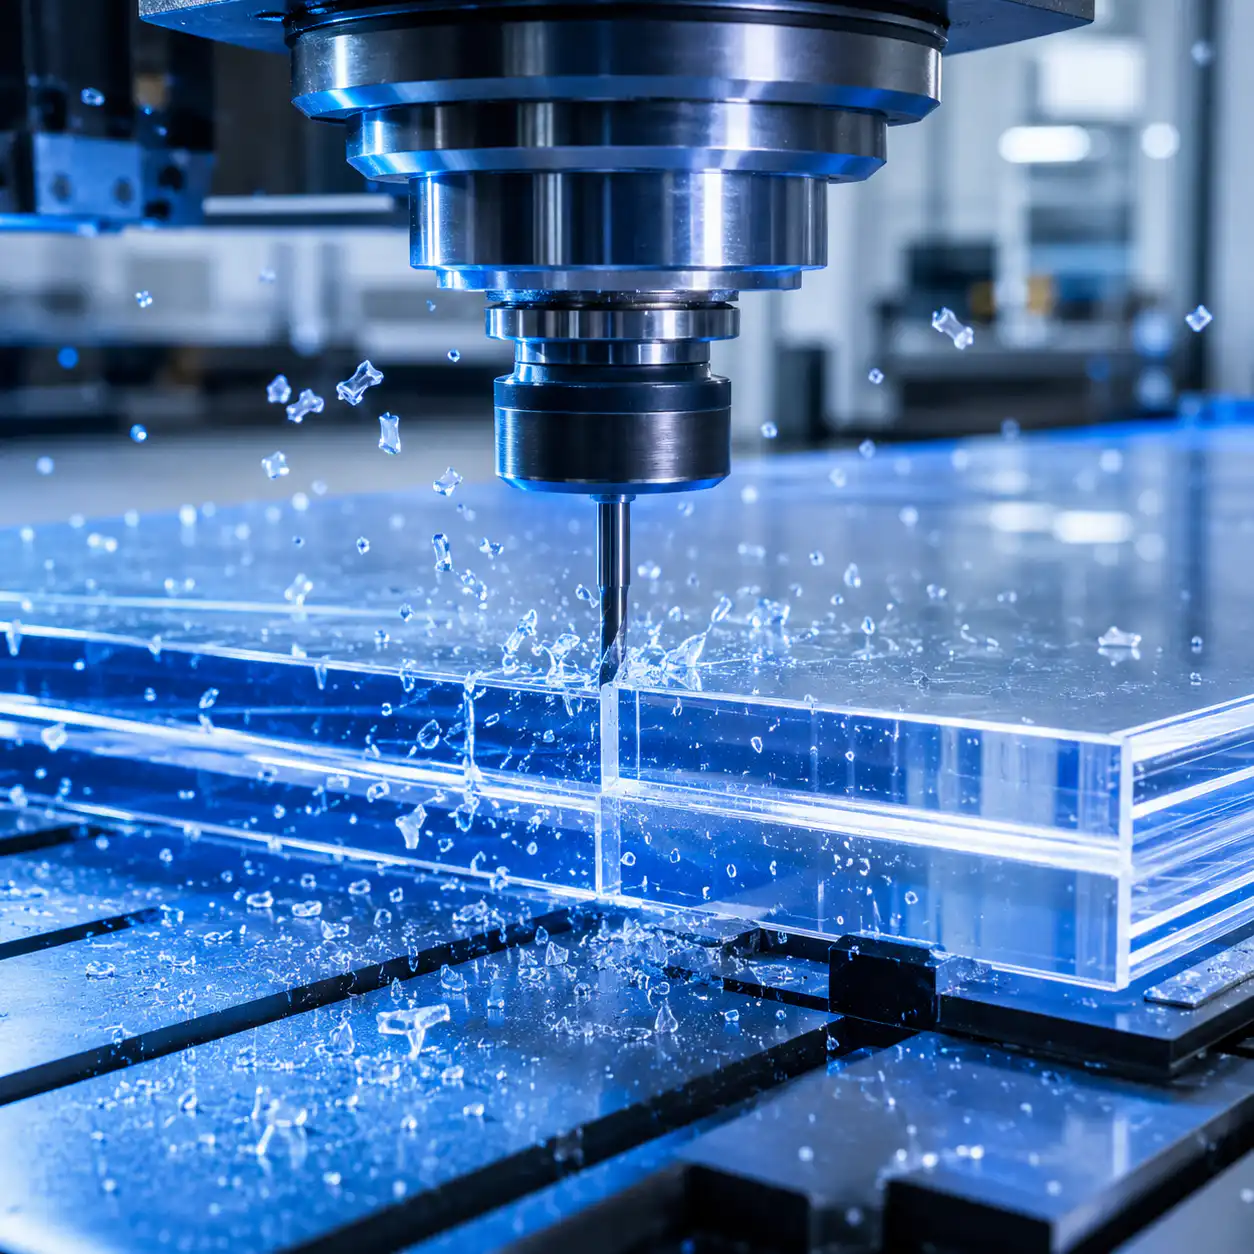
このガイドでは、アクリル部品にひび割れ、欠け、熱損傷を生じさせることなく、ガラスのような表面仕上げを実現するための具体的な工具、送り速度、冷却液の供給方法、および治具の取り付け技術について解説します。光学レンズ、医療用マニホールド、小売用ディスプレイ部品のいずれを加工する場合でも、以下のパラメータは当社の生産現場で実証されたものです。.
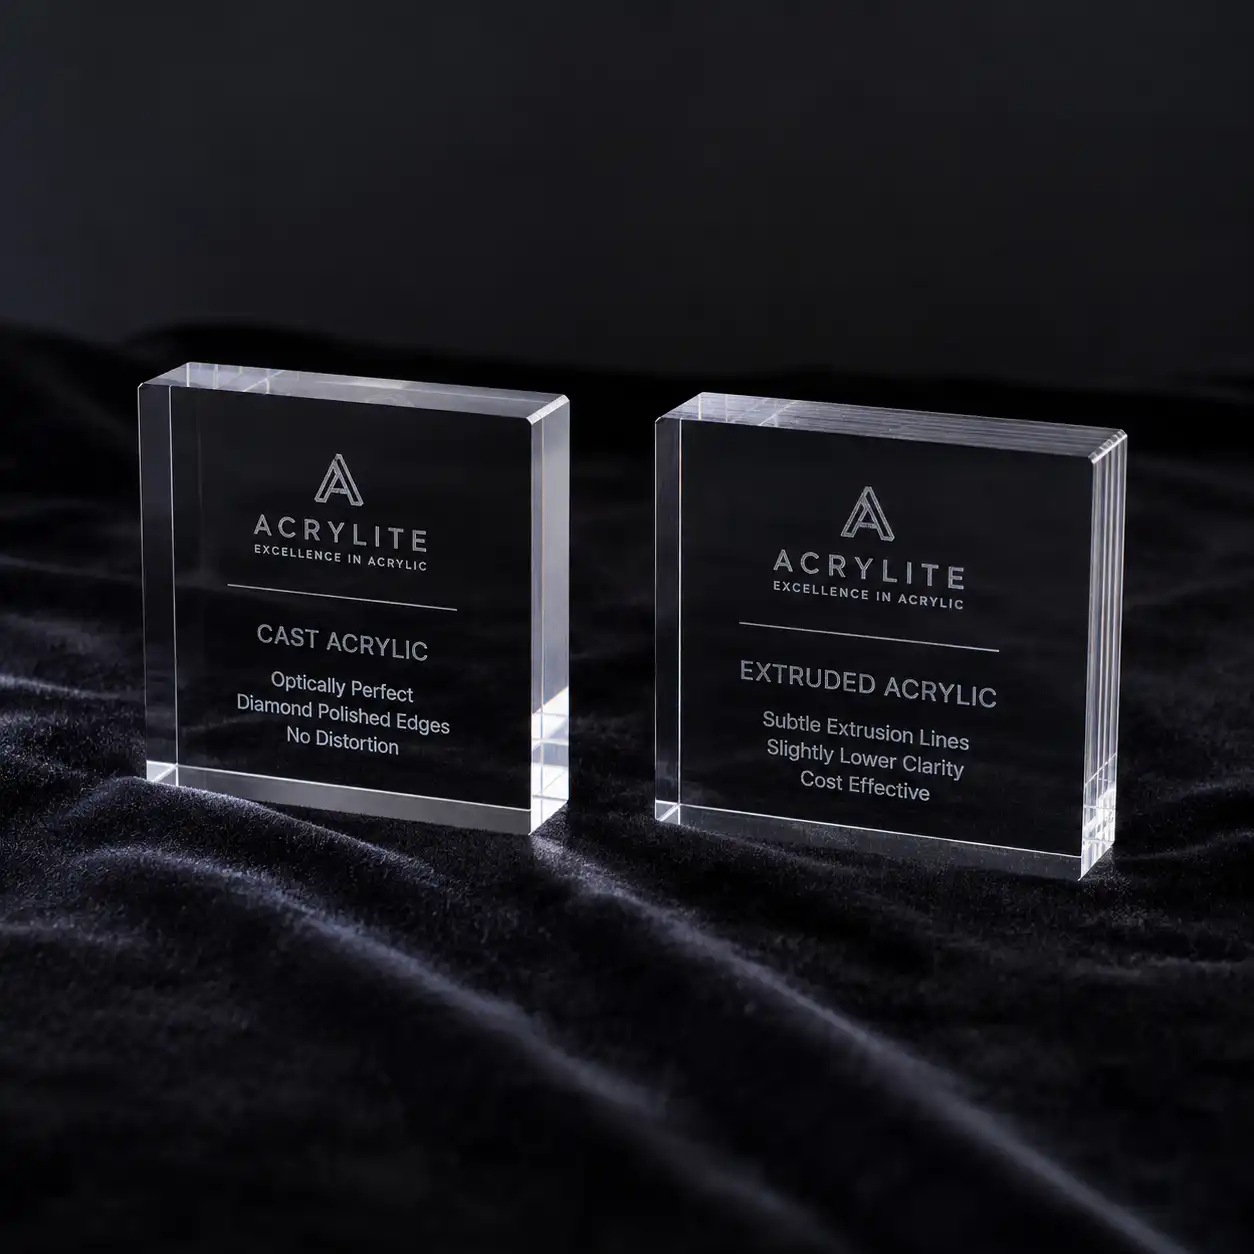
鋳造アクリルと押出成形アクリル:どちらを加工すべきか
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
キャストアクリル CNC加工において第一の選択肢です。分子量が高いため、切りくずの形成が良好で、切削時の溶融も抑えられます。応力除去処理を施した製造工程により、内部応力が低減されており、これは治具上で割れが生じない部品にとって極めて重要です。また、鋳造アクリルは、加工後に研磨することでより高い透明度を得ることができ、クラッキングを生じることなく火炎研磨にも耐えます。.
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
押出成形アクリル コストは30~40%より安いですが、残留応力が大きく、より低い温度で軟化します(ガラス転移温度は約105°C、鋳造品は約115°C)。 単純な2次元プロファイルの切削や公差の緩い部品には使用可能ですが、細かいディテール、ねじ山、深いポケット部分では、応力白化やひび割れが生じます。Nylon Plasticでは、すべての精密加工部品にデフォルトで鋳造アクリルを採用しており、単純な形状でコスト面からお客様が指定された場合にのみ、押出成形品を使用しています。.
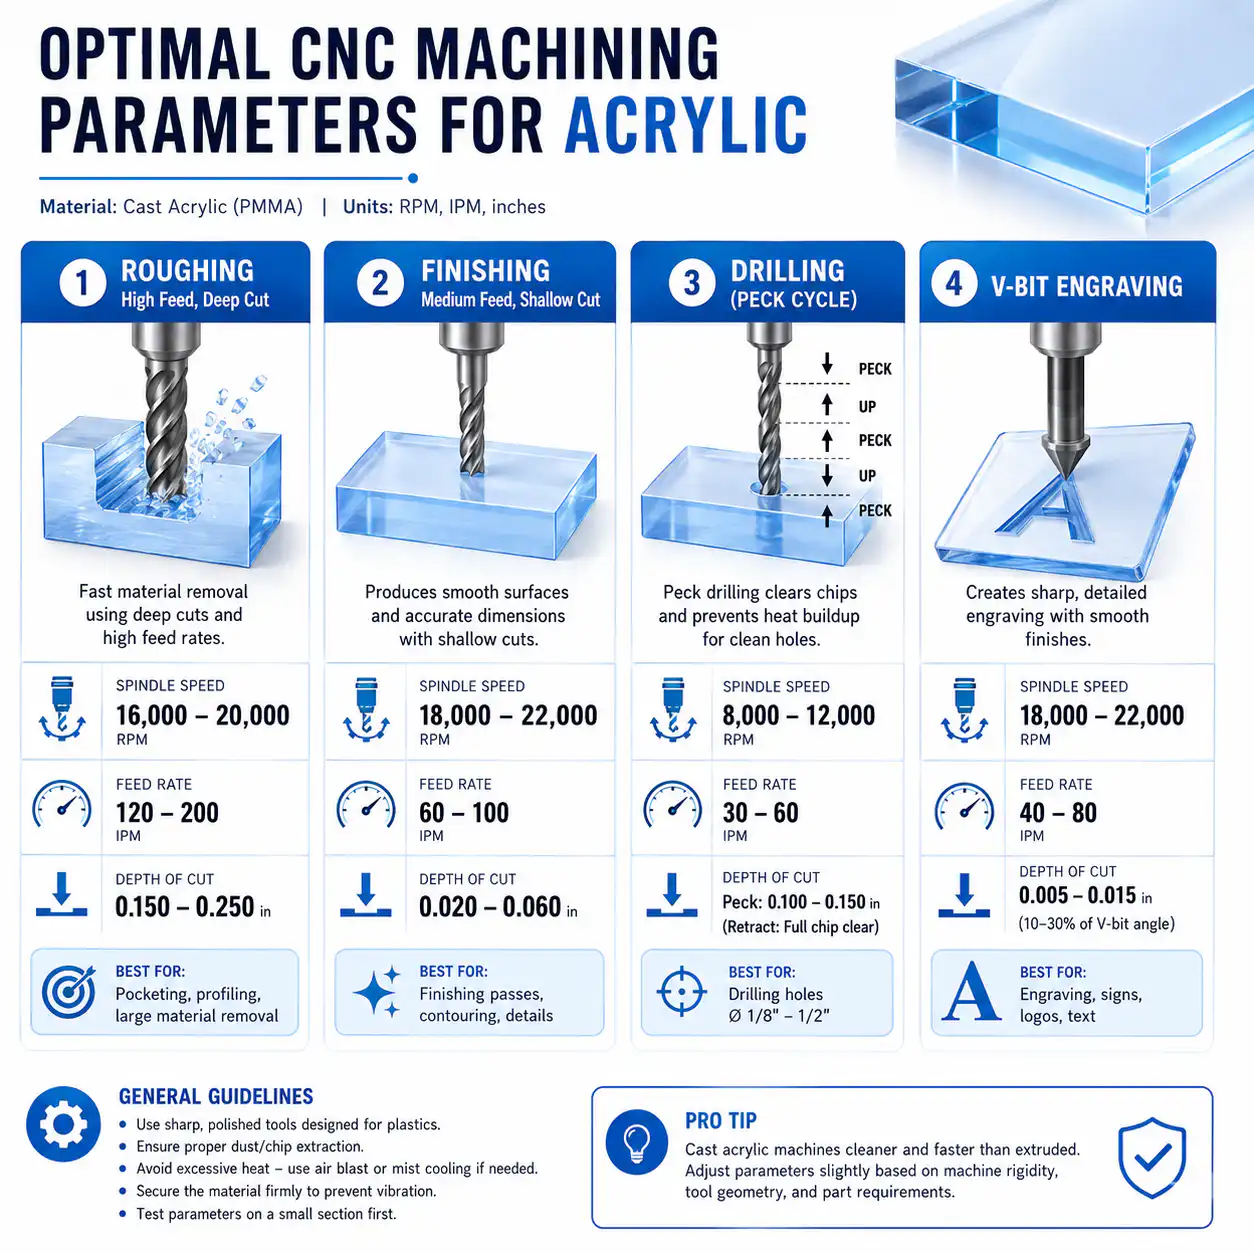
CNCアクリル加工の切削パラメータ
| 操作 | ツール | 回転数(RPM) | 送り速度(mm/min) | 切削深さ(mm) | 冷却液 |
|---|---|---|---|---|---|
| 荒加工 | 2枚刃超硬EM | 12,000-18,000 | 800-1,500 | 1.0-2.0 | エアブラスト+ミスト |
| 仕上げ | 2枚刃 超硬BN | 15,000-20,000 | 400-800 | 0.2-0.5 | ミストのみ |
| 掘削 | 超硬ツイストドリル | 3,000-6,000 | 100-300 | ペック 1~2mm/ペック | ミスト+ペックのサイクル |
| 彫刻 | シングルフルート 30° | 18,000-24,000 | 200-500 | 0.05-0.15 | エアブラスト |
| スレッド処理 | 超硬製ねじ切りミル | 6,000-10,000 | ヘリカル | 0.1~0.2/パス | ミスト潤滑剤 |
アクリルのCNC加工に関する設計ルール
- 最小肉厚 1.5 mm: 壁の厚さが薄いと、切削力によって振動し、ひび割れが生じます。高さ10 mmを超える支持のない壁については、最小厚さを2.5 mmに増やしてください。剛性を高めるには、壁を厚くするよりも、リブやガセットを使用してください。.
- 内角の半径 ≥ 0.5 mm: 鋭い内角は応力を集中させ、加工中に亀裂を生じさせる原因となります。半径0.5 mmでも荷重が分散され、工具がスムーズに切削を進められます。光学部品については、目に見える応力痕を防ぐため、半径を1.0 mm以上と指定してください。.
- 30%の直径より小さい工具の噛み合わせ: 仕上げ加工では、ラジアル噛み合い量を工具径の30%未満に抑えてください。フルスロット加工を行うと、アクリルに過度の熱が発生し、溶融や切りくずの溶着を引き起こします。深いスロット加工では、直線的なプランジングではなく、トロコイド状の工具経路を使用してください。.
- 点応力を伴わない治具: 平らな部品には真空チャックを、あるいは全面接触パッド付きのソフトジョーバイスを使用してください。アクリルを鋼製のジョーで直接クランプすることは絶対に避けてください。たとえ軟質金属のシムを挟んだ場合でも同様です。点荷重がかかると微細な亀裂が生じ、加工中にその亀裂が拡大してしまいます。薄いシートの場合、両面テープも有効ですが、切込み深さ(DOC)に制限が生じます。.
- ねじ:粗ピッチ、タップ加工なし: アクリル材では、タップ加工よりもスレッドミリングの方が、よりきれいなねじ山が得られます。UNCまたはメートル法の粗ピッチ(最小M3)を使用してください。ねじ深さの限界:直径の1.5倍。タップはアクリル材で詰まりやすく、ねじ山の破損を引き起こすため、量産部品では使用を完全に避けてください。.
- 応力除去のための焼鈍: 厚さ25 mmにつき80°Cで1時間、機械加工前の焼鈍を行い、その後15°C/時間の速度で徐冷することで、内部応力を緩和できます。機械加工後の焼鈍は効果が低くなります。これは、加工されたエッジ部分に応力がすでに固定されているためです。薄肉部品や複数のポケットを持つ部品では、この処理が極めて重要です。.
業界別適用マトリックス
| 産業 | 代表的な部品 | 材質/グレード | 主要要件 |
|---|---|---|---|
| 光学・レンズ | ライトパイプ、プリズム、センサー窓 | PMMA鋳造品、光学グレード | <0.05 μm Raの表面、内部ヘイズなし |
| 医療・検査 | マイクロ流体チップ、キュベット、マニホールド | USP Class VI cast acrylic | Chemical resistance, autoclavable (limited cycles) |
| Retail & Display | Point-of-sale stands, signage, trophy components | Cast or extruded (non-critical) | Flame-polished edges, 3D engraving clarity |
| Industrial Fluid | Sight glasses, flow indicators, filter housings | Cast acrylic, UV-stabilized | Pressure rating, solvent-bond compatible edges |
コスト決定の枠組み
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
材料費: Cast acrylic sheet is $12-18/kg (6-12 mm thickness); extruded is $8-12/kg. The price difference narrows for thicker sheets (>20 mm) where cast is the only option.
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
Machining cost drivers: Acrylic machines 30-50% slower than aluminum due to lower feed rates and depth of cut limits. Complex 3D contours add 40-60% to machining time versus 2.5D prismatic features. Flame polishing adds $2-5 per visible edge for manual work.
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
決定ルール: For production volumes above 500 pcs, injection molding acrylic (PMMA) beats CNC on per-part cost at $1.50-4.00 vs $8-25 for machined. But CNC wins for 1-200 pcs, prototypes, and parts requiring optical-grade surface quality that molding cannot consistently deliver.
よくある不具合と解決策
| 欠陥 | 外観 | 根本原因 | 解決策 |
|---|---|---|---|
| Cracking / chipping | Fracture at edges or corners during cut | Tool runout >0.01mm; excessive DOC; extruded acrylic stress | Use cast acrylic; verify tool runout <0.005mm; reduce DOC 50% |
| Melting / gumming | Chips weld to tool or workpiece surface | Insufficient cooling; RPM too high for feed rate | Add mist coolant; reduce RPM 20% or increase feed to clear chips |
| Poor surface finish | Cloudy, hazy, or frosted machined surface | Dull tool; wrong tool coating (TiN sticks to acrylic) | Use sharp polished carbide (uncoated or DLC only); fresh tool for finish pass |
| 寸法精度 | Part measures out of tolerance after unclamping | Part deformed under clamping pressure; thermal expansion | Use vacuum fixturing; allow part to cool 5-10 min before measurement |
プロジェクトにナイロンプラスチックを選ぶ理由
精密製造
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
30以上のCNCおよび射出成形セルが1つの施設に集約
ISO 9001:2015 認証取得
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
認証済みの品質管理システム、完全な検査報告書
納期:15~25日
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
迅速な納期に対応し、優先処理オプションもご利用いただけます
国際配送
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
北米、欧州、アジアへの航空・海上輸送
Download Our Acrylic CNC Machining Guide
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
技術データ、設計ルール、サプライヤーチェックリストを掲載した無料のPDFリファレンスガイド。.
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
関連記事
よくある質問
鋳造アクリルと押出成形アクリル――CNC加工にはどちらが適しているか?
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
ほぼすべてのケースにおいて、鋳造アクリルはCNC加工に適しています。内部応力が低く、分子量が大きく、切りくずの形成が良好で、軟化温度も高い(約115°C 対 約105°C)という特徴があります。 押出成形アクリルは、応力の影響がそれほど問題にならない厚板(10 mm以上)での単純な2次元プロファイリングには使用可能ですが、微細な形状部分ではスクラップの発生が増え、表面品質が低下する可能性があります。.
CNC加工中にアクリルにひびが入るのを防ぐにはどうすればよいですか?
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
5つの重要なポイント:(1) 必ず鋳造アクリルを使用し、押出成形品は使用しないこと。(2) 振れ量が0.01 mm未満の鋭利な超硬工具を使用すること。(3) 切削深さは控えめに保つこと――荒加工では1~2 mm、仕上げ加工では0.2~0.5 mmとする。 (4) 点荷重によるクランプは避け、真空チャックまたはソフトジョーを使用すること。(5) 応力が重要な部品については、80°Cで予備焼鈍を行うこと。亀裂の発生は通常、材料そのものではなく、工具の状態や治具に起因するものである。.
アクリルのCNC加工に最適な切削液は何ですか?
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
水溶性クーラントを微量に噴霧することで、冷却、切りくずの排出、および表面仕上げの最適なバランスが得られます。クーラントの過剰な噴霧は避けてください。アクリルは水分を吸収してわずかに膨張し、寸法精度に影響を及ぼします。彫刻や浅い切削の場合は、圧縮空気の吹き付けだけで十分です。量産速度でアクリルを乾式加工することは絶対に避けてください。熱が蓄積すると、数秒で溶融してしまいます。 アルコール系クーラントは表面にひび割れを生じさせる恐れがあるため、使用は避けてください。.
機械加工されたアクリル表面の光学的な透明度をどのように実現するのですか?
Acrylic CNC machining is used when parts need optical clarity, precision geometry, and cleaner edges than molded PMMA can provide.
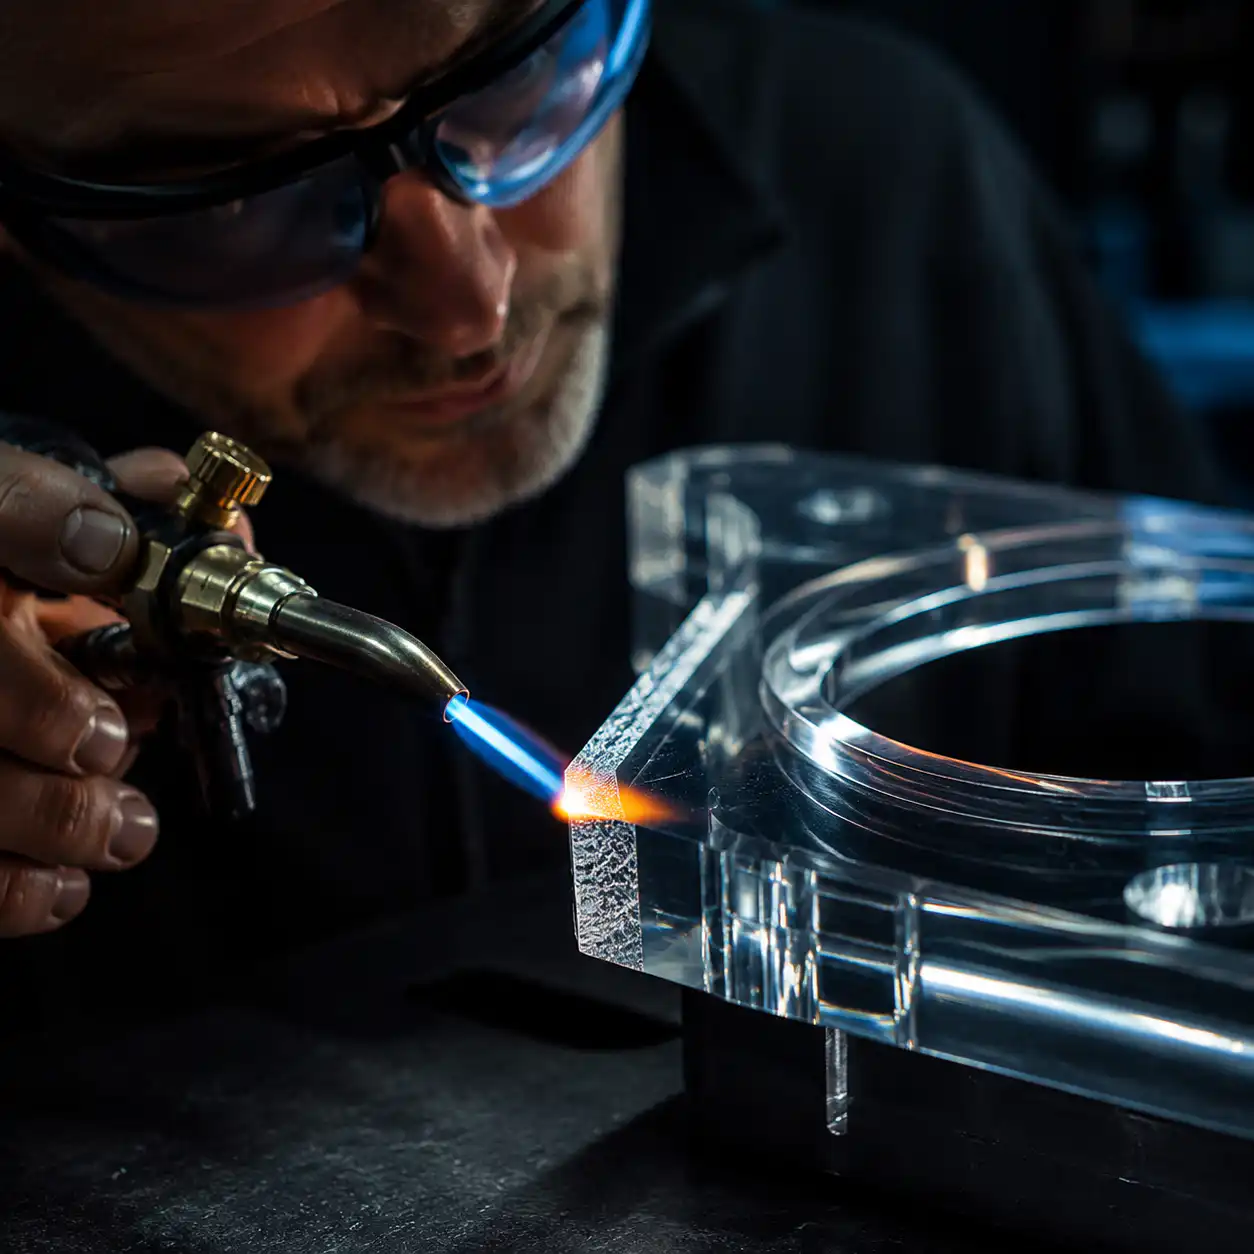
真の光学的な透明度を得るには、加工後の研磨が必要です。作業手順は以下の通りです。(1) 新品の研磨済み超硬工具を使用し、切込み深さ(DOC)0.2 mmで仕上げ加工を行います。(2) 600番→1200番→2000番の順に、粒度を少しずつ上げながら湿式研磨を行います。 (3) 柔らかい綿ホイールと微細な研磨剤を使用してバフ研磨を行います。(4) エッジについては、水素・酸素トーチによる火炎研磨を行うと、1回のパスでガラスのような透明度を得ることができますが、過熱を防ぐためには練習が必要です。旋盤でダイヤモンド旋削を施した表面は、二次研磨を行わなくても直接光学仕上げを実現できます。.