This gear manufacturing services complete guide explains practical considerations for material selection, design review, manufacturing, and sourcing decisions.
プラスチック歯車製造の基礎
プラスチック製ギアは、自動車のパワーウィンドウ機構やプリンターの用紙送り機構から、ロボットのアクチュエータや医療用輸液ポンプに至るまで、急速に拡大する幅広い用途において金属製ギアに取って代わっています。その背景には、40~70%の軽量化、固有の耐食性、 自己潤滑性、そして複数の機能(歯、軸、軸受軸受面、カムプロファイル)を単一の射出成形部品に集約できる能力といった利点に後押しされ、急速に拡大する用途分野において、プラスチック製ギアが金属製ギアに取って代わりつつある。 2024年に約$3.8 billionと評価された世界のプラスチックギア市場は、電気自動車のサブシステム、協働ロボット、小型化された医療機器などが、金属では経済的に生産できない高精度動力伝達部品への需要を生み出していることから、6~8%のCAGRで成長を続けています。.
しかし、金属ギアの仕様から、10万サイクルの耐久性目標を満たし、AGMA品質レベルQ8~Q10に準拠するプラスチックギアの製造へと移行するには、ギアの形状選定(平歯車、はすば歯車、ウォーム歯車、ベベル歯車)、 材料の配合(無充填、ガラス繊維強化、内部潤滑)、製造プロセスのトレードオフ(射出成形対CNC加工)、および品質検証プロトコルにまたがる複雑な設計空間を慎重に検討する必要があります。本ガイドでは、実際の生産データと確立された歯車工学の基準に基づき、こうした決定を確信を持って行えるよう、体系化されたデータ駆動型のフレームワークを提供します。.
For the manufacturing operations behind a custom gear, review the gear manufacturing service scope.
ギアの種類:形状と用途の適合
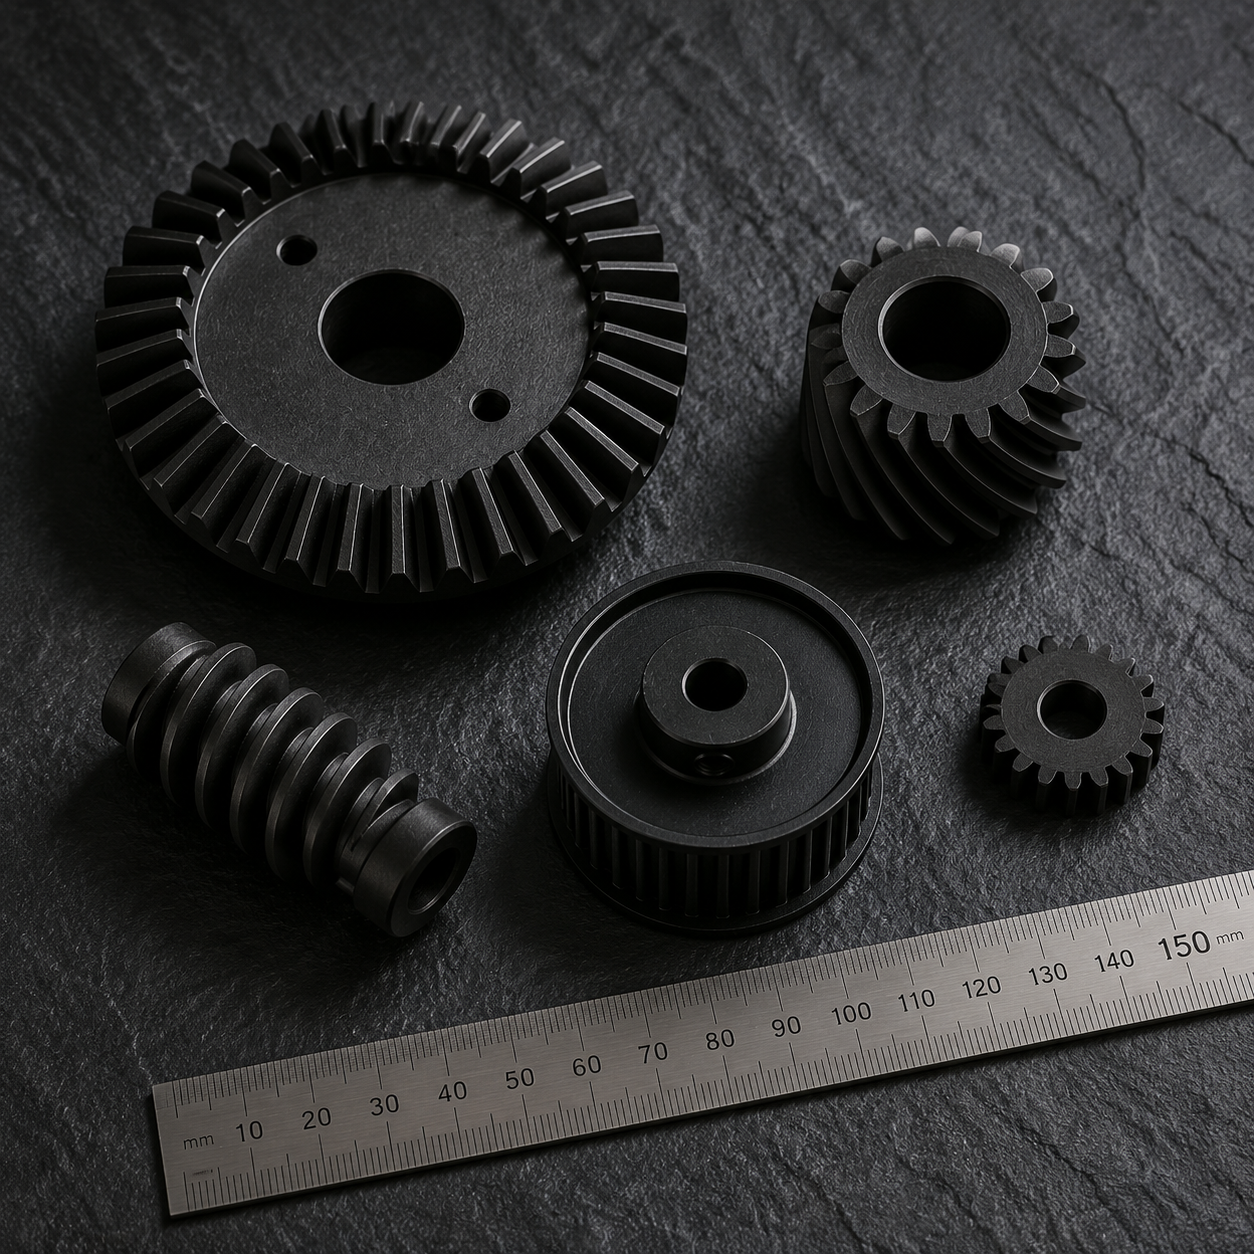
平歯車は、プラスチック製の動力伝達装置において依然として主力であり、プラスチック製ギアの全用途の約65%を占めています。 回転軸と平行に走る直歯は、最もシンプルな金型構造(サイドアクションのない2プレート金型)、最も低い金型コスト($8,000~$25,000、シングルキャビティの場合)、そして最高の製造一貫性を実現します。 主な制限は騒音です。ピッチライン速度が 8 m/s を超えると、瞬時の歯のかみ合わせにより、800~2,500 Hz の範囲で耳に聞こえるキーンという音が発生します。 自動車用 HVAC アクチュエータや事務機器など、騒音に敏感な用途では、ヘリカルギアは、歯が徐々に噛み合うことで音圧レベルを 8~15 dB(A) 低減しますが、その代償として軸方向のスラスト荷重(通常、接線荷重の 15~35%)が発生するため、ハウジングの設計にスラスト軸受面が必要となります。.
ウォームギアは、コンパクトな筐体内で高い減速比(単段で10:1~60:1)を実現できるため、自動車用シートアジャスターや産業用バルブアクチュエータの位置決め機構において、標準的な選択肢となっています。ウォームギアの噛み合わせに固有の摺動接触には、摩擦係数の低い材料が求められます。 アセタール(POM)とナイロン(PA6またはPA66)の組み合わせに、内部潤滑剤(PTFEまたはシリコーン、2~5 wt%)を併用するのが標準的な組み合わせであり、ピッチ角15~20°で70~75%の効率を実現します。 ベベルギアは、通常、ハンドヘルド電動工具や船舶用操舵システムにおける90°の軸変更のために1:1~3:1の伝達比で製造されますが、その円錐形状のため、成形において最大の課題となります。 ストレートベベルギアは 2 つのサイドアクションで成形できますが、スパイラルベベルギアは、AGMA Q8 以上を達成するために、成形後に歯面を CNC 機械加工する必要がある場合がほとんどです。.
材料選定:荷重と使用環境に適したポリマーの選定
Material selection for plastic gears begins with quantifying the operating torque, speed, ambient temperature range, and chemical exposure. For low-to-moderate loads (Lewis bending stress <20 MPa at the root fillet), unfilled acetal (POM) provides excellent fatigue resistance, dimensional stability, and self-lubricating behavior at continuous operating temperatures up to 85°C. Nylon 6 and Nylon 66 (unfilled) extend the temperature ceiling to 120°C and offer superior impact resistance (Charpy notched impact >5 kJ/m²), but absorb 2.5–3.5% moisture at saturation, which can change the gear’s pitch diameter by 0.5–1.5% depending on geometry—a critical consideration for precision timing applications where backlash must be maintained below 0.10 mm.
When torque demands push Lewis bending stresses above 30 MPa, glass-fiber reinforced grades become necessary. PA66-GF30 (30% glass-filled nylon 66) delivers a flexural modulus of 8,500–9,500 MPa (versus 2,800 MPa for unfilled) and a tensile strength of 160–180 MPa at 23°C, making it the go-to material for automotive power liftgate actuators and electric power steering (EPS) worm gears operating at intermittent torques of 3–8 N·m. The trade-off is abrasive wear on the mating gear: a glass-filled gear running against an unfilled partner will machine the softer tooth flank, so mating material compatibility must be engineered as a system. For the most demanding applications—continuous duty above 100°C, aggressive chemicals, or high-vacuum environments—覗き見 (unfilled or carbon-fiber reinforced) provides flexural modulus of 4,100 MPa, continuous service temperature of 250°C, and negligible moisture absorption (<0.1%), albeit at 10–15× the raw material cost of PA66.
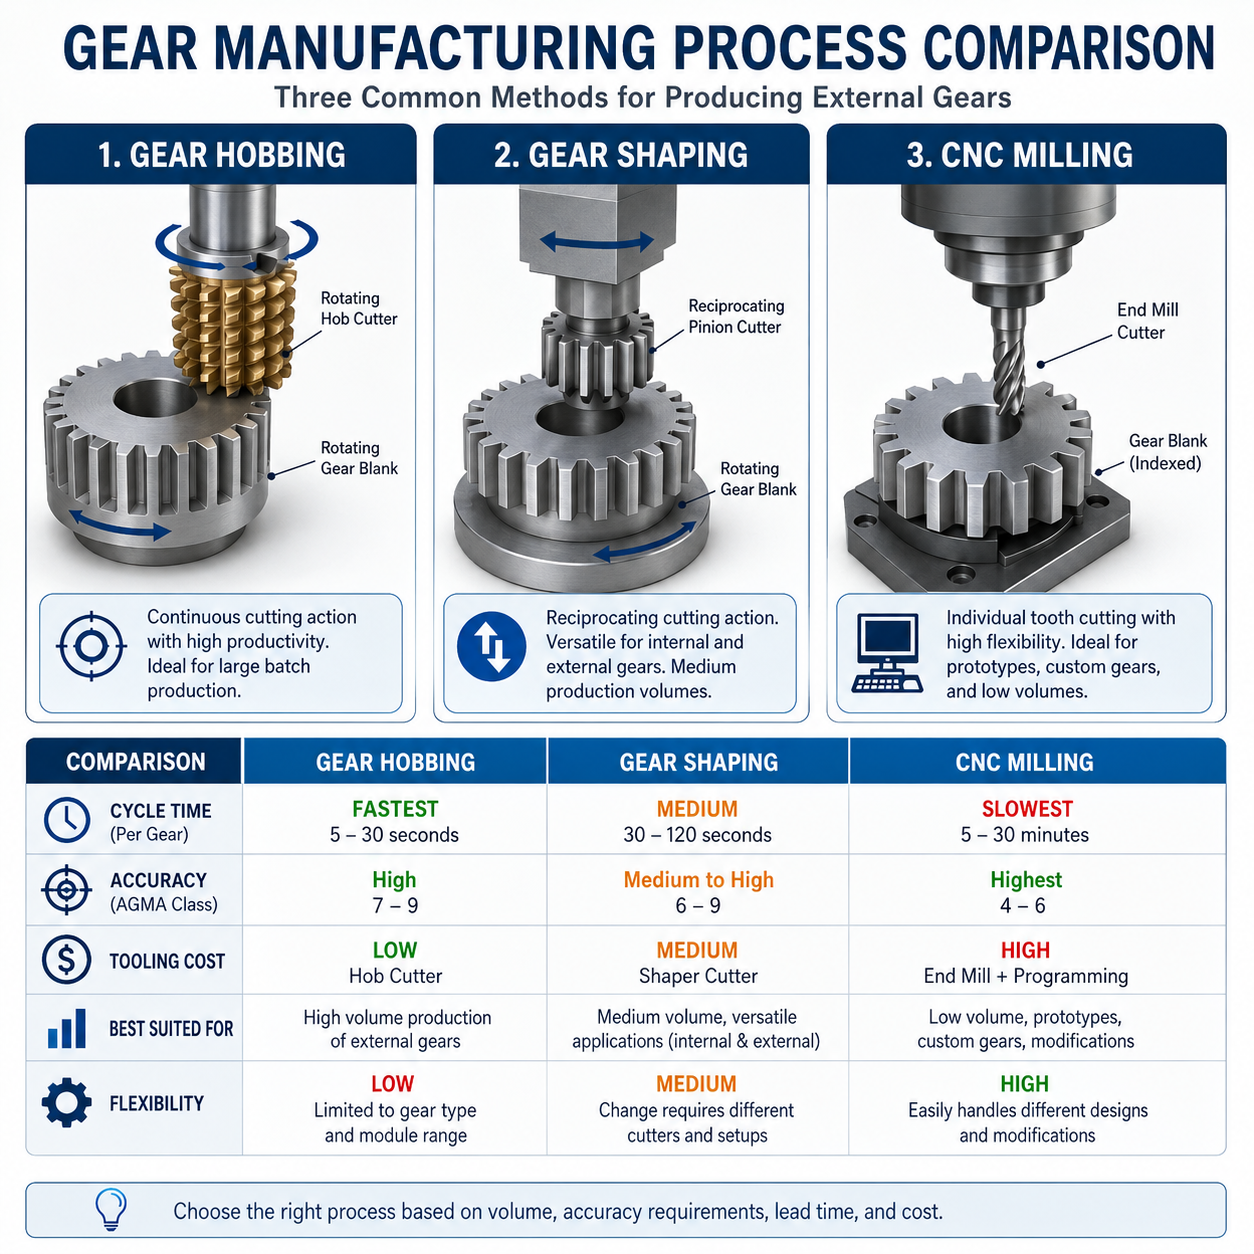
射出成形プラスチック歯車と機械加工プラスチック歯車の比較
製造プロセスの決定――射出成形かCNC機械加工か――は、生産の経済性と品質能力の核心を左右する。射出成形では、金型コスト(ギア—例えば、センターゲート用の3プレート設計や、沈み跡抑制のためのガスアシストなど)を生産数量全体で償却するため、生産数量が10,000個を超えると、1個あたりのコストは$0.15~$1.50となります。 成形ギアは、精密研磨された金型キャビティ(歯形公差±2~5 μm)を用いて製造し、 ゲート位置の最適化(真円度偏差を最小限に抑えるためのセンターダイアフラムまたは3点ピンゲート)、および成形後の収縮変動を公称寸法の<0.3%以内に抑えるための冷却制御を組み合わせることで、AGMA Q8~Q10の規格を満たすことができます。.
CNC加工されたプラスチック製ギアは、3つの異なる市場で活用されています。1つ目は試作(1~500個)で、ここでの1個あたりの加工コスト($50~$150)は、$15,000~$60,000という金型コストを遥かに下回るため、金型コストの回避が図れる市場;成形能力を超えるAGMA Q12~Q14を必要とする超精密用途;および金型のフロー長制限により成形が現実的でない大型ギア(ピッチ径>250 mm)の市場です。 また、機械加工された歯車では材料の柔軟性も高まります。射出成形が困難または不可能なPEEK、PTFE、ガラス繊維強化ラミネートも、切削速度80~150 m/minの超硬工具を備えた標準的な歯車切削装置を使用して、ホブ切りや成形を行うことができます。 主な制限事項は、機械加工された歯車では、歯面に切断された繊維の端が露出することであり、これにより、成形歯車の樹脂が豊富な表面と比較して摩擦係数が 0.05~0.10 増加し、潤滑のない用途では摩耗が加速する可能性があることです。.
AGMA品質等級:プラスチック製歯車におけるその意味
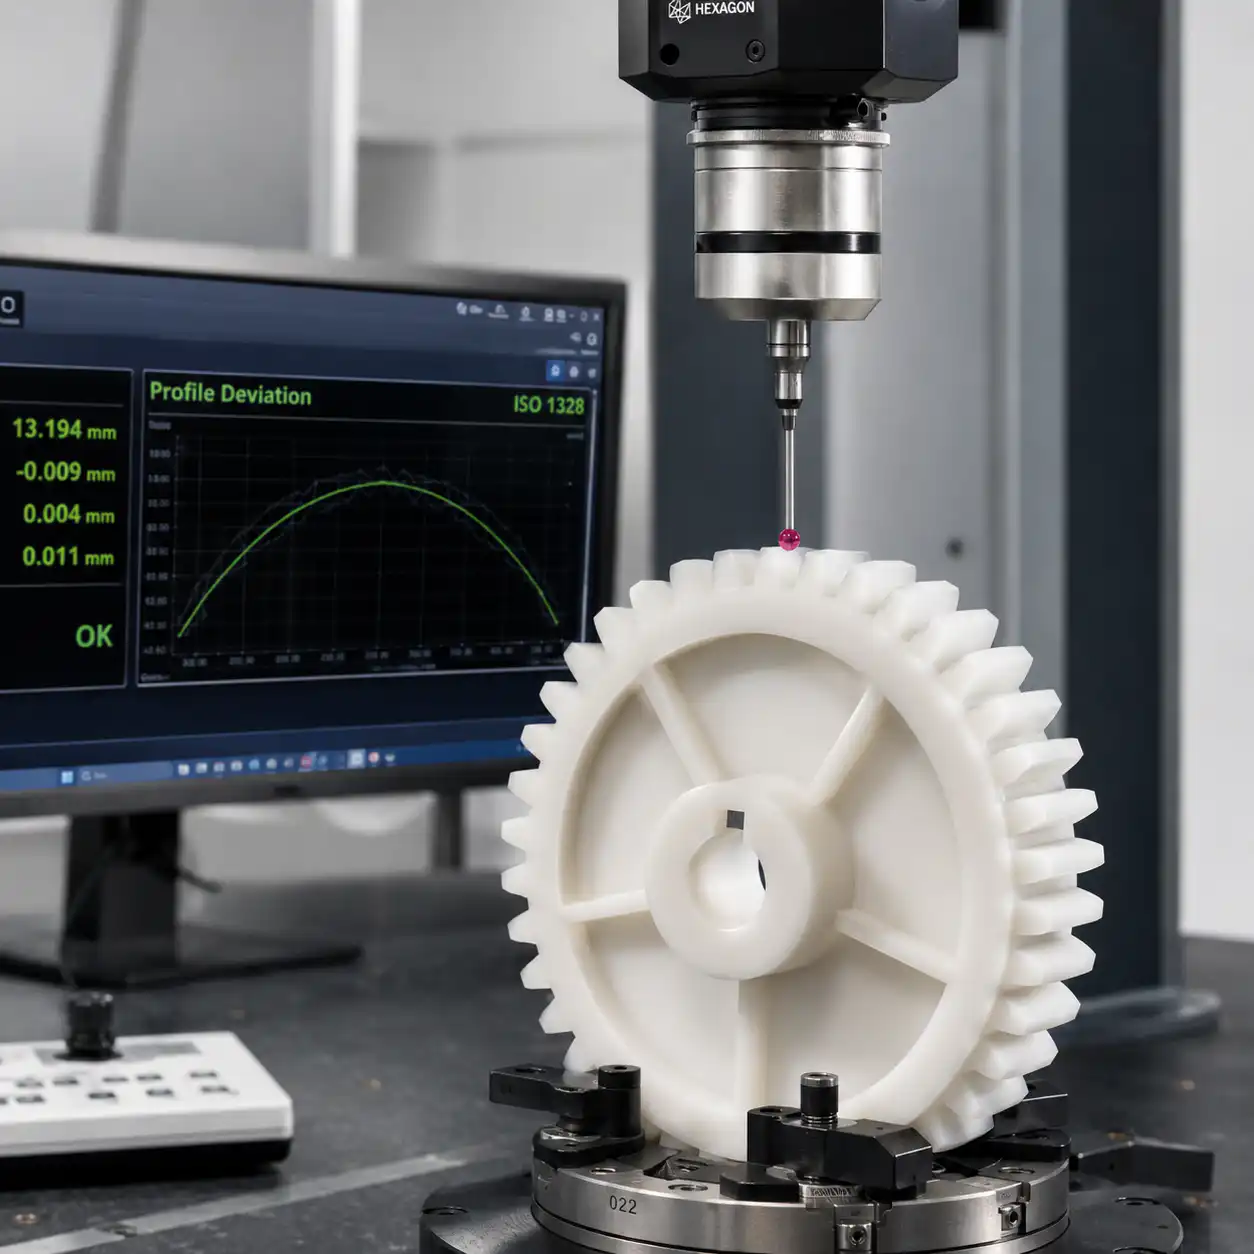
ANSI/AGMA 2015 および ISO 1328 で定義されている米国歯車製造業者協会(AGMA)の品質システムでは、歯車の精度を Q3(粗精度、農業機械用)から Q15(超精密、航空宇宙用誘導システム)まで分類している。 プラスチック製歯車の場合、実用的な範囲はQ6~Q12です。 Q6~Q7(ピッチ直径 25 mm の歯車の場合、複合誤差の合計は 32~45 μm)は、ピッチライン速度が 1 m/s 未満の、おもちゃの機構や単純な家電製品のタイマーなど、低速で重要度の低い民生用用途に適しています。 Q8~Q9(総合複合誤差 16~25 μm)は、自動車用アクチュエータ、電動工具、事務機器にとって最適な範囲であり、許容可能な騒音レベル(1 m 地点で 65 dB(A) 未満)、妥当な効率(平歯車の場合 90% 以上)、 歯間荷重分散も理想値から15%以内の範囲に収まります。.
Q10(総合誤差合計 10~14 μm)は、射出成形において確実に達成可能な最高品質レベルであり、精密研磨された金型キャビティ(歯面粗さ Ra <0.1 μm)、溶融温度の厳格な工程管理(±2°C)、および収縮率のばらつきに対する統計的工程管理を必要とします。 このレベルは、電動パワーステアリング用ウォームギア、医療用輸液ポンプの投与量調整用ギア、およびロボット関節用ハーモニックドライブのフレックススプラインに指定されています。 Q11~Q12は、成形後のCNC加工(ホブ切り、シェーピング、または研削)または素材からの直接加工によってのみ達成可能であり、伝達誤差と騒音のわずかな改善が、Q9~Q10の成形ギアに比べて3~6倍のコスト増を正当化できる用途に限定されます。.
For the drawing dimensions around the gear, use the plastic-part tolerance and inspection guide.
荷重とトルクに基づく材料選定
| 素材 | 最大連続トルク(N・m)* | 曲げ弾性率 (MPa) | 使用温度(°C) | 吸湿性(%) | コスト指数 |
|---|---|---|---|---|---|
| POM(アセタール、無充填) | 0.5–2.5 | 2,600–2,900 | 85 | 0.2–0.3 | 1.0× |
| PA6 / PA66(充填剤なし) | 0.8–3.0 | 2,600–3,000 | 120 | 2.5–3.5 | 1.0× |
| PA66-GF30 (30% GF) | 3.0–8.0 | 8,500–9,500 | 130 | 1.5-2.0 | 1.4× |
| PBT(無充填) | 0.6–2.0 | 2,400–2,700 | 120 | 0.1–0.2 | 1.2× |
| PEEK(充填剤なし) | 2.0–6.0 | 4,100 | 250 | <0.1 | 10–15× |
| PA46(スタニル、無充填) | 1.5–4.0 | 3,200 | 160 | 3.0–4.0 | 3.0× |
| PA12(充填剤なし) | 0.5–1.5 | 1,500 | 90 | 0.5–0.8 | 1.8× |
| LCP(Vectra) | 0.3–1.0 | 11,000–13,000 | 240 | <0.03 | 5–8× |
*ピッチ径20 mm、1.5モジュールの平歯車に基づく。モジュールが小さい場合や回転数が高い場合は、定格を低下させてください。.
プラスチック製ギアの設計に関する6つのルール
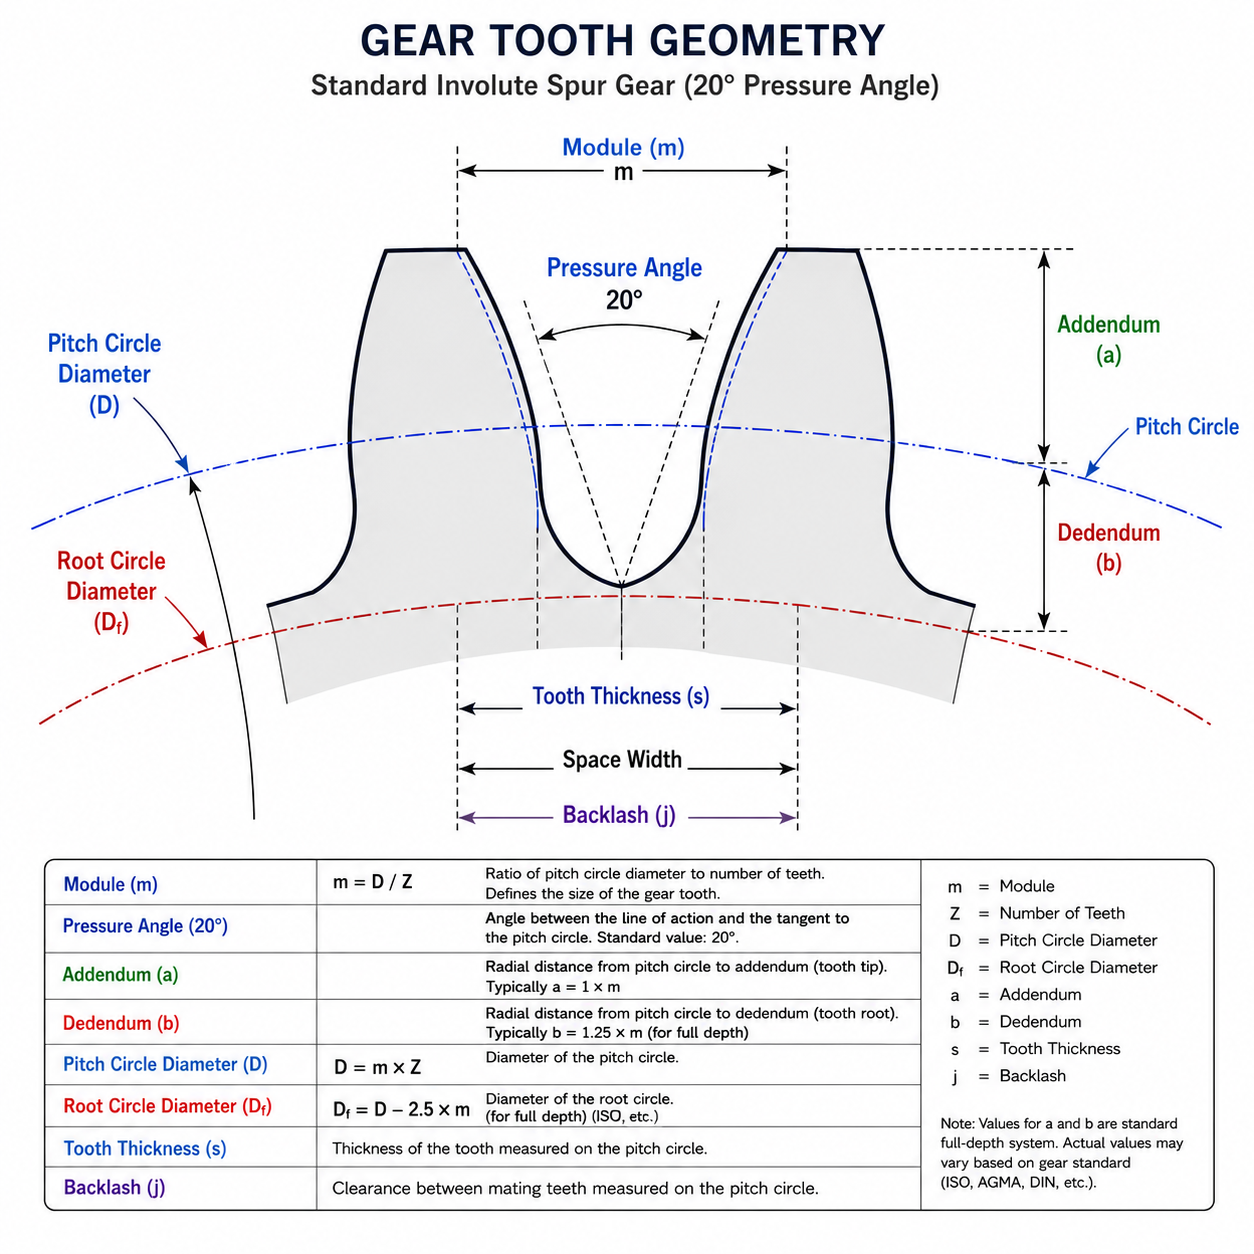
- 歯よりも先にハブを設計する: ハブ内径とウェブへの移行部は、収縮応力を適切に管理し、インボリュート歯形を歪ませる沈み込みを回避できるよう設計する必要があります。ハブの肉厚は歯根部の歯厚の0.5~0.7倍とし、ウェブの肉厚は歯厚の0.4~0.6倍とする必要があります。 ギアには、ラジアル方向の流動をバランスさせ、ピッチ直径における真円度誤差を±0.03 mm以内に抑えるために、ダイアフラムゲート(厚さ0.8~1.2 mm)を用いてセンターゲート成形を行う。.
- モジュールの0.35~0.45倍のルートフィレット半径を追加します: 根元フィレットは、プラスチック製歯車の歯において応力が最も高くなる領域である。 十分なフィレット(最小 0.3 モジュール、理想的には 0.38 モジュール)を設けることで、応力集中係数を Kt ≈ 2.5(鋭角)から Kt ≈ 1.4 に低減し、疲労寿命を 2 倍に延ばすことができます。 フィレット半径が根元クリアランスの半分に等しいフルラウンドの根元フィレット設計は、10⁶サイクルを超える高サイクル用途において、標準的なトロコイドフィレットと比較して、疲労寿命を30~50%さらに向上させることができます。.
- AGMA品質レベルは、単なる希望的観測ではなく、ピッチライン速度に基づいて指定してください: v 8 m/s の場合は Q10 を選択します。0.5 m/s の用途で Q12 を指定しても、目に見える性能向上は得られず、無駄な出費になるだけです。 Q8からQ10へのコスト倍率は、成形の場合で約2~3倍、機械加工の場合で約4~6倍となります。.
- 住宅設計における水分による膨張の考慮: ナイロン製の歯車は、空気や潤滑剤から水分を吸収すると、ピッチ径が0.5~1.5%拡大することがあります。歯車が平衡含水率に達した際に噛み込みを防ぐため、乾燥状態において0.3~0.5%の追加バックラッシュを確保して中心距離を設計してください。 高精度なタイミング用途では、吸湿率が低い(0.1~0.8%)PA12またはPBTを指定してください。.
- 効率測定前の歯車の慣らし運転: プラスチックギアの効率は、5,000~10,000メッシュサイクルの慣らし運転期間を経て、歯面の凹凸が滑らかになり、実際の接触面積が増加することで、3~8パーセントポイント向上します。 未慣らし状態の歯車で効率を測定すると、定常状態の性能を過小評価することになります。高摩擦となる初期段階でのスクラッチを避けるため、慣らし運転は定格トルクの50%で行う必要があります。.
- 潤滑なしに、成形プラスチック製のギアを金属と噛み合わせないでください: 1,500 RPMで充填材を含まないPOM製ギアと噛み合う鋼製ピニオンは、鋼の熱伝導率が高いため、接触領域から熱を奪い、それをプラスチックに集中させることで、プラスチック製の歯面温度を15~35°C上昇させます。これにより摩耗が加速し、歯面に局所的な溶融が生じる可能性があります。 必ずグリース(低速用はNLGIグレード0または00、3 m/s超はグレード1または2)を使用するか、内部潤滑仕様のプラスチックグレード(PTFE充填率15~20 wt%、またはシリコーンオイル充填率2~5 wt%)を指定してください。.
業界別適用マトリックス
| 産業 | 代表的なギアの種類 | 推奨素材 | 品質目標 |
|---|---|---|---|
| 自動車(アクチュエータ) | ヘリカル、ウォーム | PA66-GF30、POM | AGMA Q8–Q9、-30°C~+85°Cでの200Kサイクル耐久性 |
| 医療機器(ポンプ) | スパー歯車、ヘリカル歯車 | PEEK、PEI(ウルテム) | AGMA Q9–Q10、ISO 10993、オートクレーブ処理可能(500サイクル) |
| 産業用ロボット | スパー、遊星歯車 | PA66-GF30、PA46 | AGMA Q9–Q10、バックラッシュ <0.05°、5Mの寿命 |
| コンシューマー・エレクトロニクス | スパー、フェイス | POM、LCP | AGMA Q7–Q8、騒音レベル 45 dB(A) 未満、低コスト |
コスト決定の枠組み
プラスチック製のギアは、成形すべきか、それとも機械加工すべきか?
巻数について 500単位未満, 、既製材からのCNC加工($50~$150/ギア)は、明らかに経済的な選択肢です。射出成形に必要な$15,000~$60,000の金型投資は、この生産数量では償却できません。その一方で、 500個および5,000個, 以下の点を検討してください: 歯車が標準形状(平歯車または単純なヘリカル歯車、外径<100 mm、モジュール0.5~2.0)の場合は、ブリッジツールとしても機能する単キャビティのプロトタイプ金型($8,000~$12,000)を検討してください。 上記 5,000台, 多キャビティ射出成形(2~8キャビティ、 $25,000~$60,000)では、1個あたりのコストが$0.15~$0.80となり、12~18ヶ月以内に投資回収が可能となる。 ピッチ径が250 mmを超える歯車の場合、必要なクランプトン数(500トン以上)やフロー長の制約により、射出成形は現実的ではなくなるため、CNC加工または接着されたセグメントから歯車を製造するのが標準的な手法となる。.
量産時のギア1個あたりの総コスト(3年間にわたる金型償却費を含む): 1K単位:$12–$55(機械加工品)対 $8–$30 (成形品) | 1万個:$8–$35(機械加工品) 対 $0.50–$2.50 (成形品) | 10万個:$5–$25(機械加工品) 対 $0.15–$0.80(成形品)
歯車製造におけるトラブルシューティング
| 問題 | 考えられる原因 | 診断チェック | 是正措置 |
|---|---|---|---|
| 過度な騒音/ギアのきしむ音 | 歯形誤差、真円度不良、またはピッチライン速度に対する品質水準の不備 | 両側面ロール試験、総合成誤差(TCE)の測定 | AGMA Q9+にアップグレードし、先端・根元部のリーフを10~20 μm追加し、接触率を1.4以上に引き上げる |
| 早期の歯の摩耗(5万サイクル未満) | 潤滑不足、摩耗しやすい相手材、または過大な接触応力 | 摩耗した側面の走査型電子顕微鏡(SEM)画像、ヘルツ接触応力の算出 | 内部潤滑グレードに切り替え、接触応力を40 MPa未満に低減し、モジュールを25%に増やす |
| 歯根の骨折 | 根部のフィレット半径が不十分、過負荷、または材料の劣化 | 図面との比較による根元フィレットの測定、および材料の疲労限界に対する曲げ応力の算出 | フィレットを0.38~0.45 × モジュールに増やし、GF30グレードにアップグレードし、溶融温度が仕様範囲内であることを確認する |
| 使用中の寸法不安定性 | 吸湿(ナイロン)または設計許容範囲を超える熱膨張 | 乾燥状態と調整後のピッチ直径の比較、周囲湿度の対数 | PA12/PBTに変更し、設計バックラッシュを0.1~0.3%増やし、ハウジングに環境シールを取り付ける |
よくある質問
プラスチック製のギアは、本当に金属製のギアの代わりになるのでしょうか?
はい、伝達トルクが8 N·m未満であり、動作温度がナイロン系材料の場合は120°C未満(PEEKの場合は250°C未満)に保たれる用途において、プラスチック製ギアは金属製ギアと同等の性能を発揮するだけでなく、いくつかの重要な指標において金属製ギアを上回ることもよくあります。 プラスチック製ギアは、60~70%の用途において外部潤滑を不要にし、システムの重量を40~70%軽減し、金属の歯面をへこませるような衝撃荷重を吸収し、 さらに、500~3,000 Hzの周波数帯域において3~8 dB(A)静かに動作します。 その限界は、トルク容量(同じ外形寸法の場合、金属製ギアはプラスチック製ギアの50~500倍のトルクを処理可能)と熱伝導率(プラスチックの熱伝導率は鋼の約100分の1であり、連続運転時の出力密度を制限する)にある。 高トルク、高温、または連続運転の用途では、依然として金属が不可欠ですが、プラスチックの性能範囲内に収まる推定35~40%の動力伝達用途については、この切り替えにより、システムレベルでのコストと重量の大幅な削減が実現します。.
歯車にはどのようなプラスチック材料が最適ですか?
「最良」の材料というものは存在せず、最適な選択は使用条件によって異なります。中程度の荷重がかかる汎用かつ低コストの用途では、無充填POM(アセタール)が、強度、耐疲労性、寸法安定性、および自己潤滑性のバランスにおいて最も優れています。 より高い負荷や温度の場合:PA66-GF30(ガラス繊維強化ナイロン66)は、無充填グレードの2~3倍の強度を発揮しますが、潤滑された相手部品が必要です。 高温連続使用(120°C以上)の場合:PEEKがゴールドスタンダードですが、材料コストは10~15倍になります。 極めて高い寸法安定性が要求される精密ミニチュアギア(モジュール <1.0)の場合:LCP(液晶ポリマー)は、極めて低い吸湿率(<0.03%)と、AGMA Q10+ レベルの成形性を備えています。 材料の選定にあたっては、特定の噛み合い歯車の材料、潤滑戦略、および環境への曝露を、完全なトライボロジーシステムとして評価した上で決定する必要があります。.
プラスチック製歯車にはどのような公差基準が適用されますか?
プラスチック製の歯車は、金属製の歯車と同じAGMA(ANSI/AGMA 2015)およびISO(ISO 1328)の品質分類体系に従いますが、達成可能な品質レベルは異なります。 射出成形された歯車は、精密研磨された金型キャビティを使用することで、AGMA Q8~Q10(ピッチ径25 mmの基準歯車における総合複合誤差10~25 μm)を確実に達成できます。 CNC加工されたプラスチック製歯車はAGMA Q10~Q12に達することができますが、材料の弾性係数が低いため切削中にたわみが生じ、Q12を超えることはほとんどありません。金属製歯車の公差設定との主な違いは、プラスチック製歯車の寸法が、所定の調整状態(通常は「成形直後の乾燥状態」 または「23°Cで50% RHに調整済み」など)で規定される点にある。これは、湿度や温度による0.2~1.5%の寸法変化が、製造公差を大幅に上回る可能性があるためである。図面の注記には、常に測定条件を明記すること。.
プラスチック製のギアには潤滑が必要ですか?
潤滑の要件は、材料の組み合わせ、速度、および荷重によって異なります。 POMは摩擦係数が低いため(乾摩擦時:μ ≈ 0.2~0.3)、充填剤を含まないPOMがPOMまたはPAと噛み合う場合、ピッチライン速度が3 m/s未満、接触応力が20 MPa未満であれば、多くの場合、無潤滑で動作可能です。 ナイロンとナイロンの歯車は、一般的に、スティックスリップや発熱を防ぐため、連続運転の用途では潤滑が必要です。 ガラス繊維充填材は、露出したガラス繊維の研磨性のため、金属や他のガラス繊維充填ギアと噛み合う場合は常に潤滑が必要です。外部からのグリース塗布が許容されない用途(クリーンルーム、食品接触、真空)では、内部潤滑仕様のグレードを指定してください: PTFEを15~20 wt%含有したPOM(デルリンAF)、またはシリコーンオイルを2~5 wt%含有したPA66。これらは外部潤滑剤なしでμ ≈ 0.08~0.15を実現します。 NLGIグレード00の半流動性グリースを充填したギアボックスは、密閉型プラスチックギアトレインにおいて、最高の放熱性と最長の耐用年数を実現します。.
関連記事
Request a Custom Plastic Gear Review
For gear manufacturing services, share the gear drawing and the mating mechanism. Nylon Plastic can review the polymer, machined or molded route, shaft interface and inspection scope for the actual load and production plan.
見積書の作成前に盛り込むべき事項と合意すべき事項
What is needed to quote custom plastic gears?
Provide the tooth system, module or diametral pitch, pressure angle, mating gear, torque, speed, duty cycle, temperature and lubrication conditions with the drawing. State whether the need is a prototype or recurring molded production. Compare material choice, prototype route, tool scope and the agreed noise, backlash, wear and dimensional checks before approving a gear from one material property.
- Provide tooth system, module or diametral pitch, tooth count, pressure angle, face width, bore or hub and controlled drawing revision.
- Identify the mating gear and shaft, torque, speed, duty cycle, starts or shock loads, temperature, moisture, chemicals and lubrication.
- Include prototype and annual quantities, exact grade or permitted alternative, destination and timing; define backlash, noise, tooth/contact checks, wear-life test and the agreed conditioning state.
製造および配送:
- 精密製造: 30以上のCNCおよび射出成形セルが1つの施設に集結
- ISO 9001:2015 認証取得: 認証済みの品質管理システム、完全な検査報告書
- 15~25日のリードタイム: 迅速な納期に対応し、優先処理オプションもご利用いただけます
- 国際配送: 北米、欧州、アジアへの航空・海上輸送
Compare material, prototype machining, tooling, molded production and inspection as separate quote items. Agree the sample checks in the mating assembly before recurring production; a material property alone does not qualify the gear train.