射出成形において表面仕上げが重要な理由
エンジニアがプラスチック部品を設計する際、通常は形状、肉厚、材料の選定に重点を置きます。しかし、表面仕上げの仕様も同様に重要です。これは、部品の外観や手触りから、金型コスト、サイクルタイム、長期的な耐久性に至るまで、あらゆる面に影響を及ぼすからです。適切に選ばれた表面仕上げは、沈み跡を目立たなくし、 溶接線, 、塗料の密着性を向上させ、摩擦を低減し、さらには製品の品質感を高めることさえ可能です。適切な材料を選ばないと、射出成形時のトラブルを引き起こしたり、金型製作に数週間の遅れを生じさせたり、金型製作費が倍増したりする恐れがあります。.
射出成形における表面仕上げは、単一の数値で表されるものではありません。これは一連の基準であり、業界では主に2つの規格が適用されています: SPI(プラスチック工業会) 北米で広く採用されている金型仕上げ基準、および VDI 3400 欧州やアジアで一般的に採用されている表面仕上げの基準。これらを理解し、さらに脱型、塗装、および二次加工に及ぼす影響を把握することは、プラスチック部品の仕様を決定する者にとって不可欠である。.
本ガイドでは、プラスチック部品の表面仕上げに関する包括的な概要を解説しています。SPIグレードAからDまでのRa値と用途、抜き勾配の要件を含むVDI 3400テクスチャチャート、金型テクスチャ加工法とそのトレードオフ、塗装および二次仕上げの選択肢、さらに仕上げグレードと金型予算への影響を対応させた実用的なコスト階層図について取り上げています。.
SPI表面仕上げ規格:完全な分類
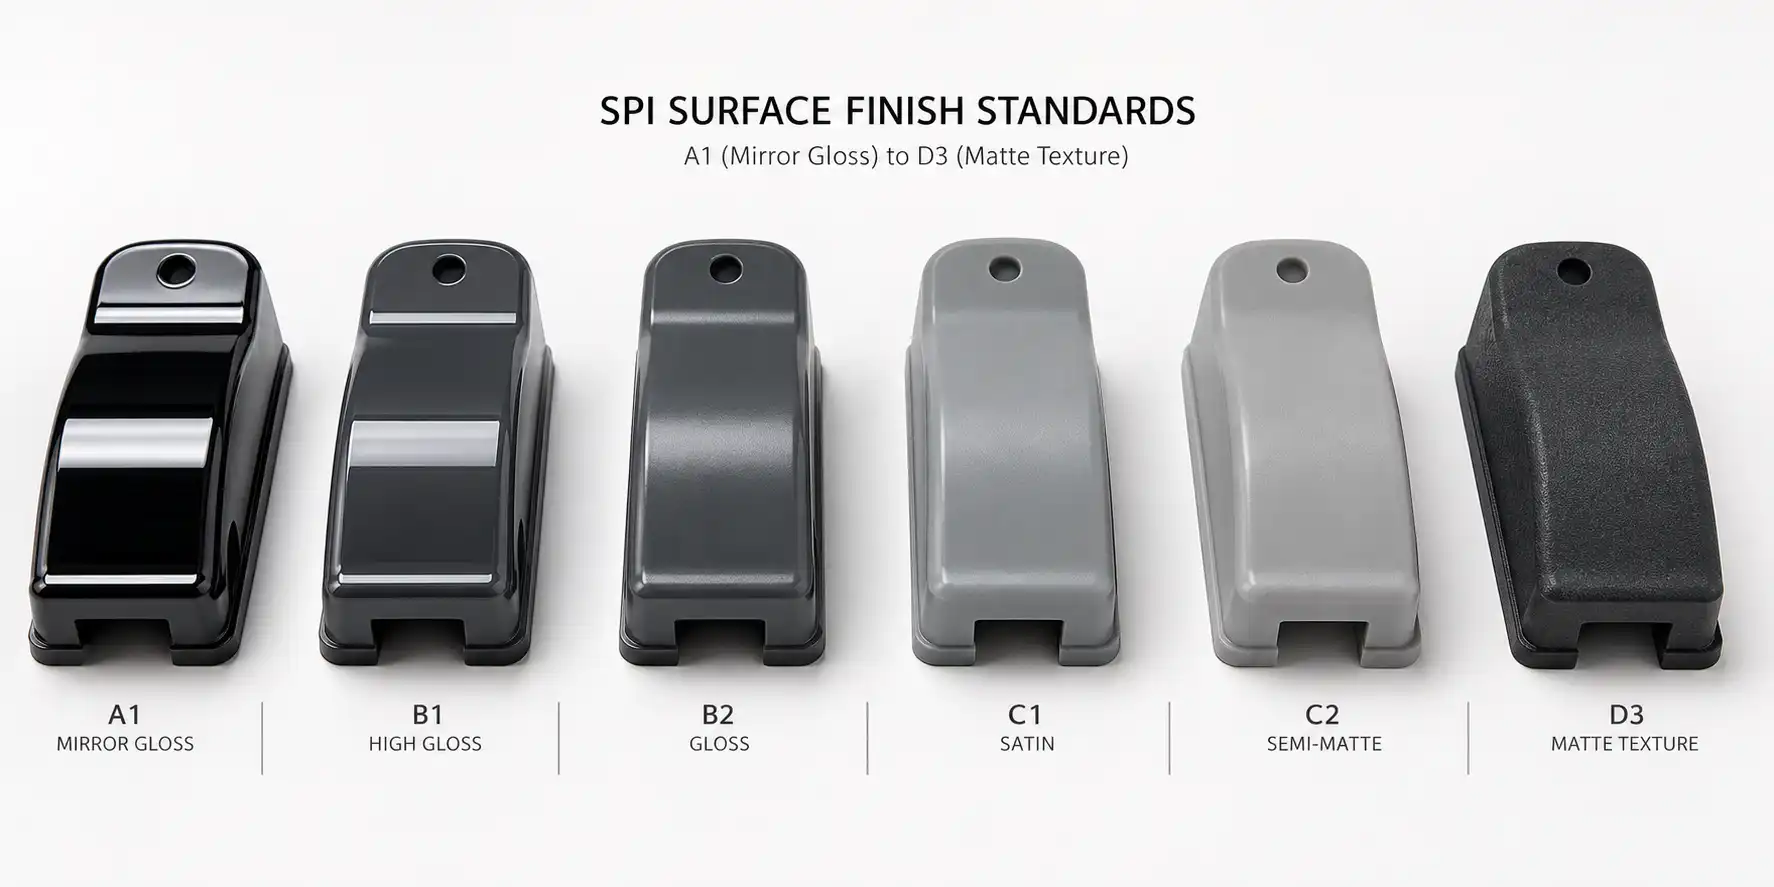
SPI(現:PLASTICS Industry Association)の表面仕上げ規格では、射出成形品の表面をA、B、C、Dの4つのグループに分類しており、それぞれが異なる仕上げ方法と表面粗さの範囲を表しています。 この分類体系は階層構造となっており、A級のダイヤモンド研磨は最も滑らかで反射性の高い表面を生み出し、D級のドライブラストは最も粗く、マットな仕上がりをもたらします。.
各等級には、マイクロインチ(?in)およびマイクロメートル(?m)単位で測定された特定のRa(平均粗さ)値が割り当てられています。Raは、平均線からの表面プロファイルの偏差の算術平均であり、製造において表面粗さを規定するための最も一般的なパラメータです。 Raの値が小さいほど表面は滑らかであり、大きいほど表面は粗くなります。.
| SPIグレード | 仕上げ方法 | ラー(?イン) | Ra (?m) | 代表的なアプリケーション |
|---|---|---|---|---|
| A-1 | グレード#3 ダイヤモンドバフ | 0-1 | 0-0.025 | 光学レンズ、鏡、透明部品、アクリル製ディスプレイ |
| A-2 | グレード#6 ダイヤモンドバフ | 1-2 | 0.025-0.05 | 高光沢の装飾部品、透明レンズ、医療機器の筐体 |
| A-3 | グレード #15 ダイヤモンドバフ | 2-3 | 0.05-0.08 | 化粧品用ケース、透明部品、民生用電子機器 |
| B-1 | 600番の紙やすり | 2-3 | 0.05-0.08 | 主要な装飾面、家電製品のフロントパネル、自動車のインテリアトリム |
| B-2 | 400番の紙やすり | 4-5 | 0.10-0.127 | 二次的な外観面、電動工具の筐体、一般的な消費財 |
| B-3 | 320番のサンドペーパー | 9-10 | 0.23-0.25 | 目立ちにくい外観部分、内部構造部品 |
| C-1 | 600番の砥石 | 10-12 | 0.25-0.30 | 審美性の要件がそれほど高くない機能的な表面 |
| C-2 | 400番の砥石 | 25-28 | 0.63-0.71 | 非装飾用の機能部品、産業用機器のカバー |
| C-3 | 320番の研磨石 | 38-42 | 0.96-1.07 | 工業用部品、目に見えない内部表面、自動車のボンネット内 |
| D-1 | ドライブラスト #11 ガラスビーズ | 32-38 | 0.81-0.96 | サテン仕上げ、目立たない表面、質感のある日用品 |
| D-2 | ドライブラスト #240 酸化アルミニウム | 42-47 | 1.07-1.19 | 凹凸のあるグリップ面、反射防止加工面、耐久性のある製品 |
| D-3 | ドライブラスト #24 酸化アルミニウム | 100-120 | 2.54-3.05 | 重厚な質感、非化粧品用途の工業用、最高レベルのグリップ性を備えた表面 |
実用的な目安として: Aグレードの仕上げは、ガラスのような外観が求められる部品向けです ??レンズ、透明カバー、高級感あふれる表面仕上げ。. B級 外観が重要ではあるものの、完璧さが求められない、消費者向けの部品のほとんどを網羅しています。. C級 目には入るが、評価の対象にはならない機能的な部品において、頼りになる存在です。. D級 これは、隠れた表面やグリップの質感、あるいは意図的にマットな質感やざらついた質感を演出したい場合に適しています。.
VDI 3400 テクスチャ規格:欧州規格
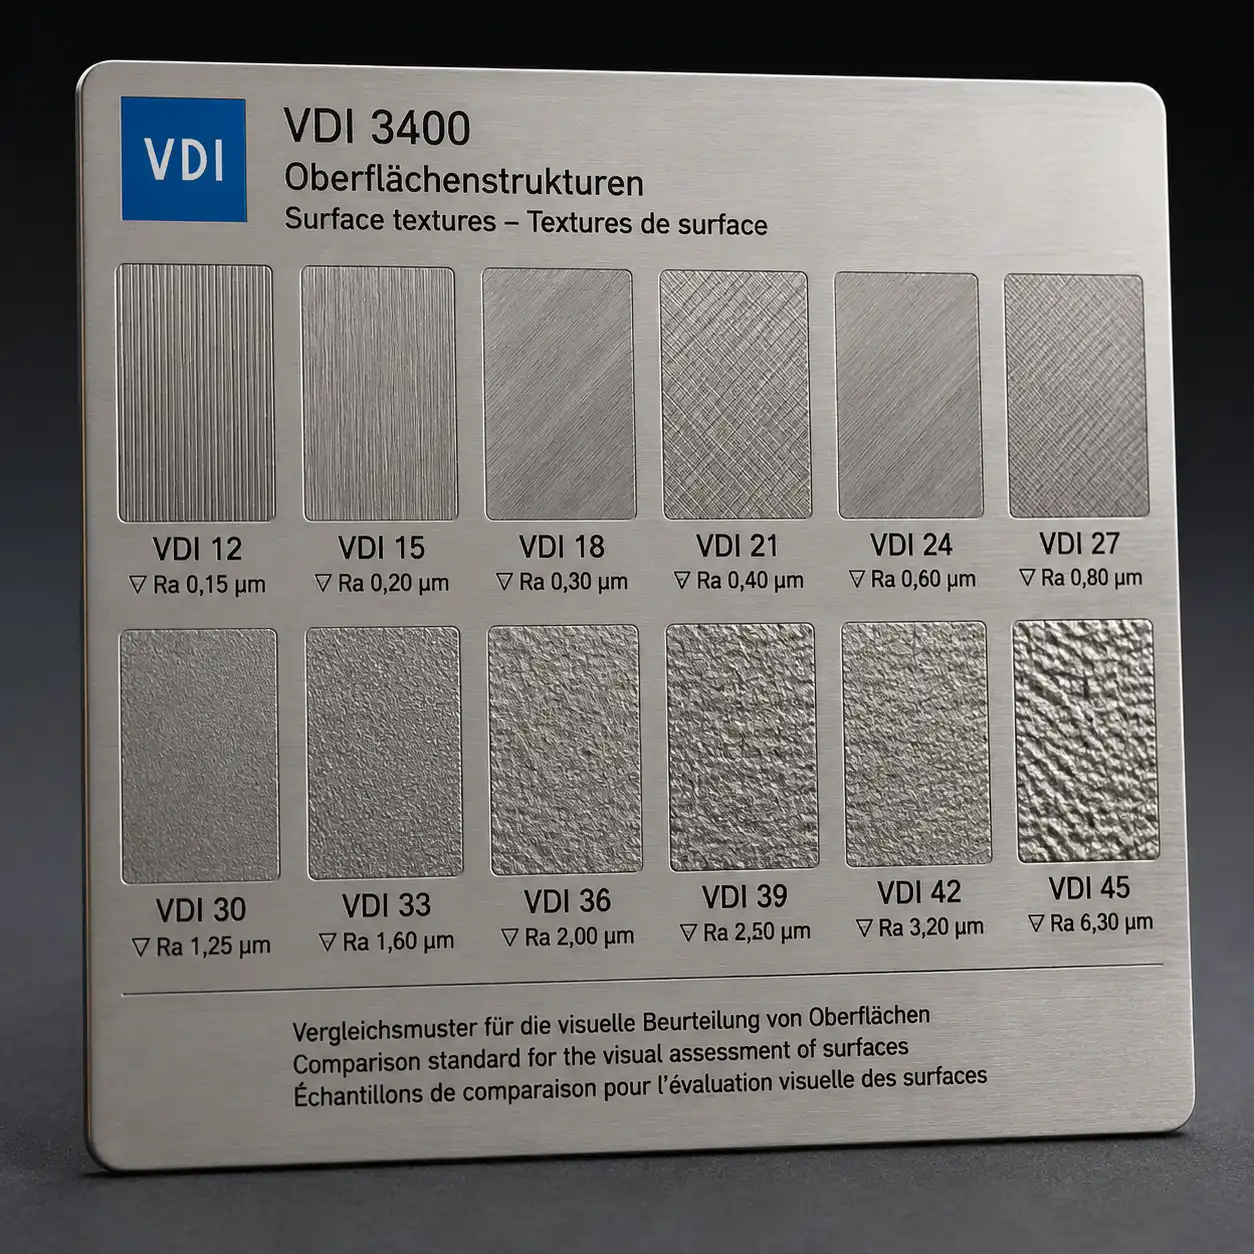
SPIが北米の金型仕様を席巻している一方で、 VDI 3400 この規格(ドイツ技術者協会(Verein Deutscher Ingenieure)が発行)は、ヨーロッパおよびアジアの大部分において、表面粗さの主要な基準となっています。 仕上げ方法によって分類するSPIとは異なり、VDI 3400では、主にRa(算術平均粗さ)およびRz(平均ピーク・バレー高さ)といった特定の粗さパラメータに対応する数値等級によって表面テクスチャを定義しています。.
VDIテクスチャは、金型表面への化学エッチングまたは放電加工(EDM)によって形成され、VDI 12(非常に細かい、SPI B-3にほぼ相当)からVDI 45(非常に粗く、深い粒状のテクスチャ)まであります。 VDIテクスチャに関する重要な考慮事項として、粒状パターンが深くなるほど、部品を確実に脱型させるためにはより大きな抜き勾配が必要となる点が挙げられます。これは、設計の初期段階から部品の形状に組み込む必要がある要素です。.
| VDIグレード | Ra (?m) | Rz (?m) | テクスチャの深さ(mm) | 最小ドラフト角 | 同等のSPI |
|---|---|---|---|---|---|
| VDI 12 | 0.40 | 1.50 | 0.002 | 0.5° | B-3 / C-1 |
| VDI 15 | 0.56 | 2.20 | 0.003 | 0.5° | C-1 |
| VDI 18 | 0.80 | 3.20 | 0.004 | 0.5° | C-1 / C-2 |
| VDI 21 | 1.12 | 4.50 | 0.006 | 0.5° | C-2 |
| VDI 24 | 1.60 | 6.30 | 0.009 | 1.0° | C-3 |
| VDI 27 | 2.24 | 9.00 | 0.013 | 1.0° | D-1 |
| VDI 30 | 3.15 | 12.5 | 0.018 | 1.5° | D-2 |
| VDI 33 | 4.50 | 18.0 | 0.025 | 2.0° | D-2 / D-3 |
| VDI 36 | 6.30 | 25.0 | 0.035 | 2.5° | D-3 |
| VDI 39 | 9.00 | 36.0 | 0.050 | 3.0° | D-3 |
| VDI 42 | 12.5 | 50.0 | 0.070 | 4.0° | D-3 |
| VDI 45 | 18.0 | 70.0 | 0.100 | 5.0° | D-3 |
以下の点に注意してください。 VDI値とドラフト角の間の指数関数的な関係: VDI 24のテクスチャにはわずか1度の抜き勾配で十分ですが、VDI 45では5度が必要となります。これは、わずか21段階のVDIの違いで5倍もの増加となります。 深いリブ、ボス、あるいは高い垂直壁の場合、これは部品の形状や金型設計を根本的に変える可能性があります。VDI 30を超えるテクスチャを指定する際は、必ず早い段階で金型メーカーと協議してください。.
カビのテクスチャリング手法の比較
金型のキャビティにテクスチャを施すことは、基本的なキャビティの加工が完了した後に実施される専門的な工程です。産業現場では主に4つの手法が主流となっており、それぞれに明確な利点、制限、およびコスト特性があります。テクスチャ加工手法の選択は、金型の材質、求めるパターンの複雑さ、生産量、および予算によって決まります。.
| 方法 | プロセス | メリット | 制限事項 | 相対コスト |
|---|---|---|---|---|
| 化学エッチング | 耐酸マスクを金型に貼り付け、酸浴によって露出している鋼材を所定の深さまで溶解させる | 複雑な形状にも均一なパターンが適用可能;幅広い標準パターンが用意されている;コストは手頃 | レーザーほど精度は高くない;耐酸性の金型用鋼に限定される;環境許可が必要 | $$ |
| EDMテクスチャリング | 逆テクスチャパターンを有する黒鉛または銅の電極が、放電によって金型表面を侵食する | 焼入れ鋼を含むあらゆる導電性金型材料に対応。深度制御が安定しています。 | 加工速度が遅い。電極の摩耗を監視する必要がある。非常に細かいディテールにはあまり適していない。 | $$$ |
| レーザーテクスチャリング | 5軸CNCレーザーシステムは、デジタルパターンデータに基づいて、金型表面をミクロン単位の層ごとにアブレーション処理します。 | 最高の精度と再現性。ロゴや微細なテクスチャを含め、パターンの複雑さに制限なし。デジタルワークフローにより、迅速な反復設計が可能 | 設備および加工コストが最も高い。加工面積が非常に広い場合は加工速度が遅くなる。専用のCAMプログラミングが必要となる。 | $$$$ |
| サンドブラスト | 圧縮空気が、金型表面に向けて研磨材(ガラスビーズ、酸化アルミニウム、炭化ケイ素)を吹き付ける | 最も迅速な方法。コストが最も低い。均一なマット仕上げやSPI Dグレードの仕上げに適している。 | 製造ロット間で一貫性が最も低い;単純な単色テクスチャに限定される;方向性のあるパターンを作成できない | $ |
レーザーテクスチャリング この技術は過去10年間で広く普及しており、特に複雑な革目や幾何学模様が求められる自動車の内装分野で採用が進んでいます。 依然として主な障壁となっているのはコストです。レーザー加工された金型インサートは、化学エッチングされたものよりも2~3倍のコストがかかる場合があります。しかし、複数の金型キャビティにわたってパターンの均一性が極めて重要な大量生産においては、スクラップの削減や品質問題の減少を通じて、通常はこの投資は回収されます。.
テクスチャが離型に与える影響
表面のテクスチャは、冷却中に成形品と金型キャビティの壁面との間に機械的な噛み合わせを生み出します。プラスチックがコアに向かって収縮するにつれて、テクスチャの凹凸によって、成形品を金型から取り出すのに必要な力が増大します。 抜き勾配が不十分な場合、成形品は金型内で引きずられたり、擦れたり、さらには固着したりして、成形品の表面と金型の表面粗さの両方に損傷を与えることになります。.
テクスチャの深さと必要な抜き勾配との間の基本的な関係は、次の式で表されます:
最小ドラフト角 = arctan(テクスチャ深さ / 1度あたりの押し出しストローク)
実際には、より単純な設計ルールが適用されます: テクスチャの深さが0.025 mm(0.001インチ)増えるごとに、1度のドラフトを追加する, 、最も滑らかな仕上がりを実現するには、最低0.5度の抜き勾配が必要です。つまり、深さ0.013 mmのVDI 27テクスチャには約1度の抜き勾配が必要ですが、深さ0.070 mmのVDI 42テクスチャには少なくとも3度の抜き勾配が必要となります。.
食感に起因する排出トラブルの重大なリスク領域:
- 深いリブとボス: プラスチックはこれらの形状に強力な力で密着します。テクスチャ加工されたリブに十分な抜き勾配が設けられていないことが、エジェクション不良の最も一般的な原因です。.
- 高い垂直の壁: 高い壁の累積接触面積は、表面粗さによる摩擦効果を増幅させます。VDI 30 以上の粗さを持つ、高さ 50 mm を超える壁については、慎重に検討する必要があります。.
- アンダーカット領域: テクスチャを施すことで、事実上、微細なアンダーカットが形成されます。部品にすでに機械的なアンダーカットがある場合、テクスチャを追加すると、リフターやスライドなしでは成形品を取り出すことができなくなる可能性があります。.
- 薄肉部: 壁が薄いと、冷却や収縮が早くなり、コアをより強く締め付けてしまいます。これに表面の凹凸が加わると、エジェクション時に部品の歪みが生じる原因となります。.
部品の設計上、抜き勾配がテクスチャの要件を下回ってしまう場合は、以下の対策を検討してください: テクスチャを方向性を持たせて磨き上げる 射出軸に沿って(抗力を20~30%低減)、以下のものを使用してください。 離型コーティング 例えば、PTFE含浸ニッケルなど、あるいは 粗さ等級が低い それでもなお、望ましい視覚効果をもたらすものです。.
プラスチック部品の塗装:下地処理と塗料の選定
多くの射出成形部品は、色合わせ、紫外線防止、あるいは高品質な外観仕上げのために塗装が必要です。しかし、プラスチックには接着面において特有の課題があります。ほとんどのポリマーは本質的に表面エネルギーが低いため、前処理を行わないと塗料が表面に十分に濡れず、密着もしないのです。.
表面処理方法
火炎処理: 制御された炎をプラスチック表面に当て、最外層の分子層を酸化させます。これにより、表面エネルギーが約30ダイン/cm(未処理のポリプロピレン)から45ダイン/cm以上に上昇し、塗料の密着に通常必要とされる最低値である38~40ダイン/cmを十分に上回ります。 火炎処理は迅速で安価であり、広くて平らな表面に効果的ですが、その効果は時間の経過とともに低下するため、処理後数時間以内に塗装を行う必要があります。.
プラズマ処理: 低圧または大気圧プラズマが、イオン化されたガスで表面を照射し、塗料分子と化学的に結合する反応部位を形成します。 プラズマ処理は、火炎処理よりも高く均一な表面エネルギー(多くの場合50ダイン/cmを超える)を実現し、その効果はより長く持続します(数時間ではなく数日)。その代償として、装置コストとサイクルタイムが高くなります。.
化学プライマーおよび接着促進剤: ナイロンやポリプロピレンなどの素材の場合、塩素化ポリオレフィン(CPO)プライマーはブリッジ層として機能します。つまり、低エネルギーのプラスチック表面に密着しつつ、塗装可能な上層を形成するのです。これらは、塗装前に、薄く拭き付けたりスプレーで塗布したりして使用されます。.
プラスチックの種類別塗料の選定
| プラスチックの種類 | 表面エネルギー(未処理) | おすすめの準備 | 対応する塗装システム |
|---|---|---|---|
| ナイロン(PA6/PA66) | 36~42 ダイン/cm | 下塗り+軽い研磨、またはプラズマ処理 | 2Kポリウレタン、エポキシプライマー、水性アクリル塗料 |
| ポリプロピレン(PP) | 29~31ダイン/cm | 火炎処理またはプラズマ処理+CPOプライマー;密着性を確保するために必須 | CPO下塗り済みアクリル塗料、2液型ポリウレタン、TPO専用塗料 |
| ポリカーボネート(PC) | 42~46 ダイン/cm | 溶剤による拭き取り+軽い研磨。PCにひび割れを生じさせるような強力な溶剤は避けること。 | アクリルラッカー、2液型ポリウレタン、UV硬化型コーティング |
| ABS | 38~42 ダイン/cm | Solvent wipe; generally good adhesion without primer | Acrylics, alkyd enamels, 2K polyurethane, water-based systems |
| POM(アセタール/デルリン) | 34-38 dynes/cm | Chemical etch or plasma; one of the most difficult plastics to paint | Specialty primers + 2K polyurethane; test adhesion thoroughly |
Other Finishing Techniques for Plastic Parts
Beyond painting, several secondary finishing processes add functional or decorative value to injection molded parts. Each technique suits specific geometries, production volumes, and aesthetic requirements.
パッド印刷: Uses a silicone pad to transfer ink from an etched plate to the part surface. Ideal for curved or irregular surfaces where labels or decals would not apply flat. Common applications include keyboard keycaps, medical device markings, and automotive control buttons. Pad printing achieves line widths down to 0.1 mm and can print multiple colors with registration accuracy of 0.05 mm.
ホットスタンピング: A heated die presses a foil carrier film against the part surface, transferring a thin metallic or pigmented layer. Produces bright metallic finishes (gold, silver, chrome) that are difficult to achieve with paint. Common on cosmetic packaging, automotive emblems, and appliance trim. Hot stamping requires a flat or gently curved surface and works best on thermoplastics that can tolerate brief contact with the 120-180 degree Celsius die temperature.
Electroplating on plastics: Deposits a metallic layer (typically chrome, nickel, or copper) onto a plastic substrate through an electroless plating process followed by electroplating. ABS is the most plateable plastic due to its butadiene phase, which provides etch sites for catalyst adhesion. Plated plastic parts achieve the look and feel of metal at a fraction of the weight and cost. The process requires careful mold design with generous radii (minimum 0.5 mm) and no sharp corners to ensure uniform plating thickness.
PVD (Physical Vapor Deposition): A vacuum coating process that deposits thin films of metals or ceramics onto plastic surfaces. PVD produces extremely durable, wear-resistant coatings as thin as 1-5 microns. Unlike electroplating, PVD is an environmentally clean process with no liquid chemical waste. Common in premium automotive interior trim, watch components, and high-end consumer electronics where a metallic appearance must withstand frequent handling without wearing through.
Cost vs. Finish Grade: What You Pay For
The relationship between surface finish quality and mold cost is not linear ??it is exponential at the high end. An SPI A-1 mirror finish can add 150-250% to the mold finishing cost compared to a baseline SPI D-3 texture, because each grade jump requires progressively more skilled labor, finer abrasives, and longer polishing time. It can also affect mold schedule, which is why our lead-time guide calls texture specification one of the most common late delays.
| SPIグレード | Cost vs. D-3 Baseline | Finishing Time (typical cavity) | Best Value For |
|---|---|---|---|
| D-3 | ベースライン | 15~30分 | Non-cosmetic industrial parts, internal brackets |
| D-2 | +5-10% | 20~40分 | Hidden surfaces that need grip or scratch resistance |
| D-1 | +10-15% | 30~60分 | Satin-finish consumer products, power tool housings |
| C-3 | +15-20% | 45-90 min | Industrial equipment covers, functional visible parts |
| C-2 | +20-30% | 1-2 hr | General functional parts with moderate appearance needs |
| C-1 | +30-40% | 1.5-3 hr | Entry-level cosmetic visible surfaces |
| B-3 | +40-50% | 2-4 hr | Secondary cosmetic surfaces with cost sensitivity |
| B-2 | +50-65% | 3-5 hr | Consumer goods where appearance drives purchase decisions |
| B-1 | +65-80% | 4-8 hr | Primary cosmetic surfaces, premium consumer products |
| A-3 | +80-100% | 6-12 hr | High-gloss consumer electronics, premium appliance fascias |
| A-2 | +100-150% | 8-16 hr | Mirror-finish cosmetic parts, medical device display covers |
| A-1 | +150-250% | 12-24+ hr | Optical-grade lenses, transparent medical components |
The cost impact is most dramatic when transitioning from stone-polished C grades to diamond-polished A grades. Each A-grade step requires a separate diamond compound, cleaning between compounds to avoid cross-contamination, and inspection under magnification. For a multi-cavity mold with 4-8 cavities, these costs multiply ??making A-grade specification a significant budget decision that should be justified by clear product requirements.
A practical recommendation: specify the finish you need only where you need it. Many successful designs use SPI A-2 or A-3 on visible exterior surfaces, B-2 on secondary surfaces, and C-2 or D-1 on internal features. Your mold drawing should explicitly call out different finish grades for different cavity regions rather than applying a single grade to the entire mold.
よくある質問
ほとんどの射出成形部品では、どのようなSPI仕上げが標準となっていますか?
SPI B-2 (400 grit paper polish) is the most common default specification for general-purpose injection molded parts. It provides a smooth, uniform surface at reasonable cost ??adding approximately 50-65% to the finishing cost over a baseline D-3 texture. B-2 hides minor flow lines and sink marks effectively while being achievable on most mold steels, including P20 and H13. For consumer-facing parts where appearance directly influences buyer perception, B-1 or A-3 is more common. For internal structural components, C-2 or C-3 is standard. Always match the finish grade to the part’s visibility and functional requirements rather than defaulting to one grade for everything.
表面の質感は部品の強度に影響を与えますか?
はい、表面粗さは部品の強度に影響を与えますが、それは主に応力集中やき裂発生への影響によるものであり、材料の体積特性の変化によるものではありません。表面が粗い(Ra値が高い)ほど、応力集中源となる表面の凹凸が増え、その結果、疲労寿命や衝撃強度が低下する可能性があります。 この影響は、ポリスチレンや無充填ポリカーボネートのような脆性材料で最も顕著であり、粗いD-3表面は、研磨されたAグレードの表面と比較して、衝撃強度を10~15%低下させる可能性があります。ポリプロピレンやナイロンのような延性材料では、この影響はそれほど顕著ではありません。 繰返し荷重や衝撃を受ける構造部品には、より滑らかな表面仕上げが推奨されます。さらに、金型表面に鋭い突起を形成する表面粗さが、その突起が主応力方向に対して垂直に配向している場合、ノッチ効果を引き起こす可能性があります。.
金型を切削した後でも、SPIテクスチャを変更することはできますか?
金型の切削後も表面仕上げを変更することは可能ですが、重要な制約があります。例えば、SPI B-2からC-2やD-1へと変更するなど、滑らかな仕上げから粗い仕上げへの変更はいつでも可能です。これは、表面を粗くするには、研磨やブラスト処理の工程を追加するだけで済むためです。 逆に、粗い仕上げから滑らかな仕上げへと変更するのははるかに困難です。深い傷を取り除くために、すべての中間グレードを段階的に研磨していく必要があり、時間がかかります。また、大量の材料を除去しなければならない場合、キャビティの寸法が変化する可能性があります。 VDI方式のエッチングテクスチャは、化学的に剥離して再施加工することが可能ですが、そのたびに金型鋼の薄い層(通常0.005~0.010 mm)が除去され、これが蓄積することで、最終的にはキャビティが公差範囲外になってしまう可能性があります。 レーザーによるテクスチャはデジタルで修正可能ですが、新しいパターンを適用する前に既存のテクスチャを除去する工程は依然として必要です。ベストプラクティスとしては、金型製作前にテクスチャ仕様を確定し、テクスチャプレートやサンプルを用いて承認を得ることです。.
マット仕上げに相当するVDI値はどれですか?
プラスチック部品のマット(低光沢、非反射)仕上げは、具体的な材質や求められるマット効果の程度に応じて、通常VDI 24からVDI 30の範囲に該当します。 VDI 24(SPI C-3にほぼ相当)は、ほとんどの反射を排除するのに十分なほど光を散乱させる、きめ細やかなサテンマット仕上げを生み出しますが、手触りは比較的滑らかです。 VDI 27 は、より際立ったマットな質感とわずかな触感を特徴とし、自動車のインテリアパネルや家電製品の筐体によく見られる範囲です。VDI 30 は、見た目にも手触りにも粗さが感じられる、顕著なテクスチャを持つマットな表面を作り出します。これは、工具の柄やグリップ性の高い表面によく使用されます。 高級車のインテリアで人気のあるソフトタッチのマットな外観を実現するため、メーカーはテクスチャ単体に頼るのではなく、VDI 24~27のテクスチャ加工が施された基材の上にマット塗装やソフトタッチコーティングを施すことがよくあります。これは、コーティングの方がより均一な仕上がりを実現できる上、触感を向上させる添加剤を配合できるためです。.