現代の動力伝達において、なぜプラスチック製のギアが金属製に取って代わりつつあるのか
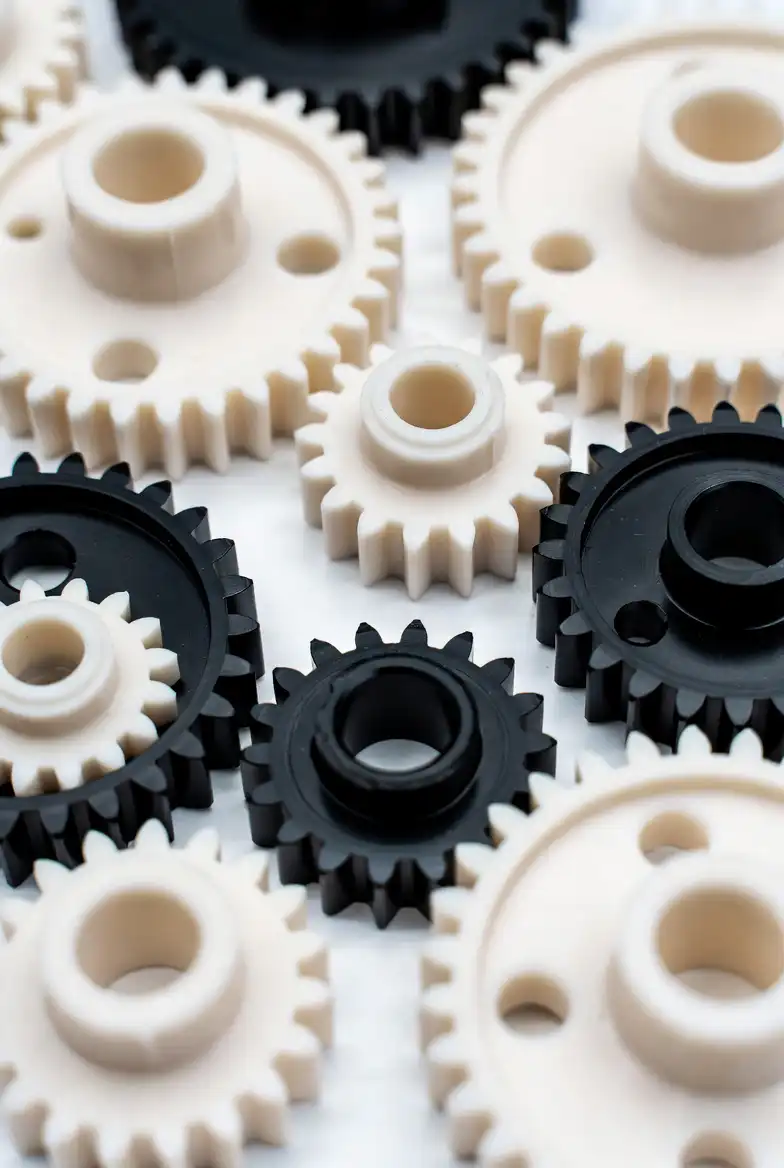
プラスチック製のギアは、もはや軽負荷の民生用製品という枠をはるかに超えて普及しています。 今日では、自動車のステアリングシステム、産業用ロボット、医療用ポンプ、航空宇宙用アクチュエータなどで動力伝達を担っています。その技術的メリットは極めて魅力的です。軽量化、多くの用途における潤滑の不要化、金属製ギアと比較して6~10 dBAの騒音低減、耐腐食性、そして機械加工ではコスト的に非現実的な複雑な形状を成形できる点などが挙げられます。 適切に設計されたプラスチック製ギアは、中負荷の断続運転用途において金属製ギアを上回る性能を発揮すると同時に、量産時には50%~70%のコスト削減が可能です。.
しかし、プラスチックギアの設計を成功させるには、金属ギアの設計とは根本的に異なる工学的アプローチが必要となります。材料の選定、歯形の最適化、熱管理、製造プロセスの選定は、すべて相互に関連しており、これらを総合的に考慮して決定しなければなりません。本ガイドでは、性能要件を満たしつつ、目標コスト内で製造可能なプラスチックギアを設計するための包括的な枠組みを提供します。.
材料の選定:歯車性能の基盤
材料の選定によって、ギアのトルク、回転速度、温度、および潤滑条件に関する動作限界が決まります。負荷条件に合わない材料を選択することは、プラスチック製ギアの破損において最も一般的な原因です。.
POM(アセタール)のホモポリマーおよびコポリマーは、プラスチック製歯車材料として最も広く使用されています。この材料は、疲労強度、同素材間および金属との間の低摩擦性、優れた寸法安定性、そして1キログラムあたりおよそ$3~$5という手頃なコストを、優れたバランスで兼ね備えています。 歯車用途においては、POM共重合体がホモポリマーよりも好まれる。これは、耐薬品性に優れ、疲労亀裂の発生原因となる中心線方向の気孔率が低く、射出成形における加工範囲が広いからである。 POM製ギアは、乾燥状態またはグリース潤滑条件下で、連続使用温度90℃まで、また断続的な使用であれば120℃まで、最適な性能を発揮します。.
PA66およびPA6は、POMよりも耐熱性が高く、耐衝撃性にも優れているため、衝撃荷重や高温にさらされる歯車に適しています。 ガラス繊維強化PA66は、無充填PA66と比較して歯の曲げ強度を50%~80%向上させますが、研磨性のあるガラス繊維が噛み合う歯車に対する摩耗を促進するため、潤滑システムまたは犠牲摩耗パートナーが必要となります。ナイロン製歯車は環境中の水分を吸収し、 通常、相対湿度50%の条件下で重量比2%~3%の水分を吸収し、これにより0.5%~0.8%の寸法膨張と、25%~40%の弾性率の低下が生じます。 歯車の歯形は、成形直後の乾燥状態ではなく、湿潤状態における寸法および特性に合わせて設計する必要があります。.
高温用途においては、いくつかの材料が使用温度範囲を拡大しています。融点が295℃、無充填時の連続使用温度が150℃、ガラス繊維強化時には最大180℃となるPA46は、タイミングチェーンテンショナーを含む自動車のボンネット内ギア用途に指定されています。 PPS GF40は、220℃までの連続使用温度で動作し、優れた耐薬品性を備えているため、化学プロセス機器やオイルポンプのギアに適しています。 PEEKは、260℃での連続使用が可能であり、航空宇宙用アクチュエータギア、半導体装置、および繰り返し蒸気滅菌を受ける医療機器用ギアに指定されています。PEEKの炭素繊維強化グレードは、ダイカスト亜鉛に匹敵する歯部曲げ疲労強度を備えながら、重量は80%より軽くなっています。.
| ギアの材質 | 最大連続温度 | 10^7 サイクルの曲げ疲労強度 (MPa) | 摩擦係数(鋼に対する) | 湿気の影響 | 相対コスト | 最優秀アプリケーション |
|---|---|---|---|---|---|---|
| POM共重合体 | 90℃ | 30-35 | 0.15-0.25 | ミニマル | 1x | 汎用、無負荷運転、事務機器 |
| PA66(調整済み) | 120℃ | 25-30 | 0.20-0.35 | 重要:寸法と弾性係数 | 1x | 衝撃荷重、高温、潤滑あり |
| PA66 GF30 | 130℃ | 40-50 | 0.25-0.45 | 減量後と未減量時 | 1.3x | 歯への負荷が高く、潤滑された、金属製の噛み合い歯車 |
| PA46 GF30 | 170℃ | 45-55 | 0.25-0.45 | PA66との比較 | 3x | 自動車のエンジンルーム内、高温潤滑環境 |
| PPS GF40 | 220℃ | 35-50 | 0.25-0.40 | 無視できる | 4x | 化学的環境、高温、オイルポンプの歯車 |
| PEEK CF30 | 260℃ | 55-65 | 0.20-0.35 | 無視できる | 20x | 航空宇宙、医療、過酷な環境 |
歯車の歯形:インボリュートプロファイル
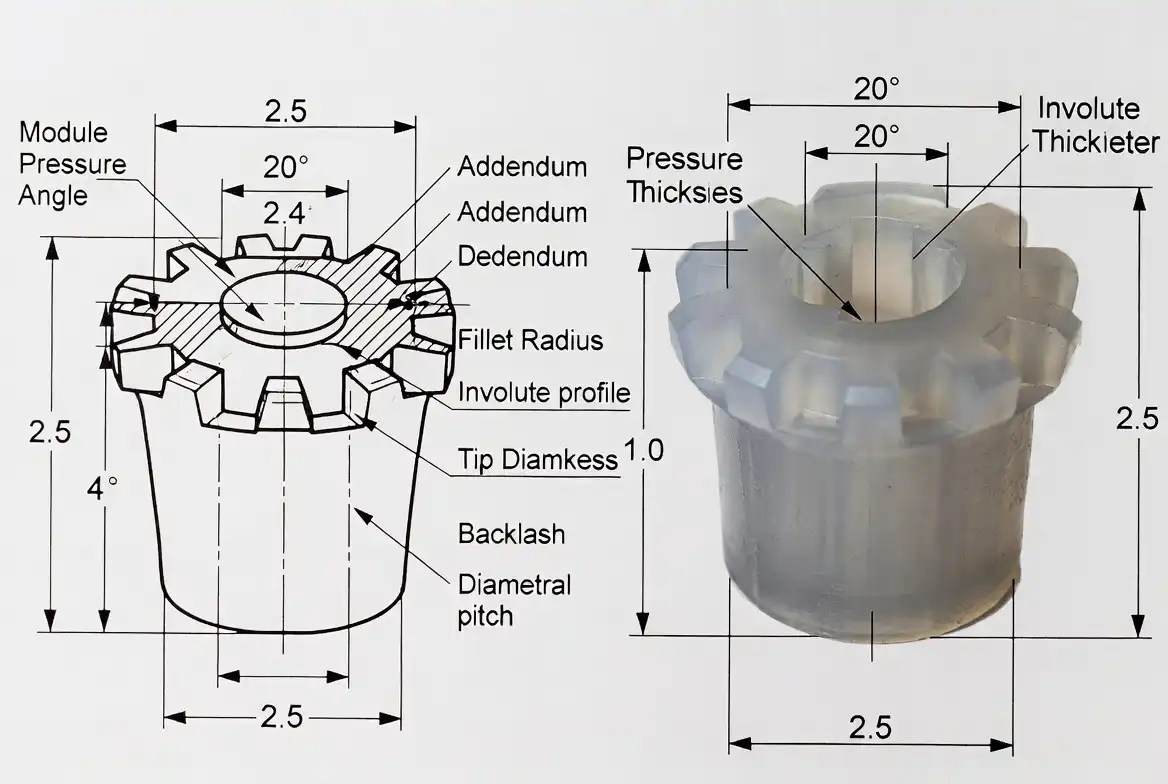
プラスチック製歯車は、金属製歯車と同じインボリュート歯形を採用しています。これは、インボリュートプロファイルが共役作用をもたらすためです。つまり、中心距離の変動にかかわらず、噛み合い全体を通じて角速度比が一定に保たれるということです。プラスチック製歯車においては、熱膨張や吸湿によって運転中の有効中心距離が変化するため、この特性が極めて重要です。 インボリュートプロファイルは、サイクロイドやその他のプロファイルとは異なり、伝達誤差を生じさせることなく、中心距離の変動を吸収します。.
プラスチック製ギアの標準的な圧力角は20度であり、これは金属製ギアの標準と一致しており、異なる材質のギアトレイン間での互換性を可能にしています。14.5度の圧力角は、動作音が静かになるため、軽負荷用途で時折使用されますが、接触比が高くなることで歯強度が低下するため、一般的には動力伝達には推奨されません。 高負荷用のプラスチック歯車の場合、25度の圧力角を採用することで、同じモジュールを持つ20度の歯と比較して、歯の曲げ強度を15%から25%まで向上させることができます。 その代償として、ラジアル軸受荷重が増加し、滑走速度がわずかに高くなるため、無潤滑運転のギアでは摩耗率に影響を与える可能性があります。.
プラスチック製歯車においては、歯形修正が不可欠です。歯先からわずかな材料を除去する「歯先リリーフ」は、荷重下での歯のたわみを補正し、歯が噛み合う際の衝撃音を低減します。 プラスチック歯車の場合、先端リリーフは通常、モジュールの0.01~0.02倍とされ、これはプラスチック歯車の歯たわみが大きいため、金属歯車に使用される先端リリーフの約2倍に相当します。 根元フィレット半径は、プラスチック製ギアの強度にとって極めて重要です。噛み合うギアの先端と干渉しない範囲で可能な限り大きくしたフル半径の根元フィレットは、曲げ疲労強度を最大化します。プラスチックはノッチに敏感な材料であり、応力集中部で疲労亀裂が発生するため、プラスチック製ギアでは、金属製ギアで許容されるような鋭い根元コーナーは避ける必要があります。 ルートフィレット半径は、少なくともモジュールの0.38倍以上を推奨し、高負荷用途ではモジュールの0.45倍が望ましい。.
プラスチック製歯車の歯強度計算
プラスチック製ギアの歯強度は、プラスチック材料用に修正されたルイス曲げ式を用いて計算される。 ルイス形因子によって歯形状が考慮される一方、材料の許容応力によって、プラスチックの温度依存性および速度依存性の特性が考慮される。金属ギアの設計との決定的な違いは、プラスチックの許容曲げ応力が単一の値ではない点にある。これは、動作温度、負荷サイクル数、および負荷デューティサイクルに依存する。.
特定のサイクル数におけるプラスチック製歯車の許容曲げ応力は、そのサイクル数における材料の疲労強度を適切な安全率で除した値となります。23℃で1,000万サイクルの場合、POMの曲げ疲労強度は約30~35 MPaです。 同じ条件におけるPA66の場合、コンディショニング済み状態では約25~30 MPaとなるが、成形直後の乾燥状態のPA66はより高い強度を有しており、吸湿に伴い強度が低下することに留意する必要がある。 23℃で1,000万サイクルの場合、PEEK CF30の曲げ疲労強度は約55~65 MPaであり、この値はPOMやPA66よりもはるかに高い温度まで維持されます。.
温度による定格低減は、動作温度の上昇に伴い許容応力を低減させる係数を用いて適用されます。POMの場合、80℃における曲げ強度は、室温時の値の約60%です。 PA66の場合、120℃における曲げ強度は、室温条件下の値の約50%となります。PEEKは、150℃でも室温時の曲げ強度の80%以上を維持します。 特定の材料グレードの温度ディレーティング曲線は、材料サプライヤーから入手し、歯車設計の計算に使用する必要があります。.
バックラッシュとクリアランスの設計
バックラッシュとは、ピッチ円上で測定される、噛み合う歯車の歯間のクリアランスのことです。これは、熱膨張、吸湿、および製造公差を吸収するため、プラスチック製歯車にとって不可欠なものです。バックラッシュが不十分だと、歯の干渉、摩擦や発熱の増加、摩耗や焼き付きが早まる原因となります。一方、バックラッシュが大きすぎると、伝達誤差や騒音が増大し、駆動方向が反転した際に衝撃荷重が生じやすくなります。.
プラスチック製の歯車の場合、推奨されるバックラッシュは、同等の金属製歯車よりも大きくなります。 一般的な目安として、プラスチック対プラスチックの歯車ペアではモジュールの0.04~0.08倍であるのに対し、鋼製歯車ではモジュールの0.02~0.05倍となります。正確な値は材料の組み合わせによって異なります。プラスチック対プラスチックのペアでは、両方の歯車が膨張するため、より大きなバックラッシュが必要となります。 プラスチックと金属の組み合わせでは、プラスチック製の歯車のみが膨張し、金属製の歯車が放熱板として機能するため、バックラッシュを小さく設定できます。最大使用温度付近で動作する高温用プラスチック製歯車の場合、バックラッシュは、冷間始動から最高温度までの全動作温度範囲を考慮し、歯車材料とハウジング材料の熱膨張率の差に基づいて計算する必要があります。.
| 素材の組み合わせ | 推奨バックラッシュ(×モジュール) | センター間隔の許容差 | 動作環境 |
|---|---|---|---|
| POM – POM | 0.06 ~ 0.10 | ISO公差等級 8~9、通常は H8/h7 | 乾燥した状態で、周囲温度下で安定 |
| POM – 鋼 | 0.04 ~ 0.07 | ISO公差等級 7~8 | 乾燥または油分あり、中程度の温度範囲 |
| PA66 – PA66 | 0.08 – 0.12 | ISO公差等級 8~9 | 湿気による膨張を考慮;適用範囲が広い |
| PA66 – 鋼 | 0.05 ~ 0.08 | ISO公差等級 7~8 | 温度上昇;鋼がヒートシンクとして機能する |
| PEEK – PEEK | 0.05 ~ 0.08 | ISO公差等級 7~8 | 高温;PA66に比べて熱膨張率が低い |
| PEEK – 鋼 | 0.04 ~ 0.06 | ISO公差等級 6~7 | 航空宇宙レベルの精度、膨張を最小限に抑える |
潤滑戦略
潤滑は、ギアの寿命を2倍から5倍にも左右する、極めて重要な設計上の決定事項です。その選択肢は、プラスチック特有の「ドライ運転」(潤滑剤のコストや汚染の問題を解消できる)から、グリース、オイルバス、固体潤滑剤システムまで多岐にわたります。.
POM製歯車については、接触圧力と滑り速度の積であるPV値が、材料の限界PV値を下回る低~中程度の荷重および速度の範囲であれば、ドライ運転が可能です。低速でのPOMの場合、限界PV値は約0.1~0.2 MPa×m/sとなります。 ドライ運転には、材料の組み合わせを慎重に検討する必要があります。ドライ条件下では、POMとPOMの組み合わせが最も摩擦と摩耗が少ないです。POMとPA66の組み合わせでは、両材料の化学的性質が異なり、POM同士の接触で形成される有益な転移膜が形成されないため、摩耗率が高くなります。.
グリース潤滑は歯車の寿命を大幅に延ばすものであり、産業用途におけるプラスチック製歯車にとって最も一般的な潤滑方法です。 鉱物油系グリースは、一部のエンジニアリングプラスチック(特にポリカーボネートや非晶質ナイロン)に応力亀裂を引き起こす可能性があるため、合成炭化水素系またはパーフルオロポリエーテル系のグリースが推奨されます。ただし、POMやPA66は一般的に鉱物油系グリースと相性が良いとされています。 グリースは控えめに塗布する必要があります。グリースを過剰に塗布すると、追加の利点をもたらすことなく、撹拌損失や動作温度を上昇させてしまいます。歯と歯の間に約10~50マイクロメートルの潤滑膜があれば、境界潤滑および混合膜潤滑の条件には十分です。.
プラスチックコンパウンドに固体潤滑剤を配合することで内部潤滑を実現すれば、多くの用途において外部潤滑が不要になります。PTFEを充填したPOMは、未充填のPOMと比較して、摩擦係数を20%から30%まで低減します。 シリコーンオイルを充填したグレードは、ギアの寿命を通じて潤滑剤を表面へ移動させます。MoS2を充填したPA66は、外部グリースが劣化してしまう高温用途において、ドライ潤滑を実現します。 固体潤滑剤の充填は、通常、母材樹脂の引張強度および曲げ強度を5%~15%低下させるため、歯強度の計算においてこれを考慮する必要があります。.
製造方法:射出成形、CNC加工、ホブ切り
射出成形は、年間生産量が2,000~5,000個を超えるプラスチック製ギアの製造において主流の方法です。この方法では、二次加工を必要とせずに、15~45秒のサイクルタイムで完成したギアを製造できます。 金型設計では、材料の収縮を考慮する必要があります。通常、充填剤を含まない材料では各寸法に対して1.5%~2.5%、ガラス繊維強化グレードでは0.3%~1.0%の収縮率を適用します。 精密歯車の場合、収縮は完全な等方性ではないため、金型流動解析と反復的な金型調整が必要となる。特に繊維強化材料では、流動方向の収縮率が、それに対して垂直な方向の収縮率よりも低くなる。 歯車金型は、あらゆる射出成形金型のカテゴリーの中で最も高い精度が要求され、精密歯車のキャビティ寸法公差は±0.005 mm、歯車内径と歯形間の振れ公差は0.01 mm以下とされます。.
棒材や板材を用いたCNC加工は、試作用ギアや2,000個までの少量生産、およびPEEKやPAIなど射出成形が困難な材料の場合に最適な方法です。 機械加工されたプラスチック製ギアは、成形ギアよりも高い精度を実現しており、成形プラスチック製ギアがAGMA品質クラス7~9であるのに対し、クラス8~10を達成可能です。 機械加工では、一部の高温ポリマーを劣化させる溶融加工工程を回避できるため、素材の形状が持つ材料特性を維持することができます。機械加工されたプラスチックギアの制限は、1個あたりのコストであり、生産数量が5,000個を超える場合、同等の品質の成形ギアに比べて通常3~10倍高くなります。 また、機械加工では切削工具で加工可能な形状に限定されるのに対し、成形では追加の加工工程を必要とせずに、内歯車、端面歯車、クラウン歯車などの複雑な形状を製造することができます。.
歯車ホブ加工は、一部のエンジニアリングプラスチックに適用可能であり、中規模の生産量において、AGMA品質等級8~10の外歯直歯歯車およびヘリカル歯車を製造することができます。 ホブ加工プロセスでは、ホブカッターと歯車ブランクとの相対運動によってインボリュートプロファイルが形成され、CNC加工で個々のカッターによって生成される近似形状ではなく、理論的に正確なインボリュートが得られます。 直径10~100 mmの範囲の単純な平歯車やヘリカル歯車の場合、ホブ加工はCNC加工よりも高速で、1歯車あたりのサイクル時間は30~120秒です。この加工法は、ハブの形状が単純な外歯車に限定されており、射出成形のように1つの部品に複雑な一体成形部品を組み合わせることはできません。.
耐摩耗試験および検証
プラスチック製ギアの摩耗試験では、荷重、速度、デューティサイクル、温度、潤滑状態といった実際の動作条件を再現する必要があります。2組の同一のギアセットをトルク加圧機構を用いて互いに噛み合わせさせる「バック・トゥ・バック」式ギア試験装置は、動力伝達用ギアに対して最も代表的な加速摩耗試験を提供します。 試験は、予備的な摩耗評価を行う場合は最低1,000万サイクル、長寿命が求められる用途における完全な設計検証を行う場合は5,000万~1億サイクル実施する必要があります。.
摩耗は、試験期間中のピッチ円における歯厚の変化として測定されます。1,000万サイクルあたりの歯厚変化が1%未満であれば、ほとんどの産業用途において許容範囲内とみなされます。 ロボット工学や航空宇宙産業などの高精度用途では、1,000万サイクルあたり0.2%未満の摩耗率が求められる場合があります。試験後の検査には、歯厚の測定、作動面(フランジ)の表面粗さの測定、およびピッチング、スパリング、亀裂の有無に関する顕微鏡検査が含まれます。 重量減少の測定は、寸法測定を補完する、迅速ではあるが識別能力の低い摩耗評価手段となります。.
一般的な故障モードとその防止策
歯部の曲げ疲労は、プラスチック製動力伝達ギアにおいて最も一般的な破壊モードであり、歯根フィレットから亀裂が発生し、歯根部を横切って進展するという特徴があります。 これを防止するには、適切な根元フィレット半径を確保し、使用温度およびサイクル数に適した材料を選定するとともに、計算された曲げ応力に対して材料の疲労強度を基準として1.5~2.0の安全率を設ける必要がある。.
表面ピッチングは、繰返し接触応力が材料の表面疲労限界を超えた際に発生し、歯面から粒子が剥離する現象です。 プラスチック製歯車は、金属製歯車に比べて従来のピッチングが発生しにくいです。これは、プラスチックの弾性係数が低いため、接触荷重がより広い範囲に分散されるためですが、高負荷がかかる歯車ではピッチングが発生することがあり、特にガラス繊維強化材料の場合、繊維の端部が表面で応力集中点として作用するため、その傾向が強くなります。 これを防止するには、接触応力を材料の表面疲労限界以下に抑え、適切な潤滑膜の厚さを確保する必要があります。.
熱破壊は、歯の滑りによる摩擦発熱や、材料の周期的な変形によるヒステリシス発熱によって、歯の温度が材料の耐熱限界を超えた際に発生します。通常、滑り速度と接触応力が最も高い歯先が、最も高温になる箇所となります。熱破壊は、表面の溶融、塑性変形につながる材料の軟化、および急速な摩耗として現れます。 これを防止するには、材料の選定や潤滑による歯車の動作温度の制限、モジュールの縮小やヘリカルギアの採用による滑走速度の低減、および歯車本体、軸、ハウジングを通じた適切な放熱設計を行う必要があります。.
よくある質問
プラスチック製の歯車が伝達できる最大出力はどれくらいですか?
出力容量はギアのサイズ、材質、回転速度、温度、およびデューティサイクルによって異なるため、一概に答えは出せません。大まかな目安として、直径50 mmのPOM製平歯車は、潤滑された連続運転条件下で1,500 RPMにおいて、約0.5~1.0 kWの動力を伝達できます。 同じ歯車がPEEK CF30製の場合、約1.5~2.5 kWを伝達できます。より高い出力が求められる用途では、歯車の直径や歯幅を大きくするか、または平歯車ではなくヘリカル歯車を使用することで、伝達能力を高めることができます。材料サプライヤーの歯車設計データを参照し、用途に応じた分析を行うことが不可欠です。.
プラスチック製の歯車は、潤滑なしでも回転できますか?
はい、POM製ギアはドライ運転用に特別に設計されており、オフィス機器、軽作業用電動工具、および潤滑を必要としない民生用製品で広く使用されています。その限界となる要因はPV値です。 乾式運転用のPOMギアの場合、限界PV値は通常、連続運転では0.1~0.15 MPa・m/s、間欠運転では最大0.3 MPa・m/sとなります。 限界PV値を超えると、急速な摩耗や熱による破損を引き起こします。POMコンパウンドにPTFEやシリコーンによる内部潤滑剤を添加することで、無潤滑運転時のPV限界値を向上させることができます。.
歯車設計において、ナイロンの吸湿性をどのように考慮すればよいでしょうか?
歯車の歯形は、成形直後の寸法ではなく、所定の寸法に基づいて設計してください。 金型キャビティの寸法は、使用環境における予想される平衡含水率に基づいて指定してください。通常、相対湿度 50% における PA66 の吸水率は 2.5% で、これにより約 0.6% の線膨張が生じます。 計算に使用する歯部の曲げ疲労強度は、コンディショニング後の値とする必要があります。この値は、通常、成形直後の乾燥状態の値よりも25%~40%低くなります。ハウジング内の中心距離は、完全にコンディショニングされたギアの寸法に加え、公差の余裕分を考慮して設定する必要があります。.
プラスチック製の歯車を作る場合、射出成形ではなくCNC加工を選ぶべきなのはどのような場合でしょうか?
CNC加工は、試作数量が100個までの場合、金型の償却が採算に合わない年間生産数量2,000個未満の場合、金型温度の高さが要求されるため射出成形が困難なPEEKおよびPAI製の歯車、 成形では達成が困難なAGMA品質9または10の精度が求められるギア、および金型コストが法外な水準となる直径200 mmを超える大型ギアの場合にも適しています。また、機械加工は製品開発段階における設計の反復作業において、より迅速な対応を可能にします。.
歯車用として、POMのホモポリマーとコポリマーの違いは何ですか?また、どちらを選べばよいでしょうか?
歯車には、POMコポリマーが強く推奨されます。コポリマーは、その共重合単位が、ホモポリマーが高温下で生じうる「ジッパー開け」型の脱重合を阻止するため、長期的な熱安定性に優れています。また、コポリマーは中心線方向の多孔性が低いため、歯中心部での疲労亀裂の発生箇所を減らすことができます。 また、コポリマーは、特にアルカリ溶液や熱水に対して、より優れた耐薬品性を示します。 ホモポリマーは結晶性がわずかに高く、そのため強度と剛性もわずかに高く(通常5%~10%)、摩擦係数もわずかに低いですが、ほとんどの歯車用途において、これらのわずかな利点はコポリマーの信頼性の優位性によって相殺されます。.