デジタルライトシンセシス(DLS)は、槽内光重合方式の3Dプリンティングにおける最先端技術であり、高性能プラスチック部品に比類のない表面品質と解像度を提供します。 NylonPlasticのDLSサービスでは、滑らかな仕上げ、厳しい公差、迅速な納期を兼ね備えた高精度な部品を提供しており、エンジニアリンググレードの樹脂を用いた機能性プロトタイプ、実用部品、量産に最適です。.
デジタル・ライト・シンセシス(DLS)とは何ですか?
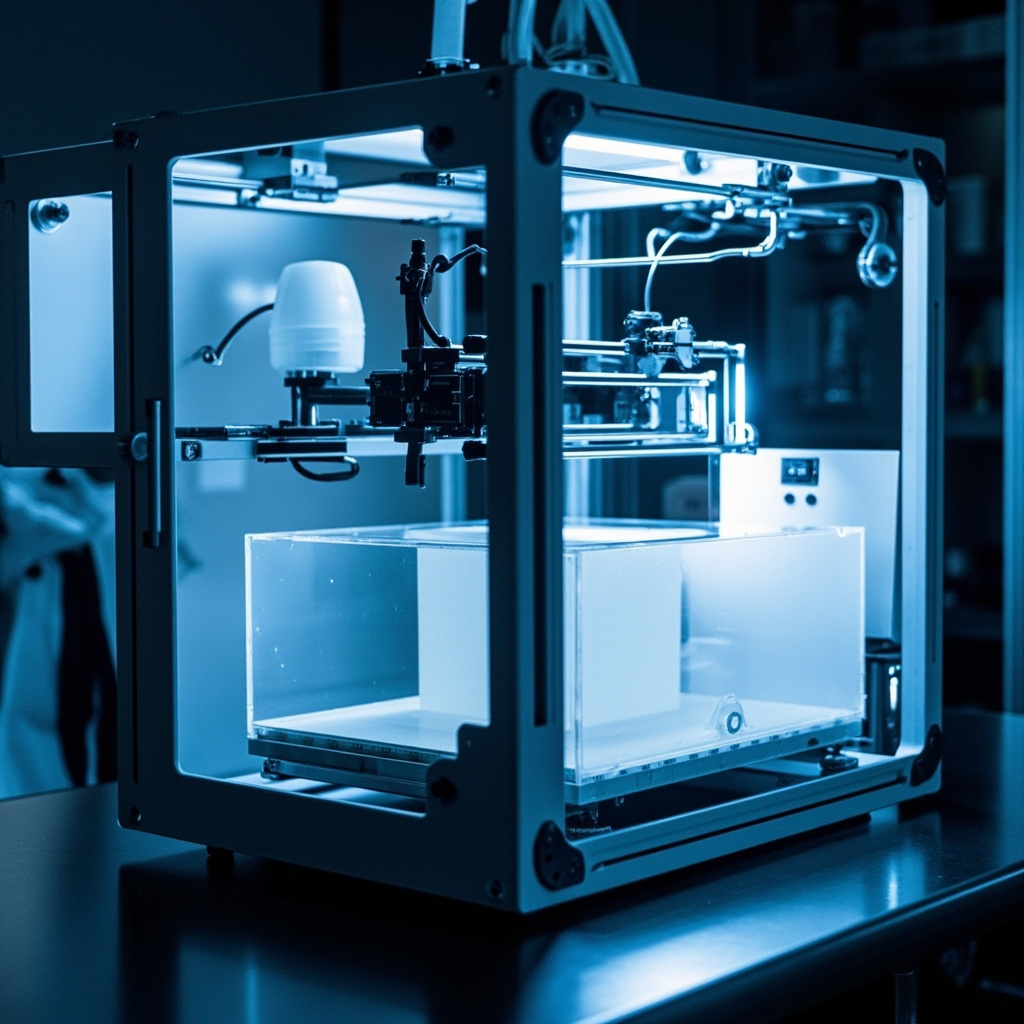
DLSは、デジタルライトプロジェクターを用いて液体樹脂を層ごとに硬化させる光重合プロセスです。レーザーを用いて各層をトレースする従来のSLAとは異なり、DLSでは断面全体を一度に投影するため、卓越した細部表現を維持しつつ、造形時間を大幅に短縮することができます。 このプロセスは光硬化性樹脂タンク内で行われ、光源が3Dモデルデータに基づいて材料を硬化させます。.
DLSの仕組み:手順別解説
DLSプロセスは、精細な部品を高速で製造できる正確な手順に従って行われます。まず、液体の光硬化性樹脂がビルドプラットフォーム全体に薄く塗布されます。 次に、デジタルライトプロジェクターが現在の層の断面全体を照射し、樹脂を重合・固化させます。ビルドプラットフォームが上方へ移動すると、新しい層の樹脂が前の層の下に流れ込みます。このサイクルが繰り返され、部品が完全に形成されるまで続きます。.
主要なプロセスパラメータ
DLSによる部品の品質は、厳密に制御しなければならないいくつかの重要なパラメータに左右されます。 光強度と露光時間は、硬化の度合いや完成品の機械的特性を決定づけます。層厚は通常25~100ミクロンであり、表面仕上げや造形速度に直接影響を与えます。また、樹脂の温度も重要な役割を果たしており、粘度の変化が流動性やレベリング特性に影響を及ぼす可能性があるためです。.
| パラメータ | 代表的な範囲 | 品質への影響 |
|---|---|---|
| 層の厚さ | 25~100マイクロメートル | 層が薄ければ薄いほど、表面は滑らかになり、造形時間も長くなります |
| 光強度 | 3~8 mW/cm² | 硬化深度および機械的強度に影響を与える |
| ビルド速度 | 最大1000 mm/時 | 大型部品の場合、SLAよりも高速 |
| XY方向の解像度 | 25~75ミクロン | 表面のディテールの再現度を決定する |
| 造形容積 | 最大 300 × 200 × 400 mm | DLSシステムのモデルによって異なります |
DLS 材料:エンジニアリング樹脂
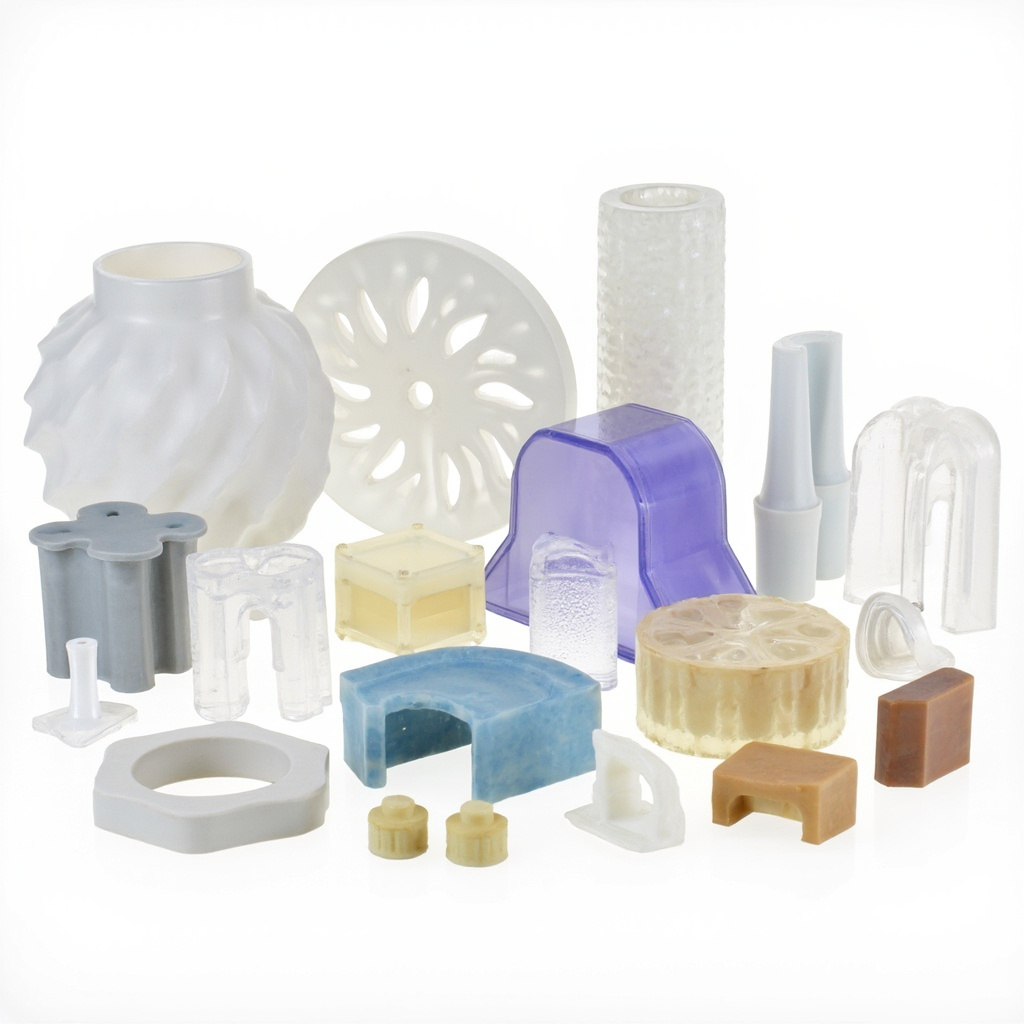
DLS技術は、それぞれ特定の性能要件に合わせて配合されたフォトポリマー樹脂のみを使用します。標準的な透明樹脂は、透明部品に光学的な透明度をもたらします。エンジニアリング樹脂は、耐衝撃性、耐熱性、剛性などの機械的特性を向上させています。柔軟性のある樹脂は、ガスケット、シール、オーバーモールド部品などに使用されるゴムのような素材を再現します。.
利用可能なDLS樹脂の選択肢
NylonPlasticでは、多様な用途の要件に応えるため、DLS対応樹脂を幅広く取り揃えています。当社の標準的な透明樹脂は、視覚的なプロトタイプや光学部品に最適な、優れた透明性と表面仕上げを実現します。 高温用樹脂は、最大238°C(HDT)までの熱負荷に耐えるため、熱風試験や流体流動試験に適しています。ショアA硬度が50~90の柔軟性のある樹脂を使用すれば、金型への投資を必要とせずにエラストマー部品の製造が可能です。.
DLSとその他の3Dプリンティング技術の比較
3Dプリントプロセスを選択する際には、DLSと他の技術との違いを理解することが、部品の品質とコストパフォーマンスを最適化する上で役立ちます。DLSは、パウダーベッドフュージョン方式と比較して表面仕上げや造形速度において大きな利点がある一方で、FDM(溶融積層造形)よりも優れた等方性の機械的特性を備えています。.
| テクノロジー | 表面品質 | 機械的強度 | ビルド速度 | 対応素材 |
|---|---|---|---|---|
| DLS | 素晴らしい | 高(異方性) | 速い | フォトポリマーのみ |
| エスエルエー | 素晴らしい | 中程度(異方性) | 中程度 | フォトポリマーのみ |
| SLS(ナイロン) | 良い(粒子が粗い) | 高(等方性) | 中程度 | ナイロン粉末 |
| MJF | 良い(マット) | 高(等方性) | 速い | PA12、PA11 |
| 多重伝送装置 | フェア(レイヤーライン) | 中程度(異方性) | 低速~中速 | 熱可塑性プラスチック |
DLS 3Dプリンティングの応用例
DLS技術は、表面品質と精度が極めて重要とされる幅広い産業分野で活用されています。歯科業界では、クラウンモデル、サージカルガイド、矯正用アライナーの製造にDLS技術が用いられており、細菌の付着を最小限に抑える滑らかな表面が大きな利点となっています。補聴器業界では、デジタルスキャンデータから直接、複雑な形状を持つオーダーメイドのシェルを製造しています。 また、民生用電子機器メーカーでは、厳しい寸法公差を満たす透明カバー、ライトパイプ、光学部品を製造しています。.
DLSの理想的な活用事例
DLSは、表面品質に妥協が許されない用途において特に優れています。透明性や光透過性が求められる光学部品には、DLSによる滑らかで透明な部品が適しています。嵌合試験を行う機能性プロトタイプには、DLSが実現する高精度が求められ、二次加工の必要性を低減します。 DLSを採用すれば、射出成形の金型コストを必要とせずに、複雑な部品の少量生産を経済的に実現できます。.

DLS部品の後処理
後処理により、DLSで製造された部品は、そのまま使用可能な完成品へと仕上がります。主な後処理工程としては、イソプロピルアルコール(IPA)や類似の溶剤を用いた洗浄により、部品表面から未硬化の樹脂を除去します。 UV後硬化工程により、完全な重合が確保され、最適な機械的特性が得られます。表面の仕様に応じて、サポートの除去、研磨、および磨き加工が必要になる場合があります。.
後処理の手順
印刷後、部品は徹底的な洗浄工程を経て、内部の流路や微細な形状から未硬化樹脂の痕跡をすべて除去します。洗浄方法には、手洗い、超音波洗浄、あるいは専用の洗浄・硬化装置などが挙げられます。硬化チャンバーでは、目標とする材料特性を達成するために追加のUV照射が行われます。これは、耐熱性や構造強度が求められる部品にとって特に重要です。 表面仕上げの選択肢は、最小限の加工にとどめる「製造状態のまま」から、光学用途向けの精密研磨まで多岐にわたります。.
DLSサービスにNylonPlasticを選ぶべき理由は?
よくあるご質問
When is Digital Light Synthesis (DLS) 3D Printing Services a good option?
デジタルライトシンセシス(DLS)3Dプリントサービスは、成形部品の単価よりも、迅速な試作、複雑な形状、金型コストの低減、あるいは少量生産が重視される場合に適した選択肢です。.
デジタルライトシンセシス(DLS)3Dプリントサービスを選ぶ前に、どのような点を確認すべきでしょうか?
部品サイズ、材料特性、表面仕上げ、寸法公差、熱暴露、荷重方向、後処理が必要かどうかを確認する。.
デジタルライトシンセシス(DLS)による3Dプリントサービスは、CNC加工と比べてどうでしょうか?
3Dプリンティングは複雑な形状を素早く作ることができるが、CNC機械加工は精密な表面、より厳しい公差、生産グレードの材料に強いことが多い。.
デジタルライトシンセシス(DLS)3Dプリントサービスの費用にはどのような要因が影響しますか?
コストは、材料、造形量、印刷時間、レイヤーの高さ、サポート除去、仕上げ、検査、造形物の部品数によって異なる。.