A CNC machining quote should identify material, drawing revision, quantity, tolerances and inspection scope so supplier offers can be compared on the same basis.
CNC machining quotes for plastic parts become more useful when the drawing, material stock, quantity, functional tolerances and inspection scope are defined together. Use this guide to prepare a comparable RFQ and identify the assumptions that need review before ordering.
What to Send for a Plastic Machining Quote
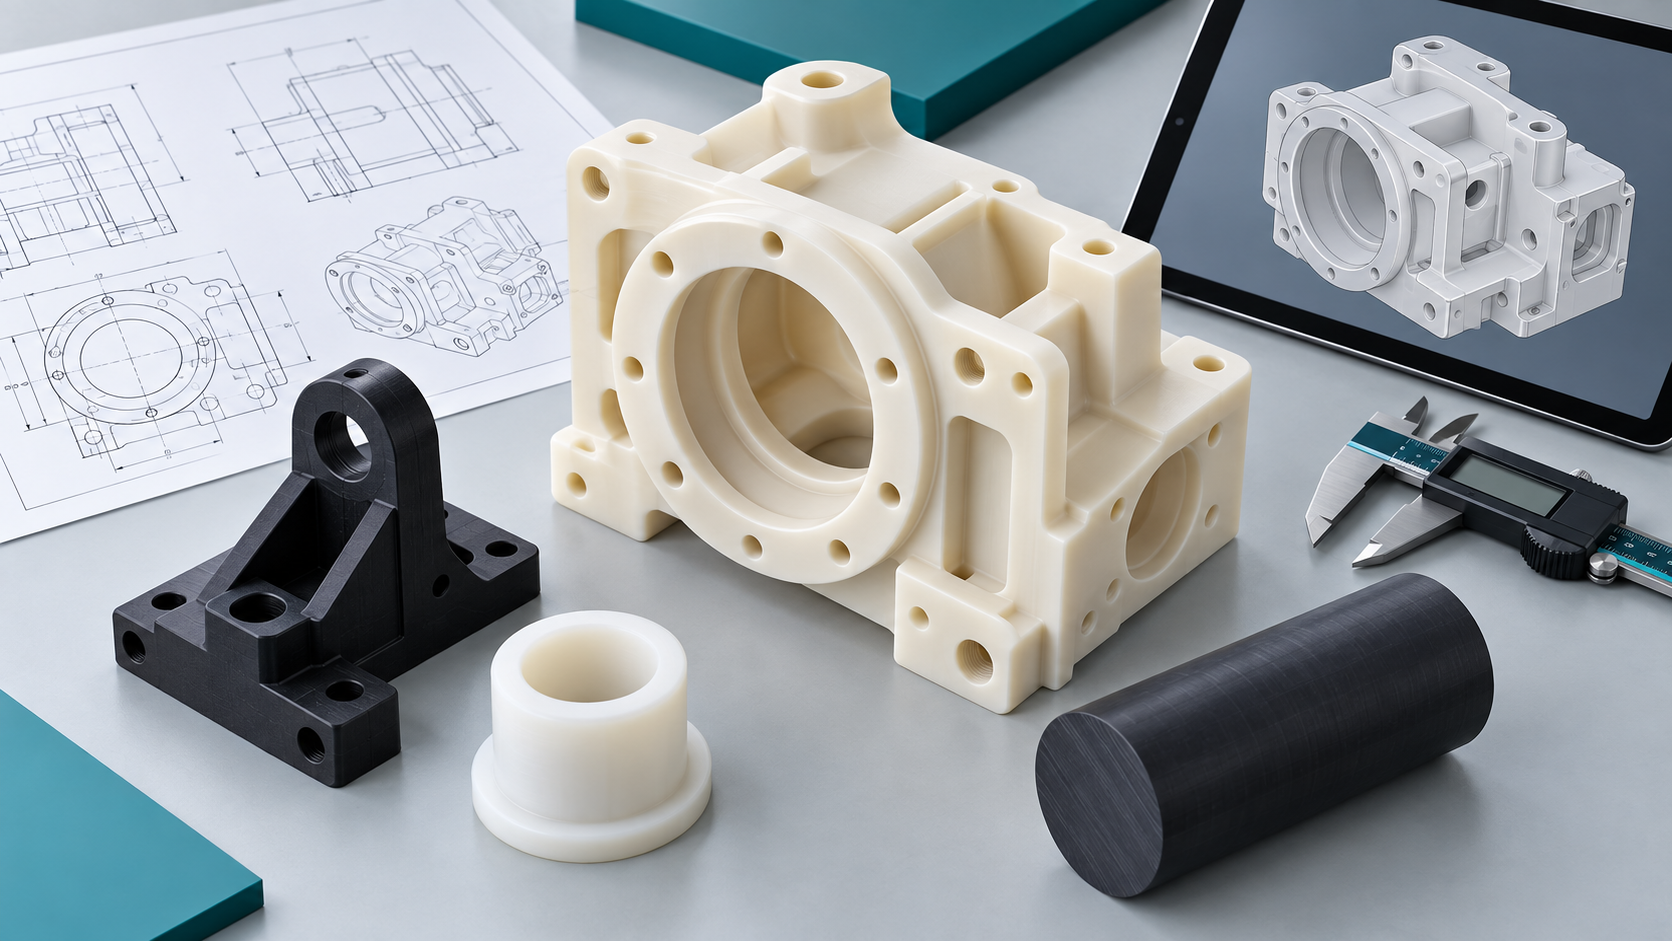
Send CAD or drawing revision, exact material or permitted alternative, critical fits, finish, quantity and destination. Nylon Plastic can review the material and manufacturing route and clarify the machining, inspection and delivery scope before quotation.
Request a plastic part quote review or read the engineering-plastic machining guide for material and process checks.
なぜCNCの見積もりが予想より高くなり続けるのか
A quote can change when the drawing leaves tolerances, stock material, tool access or secondary work unresolved. Define those requirements before comparing the price.
Missing drawing information and unclear acceptance requirements can make two quotations cover different work. A technical review should identify the assumptions before the order is approved.
This guide covers what actually drives CNC machining costs and how to prepare your specs so you get accurate quotes the first time. Record assumptions, included work and change handling so the quotation remains reviewable.
Cost arithmetic and comparative figures are illustrations, not a Nylon Plastic price list or a guaranteed tolerance for your part. Confirm current material, machining and inspection requirements in the project quotation.
中核となる概念と基礎
CNC加工の価格構成は、主に以下の4つの要素から成り立っています:
セットアップ時間 — 金型製作、治具製作、初号品の試作。これは、1個作ろうが100個作ろうが、固定費となります。セットアップにかかる機械稼働時間は、$50~$200/時間程度であり、複雑な部品の場合、セットアップに2~8時間かかることもあります。.
サイクルタイム — 1つの部品を生産するために機械が稼働する時間。これは生産数量に応じて変動する変動費である。$100/時間の機械でサイクルタイムが30分の部品の場合、機械稼働時間だけで$50のコストがかかる。.
材料費 — 原材料です。しかし、見落とされがちな点があります。材料費には、セットアップ用の部品、部品本体、そして切りくずが含まれているのです。100mmの部品を作るには、ワークの固定を考慮して120mmの材料が必要になる場合があります。その余分な20mmは加工の過程で削り取られてしまいますが、その分もあなたが支払っているのです。.
二次加工 — バリ取り、仕上げ、組立。これらは、要件に応じて、基本加工費に20~50%が上乗せされる場合があります。.
オンラインのCNC見積システムは、通常、加工量、材料、および基本的な形状に基づいて見積もりを算出します。これらのシステムでは、お客様の部品に特注の切削工具や特殊な切削工具が必要であるかどうかを判断することはできません。そのため、複雑な部品の場合、人間による確認が重要になるのです。.
主要なプロセスと技術
CNC加工のプロセスによって、コストへの影響は異なります。お客様のご要望を正確に把握することで、より的確な見積もりを作成することができます。.
| プロセス | 標準公差 | 相対コスト | 最適 | 制限事項 |
|---|---|---|---|---|
| 3軸加工 | ±0.1mm(標準)、±0.05mm(厳密) | 低~中 | プリズム形状の部品、単純な輪郭 | アンダーカット部に到達できない、工具のアクセスが制限される |
| 5軸加工 | ±0.05mm(標準)、±0.025mm(厳密) | 高い | 形状が複雑な部品、1回のセットアップで加工可能な部品 | 機械学習の処理速度の向上、モデルの複雑さの増加 |
| CNC旋盤加工 | ±0.05mm(標準)、±0.0125mm(厳密) | 低い | 円筒形部品、軸、ブッシュ | 回転対称性が必要である |
| 旋盤・フライス盤 | ±0.025mm(標準値) | 中~高 | フライス加工が施された複雑な旋削部品 | セットアップに時間がかかる、専用の設備が必要 |
| ワイヤ放電加工 | ±0.005mm | 高い | 硬質材料、精密な輪郭 | 処理に時間がかかり、貫通切断に限定される |
| スイスの旋盤加工 | ±0.0125mm(標準値) | ミディアム | 小径で長い部品 | 部品のサイズ制限(通常は <直径32mm) |
3軸から5軸への移行は、単に加工速度の問題だけでなく、セットアップの複雑さや加工時間の問題にもつながります。3軸加工に回転加工を加えるだけで十分であれば、5軸加工を指定する必要はありません。.
産業用途
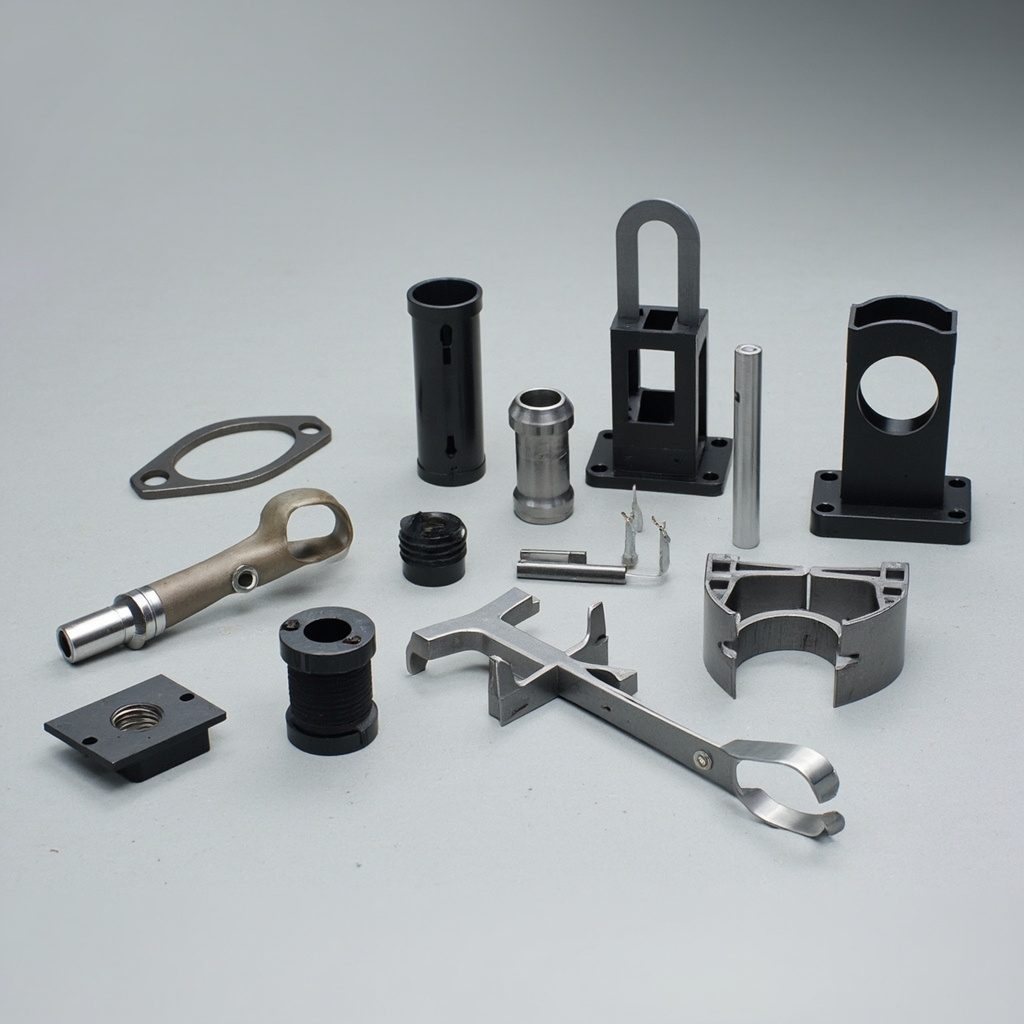
CNC加工は事実上あらゆる産業で活用されていますが、その要件やコスト要因は業界によって大きく異なります。.
| 産業 | 用途 | 素材 | 主要要件 | nylonplastic.com のメリット |
|---|---|---|---|---|
| 航空宇宙 | 構造用ブラケット、金具 | 7075-T6 アルミニウム、Ti-6Al-4V | AS9102 FAI、材料のトレーサビリティ | AS9100認証取得済み、全材料の証明書完備 |
| メディカル | 手術器具、インプラント | Ti-6Al-4V ELI、316Lステンレス鋼、PEEK | 生体適合性、ISO 13485 | クリーンルーム仕上げ、パッシベーション |
| 自動車 | 試作機、レース用部品 | 6061-T6、7075-T6、4140鋼 | PPAP対応、厳格な公差 | IATF 16949 認証取得プロセス |
| エレクトロニクス | 筐体、ヒートシンク、コネクタ | 6061アルミニウム、銅、真鍮 | EMIシールド、熱管理 | 導電性表面処理、精密加工 |
| 産業機器 | 軸、ハウジング、歯車 | 1045鋼、4140鋼、鋳鉄 | 耐久性、耐摩耗性 | 熱処理、表面硬化 |
| ロボット・オートメーション | エンドエフェクタ、取り付けプレート | 6061-T6、7075-T6 アルミニウム | 軽量で、高精度な取り付け | 組立を考慮した設計の最適化 |
業界ごとに、価格設定に影響を与える文書化要件があります。航空宇宙業界のFAIパッケージ、医療分野のバリデーションプロトコル、自動車業界のPPAPなど――これらは一般的な見積書の明細項目には含まれていませんが、実際のコスト増につながります。.
材料の選定 — 実際に効果的なのは何か
材料の選定は、CNC加工においてコストを左右する最大の要因の一つです。材料費そのものだけでなく、加工性、工具の摩耗、およびサイクルタイムも影響します。.
アルミニウム 6061-T6 — ほとんどの機械加工部品の標準材です。加工が容易で、十分な強度と優れた耐食性を備えています。高速加工が可能で、工具の摩耗も少ないです。特別な要件がない場合は、6061を使用してください。.
アルミニウム 7075-T6 — 6061では強度が不十分な場合。強度はほぼ2倍ですが、加工速度は遅く、加工硬化も起こりやすくなります。1ポンドあたりの価格は6061の2~3倍です。.
ステンレス鋼 304/316 — 耐食性に優れ、加工性もまずまずである。304が標準仕様であり、316はモリブデンを添加することで耐薬品性を高めている。アルミニウムに比べて加工速度が遅く、工具の寿命も短い。.
ステンレス鋼 17-4 PH — 析出硬化型。機械加工後に熱処理を施すことで高強度を実現します。要求の厳しい用途に適していますが、熱処理による歪みを考慮した計画が必要です。.
チタン Ti-6Al-4V — 低密度、高強度、優れた耐食性を備えています。その一方で、熱伝導率が極めて低く(切削刃に熱が集中する)、加工硬化が生じやすく、工具の摩耗も激しいという特徴があります。加工サイクル時間はアルミニウムの3~5倍、工具コストは5~10倍高くなると見込まれます。.
エンジニアリングプラスチック(PEEK、アセタール、ナイロン) — 特定の特性を持つ機械加工可能なプラスチック。PEEKは高温に耐えますが、価格は$150~$400/kgです。アセタールは加工性が非常に良く、寸法安定性にも優れています。当社の CNC加工用材料ガイド 詳細については。.
コスト階層(おおよその材料費+加工費の割合):
– 6061アルミニウム:1.0倍(基準値)
– 7075アルミニウム:1.5~2.0倍
– デルリン/アセタール:1.2~1.5倍
– 304ステンレス:2.0~2.5倍
– 316ステンレス:2.5~3.0倍
– 17-4 PH SS:3.0~4.0倍
– Ti-6Al-4V:5.0~8.0倍
– PEEK:6.0~10.0倍
コストと性能のトレードオフ
現実と合致する見積もりを得るには、コストがどこに潜んでいるかを理解する必要があります。.
公差はコストを指数関数的に押し上げる:
– ±0.25mm:標準的な加工、影響はごくわずか
– ±0.10mm:細心の注意を払った標準的な加工、コストへの影響は中程度
– ±0.05mm:精密加工、大幅なコスト増
– ±0.025mm:研削やホーニングが必要となる場合が多く、コストが大幅に跳ね上がる
– ±0.0125mm:研削、ラッピング、またはホーニングが必要。コストが最も高い。
個々の寸法よりも、公差範囲の方が重要です。95%の部品の公差が±0.1mmで、重要な部品1つに±0.025mmの公差が必要な場合は、そのように指定してください。すべての部品に一律に±0.025mmと指定してはいけません。.
表面仕上げに関する考慮事項:
– Ra 3.2μm (125 μin):加工済み、追加費用なし
– Ra 1.6μm (63 μin):標準加工、コストが若干上昇
– Ra 0.8μm (32 μin):精密加工、コストは中程度に増加
– Ra 0.4μm (16 μin):研削または研磨が必要、多額の費用がかかる
– Ra <0.2μm:ラッピング、ホーニング、またはスーパーフィニッシングが必要、追加費用が発生
数量効果:
セットアップ費用は生産期間にわたって償却されます。セットアップが $500、サイクルタイムが $100 の部品のコストは次のとおりです:
– 第1部:$600(各$600)
– 10個:$1,500(各$150)
– 100個:$10,500($105×1個)
– 1,000個:$100,500(1個あたり$100.50)
これがその理由です 射出成形 大量生産では優位性がある――十分な数量になれば、CNCの単位当たりのコストの増加率は、成形による低い部品単価には及ばない。.
品質基準とベストプラクティス
図面の品質によって見積もりの精度が決まります。以下に、図面に含めるべき項目を挙げます:
図形の基本要素:
1. 材料仕様 — 単に「アルミニウム」とだけ書かず、6061-T6、7075-T6などを明記してください。.
2. 公差 — 一般的な公差範囲に加え、重要寸法については個別の指定を行う
3. 表面仕上げ — 包括的な仕様ではなく、具体的な要件を明記する
4. ねじの仕様 — 深さ、フィット感のクラス、および特別な要件があればそれらを含めてください
5. 境界条件 — エッジを削る?面取り?バリ取りのみ?
6. 仕上げ・塗装の要件 — 寸法上の理由により、加工の前または後に指定してください
7. 重要な機能 — 機能にとって実際に何が重要かを特定する
GD&Tの使用:
幾何寸法・公差(GD&T)は、±公差よりも要求事項をより正確に伝達します。位置、輪郭、直交性、平坦性の管理は、機能的に重要な要素を明確に定義するため、厳格な±公差を設けるよりもコストを抑えられることがよくあります。.
CNC加工のための設計:
– 深いポケットは避ける(工具の到達範囲の制限)
– 標準的な穴径を使用してください(標準的なドリルが利用可能です)
– 十分なコーナー半径を確保すること(標準エンドミル)
– ワーク保持機能を部品に組み込む
– 設計の際には、治具によるアクセスを考慮してください
– 可能な限り、特徴のサイズを統一する
Make Plastic Machining Quotes Comparable
Stock grade and condition matter as much as the resin family. For nylon, identify cast or extruded stock, reinforcement and the required inspection condition. For other engineering plastics, state the exact approved stock or the requirements an alternative must meet. A molding-pellet datasheet does not by itself specify the machined stock.
| RFQ item | Specify for the plastic part | What the quote should clarify |
|---|---|---|
| 素材 | Grade, manufacturer, stock form, reinforcement, color and permitted alternatives | Offered stock and documents, plus any substitution requiring approval. |
| Geometry and tolerances | Drawing revision, datums, mating parts, critical fits and inspection condition | Tool access, fixture or dimensional questions requiring review. |
| Finish and edges | Functional roughness, visible surfaces, threads, burrs and edge requirements | Machining, deburring and any agreed secondary process. |
| Quantity and approval | Prototype/order quantities, annual demand and sample acceptance | Setup scope, sample work, inspection records and repeat-order basis. |
| 配送 | Destination, packaging and target timing | Included delivery terms, confirmed timing and any exclusions. |
Compare the same specification across quotations. If a supplier proposes a material or design alternative, keep that option separate from the drawing-compliant offer so the performance and cost tradeoff can be reviewed. A lower piece price can cover a different material, finish or inspection package.
For a production-intent prototype, state what it must prove and what will still need validation when molding begins. See our custom machined plastic parts そして prototype manufacturing guides for those routes.
はじめに — 実践的な手順
正確なCNCの見積もりを取得するためのワークフローは以下の通りです:
ステップ1:必要な書類をすべて用意する
– 3D CADファイル(STEPまたはIGESが望ましい。可能であればネイティブファイル)
– すべての仕様が記載された2D図面
– 材料要件と代替案
– 数量の内訳(試作、ブリッジ、量産)
– スケジュール要件
ステップ2:見積もりの依頼
送信先 nylonplastic.com CNC加工サービス またはその他の認定整備工場。背景情報も併せて記載してください――その部品の役割は?何が重要で、何が柔軟に対応できるか?
ステップ3:見積もりの詳細を確認する
優れた引用文は、次のように分解できます:
– セットアップにかかる時間と費用
– サイクルタイムとコスト
– 材料費
– 二次加工
– リードタイム
– 前提条件や除外事項
ステップ4:明確化と洗練
見積もりが高額に思える場合は、その理由を尋ねてみてください。多くの場合、デザインを少し変更するだけで、コストを大幅に削減できることがあります:
– 不要な許容誤差を緩和する
– 標準的な特徴サイズを使用する
– 材料を、より加工しやすいものに変更する
– 数量を調整して、価格帯ごとの割引適用条件を満たす
ステップ 5:初回製品による検証
本格生産に入る前に、試作品1点を注文してください。これにより、見積もり、製造工程、および部品の品質を確認することができます。.
Before You Request a CNC Quote
Use one drawing revision and the same material, finish, quantity and inspection requirements when comparing suppliers. Ask them to list assumptions, included work and proposed alternatives separately so you can review manufacturability and compare the total quoted scope.
よくあるご質問
What information is required for an accurate CNC machining quote?
Provide CAD or the drawing revision, exact material or permitted alternative, critical dimensions, quantity, surface and edge requirements, inspection records and delivery destination. Include service conditions when material selection is part of the review.
Which drawing details most often change the quoted price?
製造開始前に、図面のバージョン、材料等級、公差、数量、重要寸法、表面仕上げ、検査要件を確認する。.
What usually drives CNC machining cost higher than expected?
コストは通常、材料、段取り時間、機械時間、公差の難易度、治具、工具アクセス、仕上げ、検査、注文数量によって左右される。.
How can buyers reduce quoting and production risk?
重要なフィーチャーを明確にマーキングし、不必要な厳しい公差を避け、製造可能性を早期に確認し、重要な寸法の検査データを使用することで、品質リスクを低減します。.
Request a CNC Machining Quote for Plastic Parts
送信: drawing/CAD revision, material target, critical dimensions, quantity, finish, inspection and destination. If you are still choosing the plastic, provide temperature, load, moisture and chemical exposure.
The review can return: material and route options, manufacturability questions and the scope to quote. Identify sample approval and any testing or specialist documents before ordering so they can be considered in the quoted work.