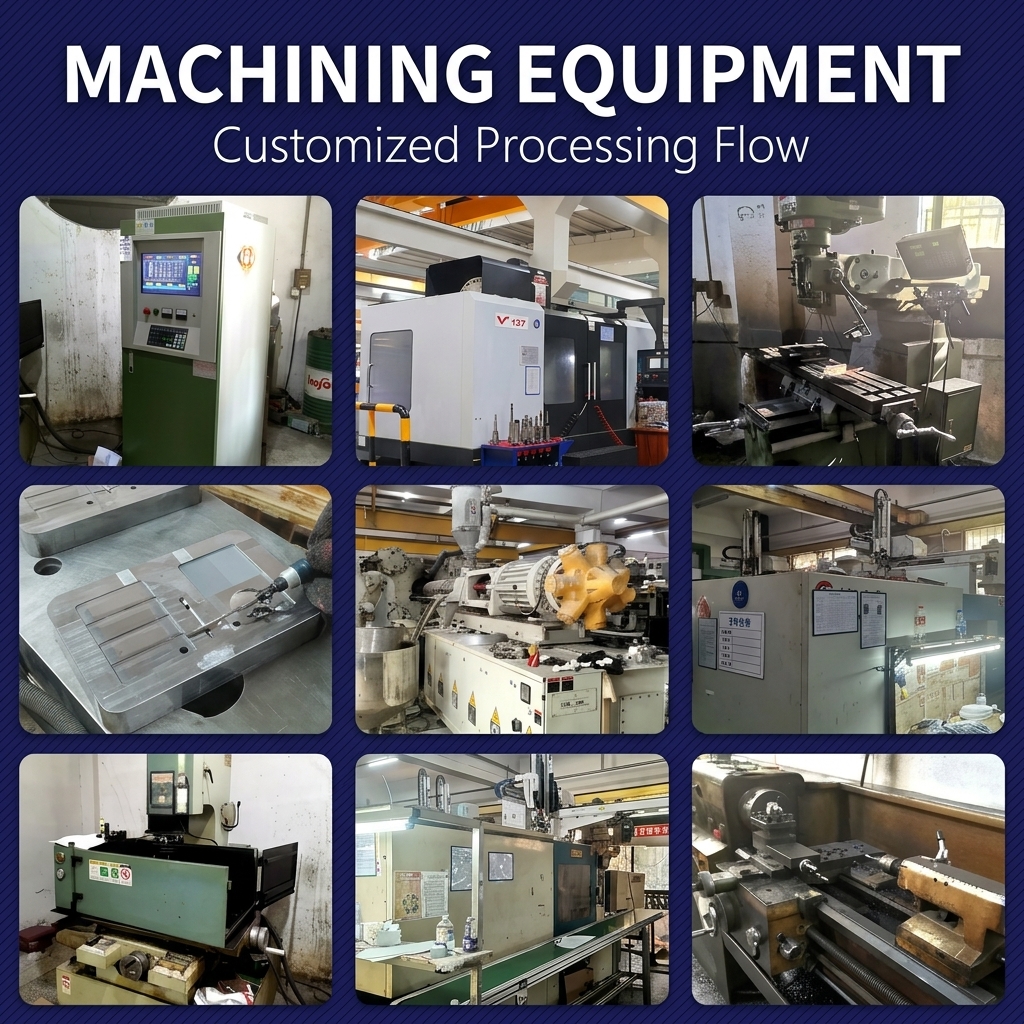
This guide explains CNC machining, machine types, materials, process steps, cost drivers, tolerances and manufacturing partner selection.
CNC加工とは? 完全ガイド


オペレーターがレバーやハンドル、ボタンを直接操作して切削工具を誘導する手動加工とは異なり、CNC加工では人によるばらつきが排除されます。 デジタル設計ファイル(通常はCADモデル)が、あらゆる動作、速度、送り速度を指定する機械指令(Gコード)に変換されます。その結果、単一のプロトタイプを製造する場合でも、1万個の量産を行う場合でも、一貫性があり、再現性が高く、極めて高精度な部品を生産できるプロセスが実現します。.
CNC加工の仕組み:工程ごとの流れ
CNC加工の仕組みを理解するには、その工程を主要な段階ごとに分解する必要があります。具体的な作業の流れは、機械の種類や部品の複雑さによって異なりますが、基本的な順序は業界全体を通じて一貫しています。.
1. 設計およびCADモデリング
あらゆるCNC加工プロジェクトは、デジタル設計から始まります。エンジニアは、SolidWorks、AutoCAD、Fusion 360などのCAD(コンピュータ支援設計)ソフトウェアを使用して、希望する部品の3Dモデルを作成します。このモデルは、完成した部品が満たすべきすべての形状、寸法、および公差を定義するものです。 CADモデルの品質は、加工部品の品質に直接影響します。不完全な形状、不適切な公差の定義、あるいは実用性に欠ける形状要素は、製造上のエラー、コストの増加、生産の遅延につながる可能性があります。.
2. CAM Programming and G-Code Generation
3. 機械のセットアップと治具の取り付け
4. 加工の実行
5. Inspection and Quality Control
CNC工作機械の種類
「CNC加工」という用語は、幅広い種類の工作機械を包括するものです。それぞれの機種は異なる製造ニーズに対応しており、適切な機種の選定は、部品の形状、材質、生産量、および公差要件によって決まります。.
CNCフライス盤
CNCフライス盤は、回転する切削工具を用いて、静止している(またはゆっくりと回転している)ワークピースから材料を削り取ります。これはCNC工作機械の中で最も汎用性の高いタイプであり、平面、溝、穴、ポケット、そして複雑な3D輪郭の加工が可能です。 フライス盤には、工具がX、Y、Z方向に移動する単純な3軸機から、複雑な形状の加工に対応するために工具やワークピースを傾けたり回転させたりできる高度な5軸機まで、さまざまな種類があります。 ナイロンやエンジニアリングプラスチック製の部品の場合、他の加工法に伴う熱変形のリスクがなく、厳しい公差を実現できるため、CNCフライス加工が好まれることがよくあります。.
CNC旋盤(旋削センター)
CNC旋盤は、固定された切削工具に対してワークを回転させるため、円筒形の部品の加工に最適です。この回転運動と工具の直線運動を組み合わせることで、軸、ブッシュ、ねじ付き部品、その他の回転対称形状の部品を製造することができます。 最新の旋盤センターには、多くの場合、ライブツーリングが組み込まれています。これは、回転するワークに対してフライス加工、穴あけ、タップ加工を行うことができる回転工具であり、1台の機械で旋盤とフライス盤の機能を効果的に統合しています。.
CNCルーター
CNCプラズマ切断機およびレーザー切断機
これらの機械は、物理的な切削工具を使用するのではなく、熱エネルギーを利用して板材を切断します。プラズマ切断機は、ガスをイオン化させて導電性のあるプラズマジェットを生成し、それによって鋼やアルミニウムなどの導電性金属を溶かして切断します。レーザー切断機は、集束させた光ビームを用いて、極めて高い精度で材料を蒸発させたり溶かしたりします。 どちらも2次元プロファイリング加工機であり(一部のレーザーカッターは3次元切断も可能ですが)、板金や厚板の高速加工に優れています。.
CNC放電加工機(EDM)
EDM加工機は、機械的な切削ではなく、電気火花を利用して材料を侵食します。ワイヤ放電加工では、細いワイヤ電極が精密なノコギリのように被加工物を切断し、極めて厳しい公差と微細な表面仕上げを実現します。 沈下型EDM(ラムEDMとも呼ばれる)では、成形された電極を用いて、ワークピースに穴を「焼き」込みます。EDMは、硬質材料や複雑な内部形状の加工、および切削による機械的応力を避けなければならない用途において、特に有用です。.
CNC加工に使用される材料
CNC加工は幅広い材料に対応しており、これが広く普及している主な理由の一つです。材料の選択は、用途、環境条件、規制要件、および予算によって異なります。.
金属
アルミニウムは、その優れた加工性、良好な強度対重量比、および耐食性から、最も一般的に機械加工される金属の一つです。6061-T6や7075などの合金は、航空宇宙、自動車、および消費財の製造において定番の素材となっています。 ステンレス鋼(304、316)は優れた耐食性を備えており、医療機器や食品加工機器で広く使用されています。チタンは最高の強度対重量比を誇りますが、熱伝導率が低いため切削刃に熱が集中し、加工が極めて困難であることが知られています。 その他、一般的に機械加工される金属には、真鍮、銅、工具鋼、インコネルなどがあります。.
エンジニアリングプラスチック
軽量化、電気絶縁性、耐薬品性、あるいはコスト効率が最優先される用途においては、エンジニアリングプラスチックが最適な選択肢となります。 ナイロン(ポリアミド)は、その強度、耐摩耗性、および自己潤滑性により、機械加工部品に特に広く用いられています。一般的なグレードには、ナイロン6、ナイロン6/6、および剛性を高めるためのガラス繊維強化タイプなどがあります。 その他の機械加工可能なプラスチックとしては、高温・耐薬品性用途向けのPTFE(テフロン)、過酷な環境下での使用に適したPEEK、寸法安定性と低摩擦性を備えたアセタール(デルリン)、および耐衝撃性・耐摩耗性に優れたUHMW-PEなどが挙げられます。.
材料選択の考慮点
CNC加工部品に適した材料を選定するには、複数の要素のバランスを考慮する必要があります。引張強度、硬度、耐疲労性などの機械的特性は、用途の要件に合致していなければなりません。極端な温度、化学物質、紫外線、湿気などの環境への曝露により、特定の材料が使用不可となる場合があります。 規制要件(FDA、RoHS、REACH)により、特定の材料グレードの使用が義務付けられる場合もあります。最後に、コストは常に重要な要素となります。原材料価格、加工性(サイクルタイムや工具の摩耗に影響する)、および最小発注数量は、いずれもプロジェクト全体の経済性に影響を及ぼします。.
CNC加工のメリットと限界
メリット
精度と再現性: CNC工作機械は通常、±0.005インチの公差を実現しており、ハイエンド機種では±0.0005インチの公差が可能となっています。一度設定すれば、機械は毎回同じ部品を生産するため、人為的なミスを排除できます。.
拡張性: CNC加工は、生産数量が1個から10万個以上まで対応可能です。同じ金型や設備が試作と量産の両方に活用されるため、開発から製造への移行がスムーズに行えます。.
素材の多様性: 特殊な材料に限定される積層造形(3Dプリント)とは異なり、CNC加工では、金属、プラスチック、複合材料、木材など、事実上あらゆる硬質材料を加工することができます。.
表面仕上げの品質: 機械加工部品は、二次加工を施すことなく、Ra 0.4 pm(16ピン)という極めて高い表面仕上げ精度を実現できます。さらに高い仕上げ精度が求められる用途については、研磨、陽極酸化処理、ビーズブラストなどの追加処理を容易に行うことができます。.
速度: CNC加工部品のリードタイムは、一般的な材料の場合、1~15営業日程度であり、射出成形(金型製作に4~12週間かかる)や鋳造に比べて大幅に短いです。.
制限事項
幾何学的制約: 丸い切削工具では、内側の鋭角を形成することは不可能です。内側の最小半径は、工具の半径と同じになります。直径が小さい深いポケットの加工は、工具のたわみや切りくずの排出の問題により、困難を伴う場合があります。.
材料の無駄: 切削加工では、その性質上、必然的にスクラップが発生します。航空宇宙部品の場合、形状が複雑で材料の厚みが大きい部品では、「バイ・トゥ・フライ」比率(原材料の重量と完成品の重量の比率)が10:1以上に達することもあります。.
大量生産時の単価: CNC加工は小~中ロットではコスト効率に優れていますが、非常に大量(数十万個)の場合、初期の金型投資は高くなるものの、射出成形などのプロセスの方が単位当たりのコストを低く抑えることができます。.
セットアップの難易度: 複雑な部品の場合、複数のセットアップや特注の治具、専用の工具が必要になることがあります。セットアップが1回増えるごとにコストが増加し、エラーが発生する可能性も高まります。.
CNC加工とその他の製造プロセスとの比較
CNC加工と3Dプリントの比較
3Dプリンティング(積層造形)は、部品を層ごとに積み上げていく方式であり、内部の格子構造、複雑な有機的な形状、アンダーカットなど、機械加工では実現不可能な形状の製造を可能にします。しかし、3Dプリンティングで製造された部品は、一般的に、機械加工部品に比べて機械的特性、表面仕上げ、寸法精度の点で劣ります。 厳しい公差や特定の材料特性が求められる機能性プロトタイプや最終用途部品については、依然としてCNC機械加工が最適な選択肢となっています。多くのメーカーは、コンセプトの迅速な検証には3Dプリントを、機能試験や量産にはCNC機械加工を用いるというハイブリッドなアプローチを採用しています。.
CNC加工と射出成形の比較
射出成形は、プラスチック部品の大規模生産における王様です。金型が一度作られれば、部品は数秒で生産でき、単位コストは数セント程度です。しかし、金型の製作費は$5,000~$100,000以上かかり、製作には4~12週間を要します。 CNC加工は金型を必要とせず、CADモデルを受け取ってから数日以内に部品の生産を開始できます。ナイロンやプラスチック部品の場合、試作、少量~中量生産(通常10,000個未満)、および材料認証や厳しい公差が求められる用途においては、CNC加工が明らかに優れています。 一方、生産数量が金型投資を正当化できる場合や、複雑な内部形状(スナップフィット、リビングヒンジ、薄肉)が求められる場合には、射出成形が適しています。.
業界を横断した活用事例
航空宇宙
航空宇宙産業では、極めて高い精度、材料のトレーサビリティ、そして信頼性が求められます。航空機に使用されるCNC加工部品には、構造用ブラケット、エンジンマウント、着陸装置の部品、油圧マニホールドなどがあります。 7075アルミニウムやチタンなどの材料が一般的に使用されており、加工業者にはAS9100認証が求められることがよくあります。1機の民間航空機には、座席のレールから主翼のリブに至るまで、数千もの機械加工部品が使用されています。.
医療機器
外科用器具、整形外科用インプラント、歯科用補綴物、診断機器の筐体などは、いずれもCNC加工に依存しています。 316Lステンレス鋼、PEEK、チタンなどの医療用グレードの材料は、ISO 13485認証を取得した施設において、厳格なプロセスバリデーションを経て加工されています。CTスキャンデータから患者ごとにカスタマイズされたインプラントを加工する技術は、急速に普及している応用分野です。.
自動車
産業機器
重機、製造設備、および加工システムは、構造的完全性と精密な位置合わせを確保するために、機械加工された部品に依存しています。歯車、シャフト、ベアリングハウジング、バルブボディ、ポンプ部品などは、すべて日常的に機械加工されています。機器メーカーにとって、CNC加工は、専用の金型を製作するコストをかけずに、設計をカスタマイズできる柔軟性を提供します。.
CNC加工コストに影響を与える主な要因
CNC加工のコスト要因を理解することは、調達担当者が情報に基づいた意思決定を行い、製造性を考慮した設計を最適化するために役立ちます。.
材料の選定: 原材料のコストには大きなばらつきがあります。6061アルミニウムは1ポンドあたり$3~5程度ですが、PEEKは1ポンドあたり$60を超えることもあります。原材料価格に加え、加工性も重要な要素となります。チタンはアルミニウムに比べて加工に3~5倍の時間を要するため、人件費や加工時間のコストが直接的に増加します。.
部品の複雑さ: 直壁で底面が平らな単純な角柱形状の部品は、標準的な工具を使用すれば迅速に加工できます。一方、ボールエンドミルを必要とする複雑な3D形状、小径の工具を必要とする狭い内角、および複数のセットアップを要する形状などは、いずれもサイクルタイムとコストの増加につながります。製造適性設計(DFM)の原則を適用することで、機能を損なうことなく複雑さを軽減できる場合が多くあります。.
許容差の要件: ±0.005インチの標準公差は、特別な手間をかけずに達成可能です。 ±0.001インチ以下の厳しい公差を実現するには、送り速度の低下、工具交換頻度の増加、追加の措置、場合によっては温度・湿度管理された環境が必要となり、これらすべてがコストの増加につながります。必要以上に厳しい公差を指定することは、不必要な加工コストが発生する最も一般的な原因の一つです。.
生産量: CNC加工のセットアップコストは最小限ですが、セットアップ費用の償却は依然として重要な要素です。100個のロットの場合、5個のロットに比べ、セットアップやCAM処理にかかる時間をより多くの部品に分散できるというメリットがあります。非常に大量生産の場合、専用の生産用治具や最適化された工程により、単位当たりのコストを大幅に削減することができます。.
表面仕上げ: 機械加工後の表面粗さ(通常63~125 Raマイクロインチ)が標準仕様です。より滑らかな表面仕上げを得るには、追加の仕上げ加工、非標準の工具、あるいは研磨などの二次加工が必要となり、コストが増加します。機能上必要な場合にのみ表面仕上げの要件を指定することで、不必要な費用を回避できます。.
CNC加工のパートナー選び
適切な機械加工業者を選定することは、部品を正しく設計することと同じくらい重要です。主な評価基準は以下の通りです:
技術的能力: その工場には、お客様の材料や公差に対応できる適切な機械、治具、専門知識が備わっていますか? 自動車用アルミニウム製ブラケットを専門とする工場では、PEEK製の医療用部品の製造に苦労する可能性があります。.
品質システム: ISO 9001認証は基本要件です。規制対象の業界については、AS9100(航空宇宙)、ISO 13485(医療)、またはIATF 16949(自動車)の認証を取得しているか確認してください。設備、工程文書、および統計的工程管理手法について尋ねてみてください。.
材料に関する専門知識: 部品にナイロンなどのエンジニアリングプラスチックを使用している場合は、熱膨張、切りくずの抑制、切削液との適合性、応力緩和といった特有の課題を熟知している加工業者と提携してください。特定の材料に関する実績がある業者に依頼することで、不良品や納期の遅れといったリスクを軽減できます。.
コミュニケーションと対応力: 優れた加工パートナーとは、加工開始前にDFMに関するフィードバックを提供し、明細項目ごとの内訳が明記された透明性の高い価格提示を行い、スケジュールの変更や技術的な問題については積極的に連絡してくれる企業です。.
拡張性: そのサプライヤーは、御社の成長に対応できるでしょうか? 試作部品50個の注文には問題なく対応できる業者でも、量産5,000個の生産能力がない可能性があります。その業者の生産能力、設備の冗長性、および規模拡大への対応力を把握しておきましょう。.
概要
CNC加工が現代の製造業の基盤であり続けているのには、それなりの理由があります。その精度、加工可能な材料の幅広さ、そして生産の柔軟性を兼ね備えているため、あらゆる業界において不可欠な技術となっています。エンジニアリングプラスチック部品、特に厳しい公差と一貫した品質が求められるナイロン部品の製造において、CNC加工は試作から量産に至るまで、性能とコストパフォーマンスの理想的なバランスを実現します。.
Understanding the process, material options, cost drivers, and supplier selection criteria empowers procurement professionals and engineers to make informed decisions that optimize both part quality and project economics. Whether you are developing a new product, planning production components, or evaluating manufacturing partners, a solid grasp of CNC machining fundamentals is essential.
よくあるご質問
CNC加工はどのような用途に最も適していますか?
CNC加工は、寸法の精度管理や形状の再現性が求められ、試作段階から量産へとスムーズに移行できる部品に最適です。.
CNC加工は、金属だけでなくプラスチックにも適用できますか?
はい。CNC加工では、適切な工具と切削条件を選定すれば、アルミニウム、鋼、真鍮、エンジニアリングプラスチック、ナイロン、POM、PC、その他の加工可能な材料を切削することができます。.
CNC加工部品の見積もりを出す前に、どのような情報が必要ですか?
見積書を作成するには、通常、図面またはCADファイル、材料、数量、公差要件、表面仕上げ、重要寸法、および検査や納品に関する要件などが必要です。.
CNC加工における主な設計上のリスクは何ですか?
主なリスクは、CAD上では問題ないように見える形状を設計しても、実際の加工において治具の取り付け、工具の加工、検査、あるいは公差内での保持が困難になることです。.