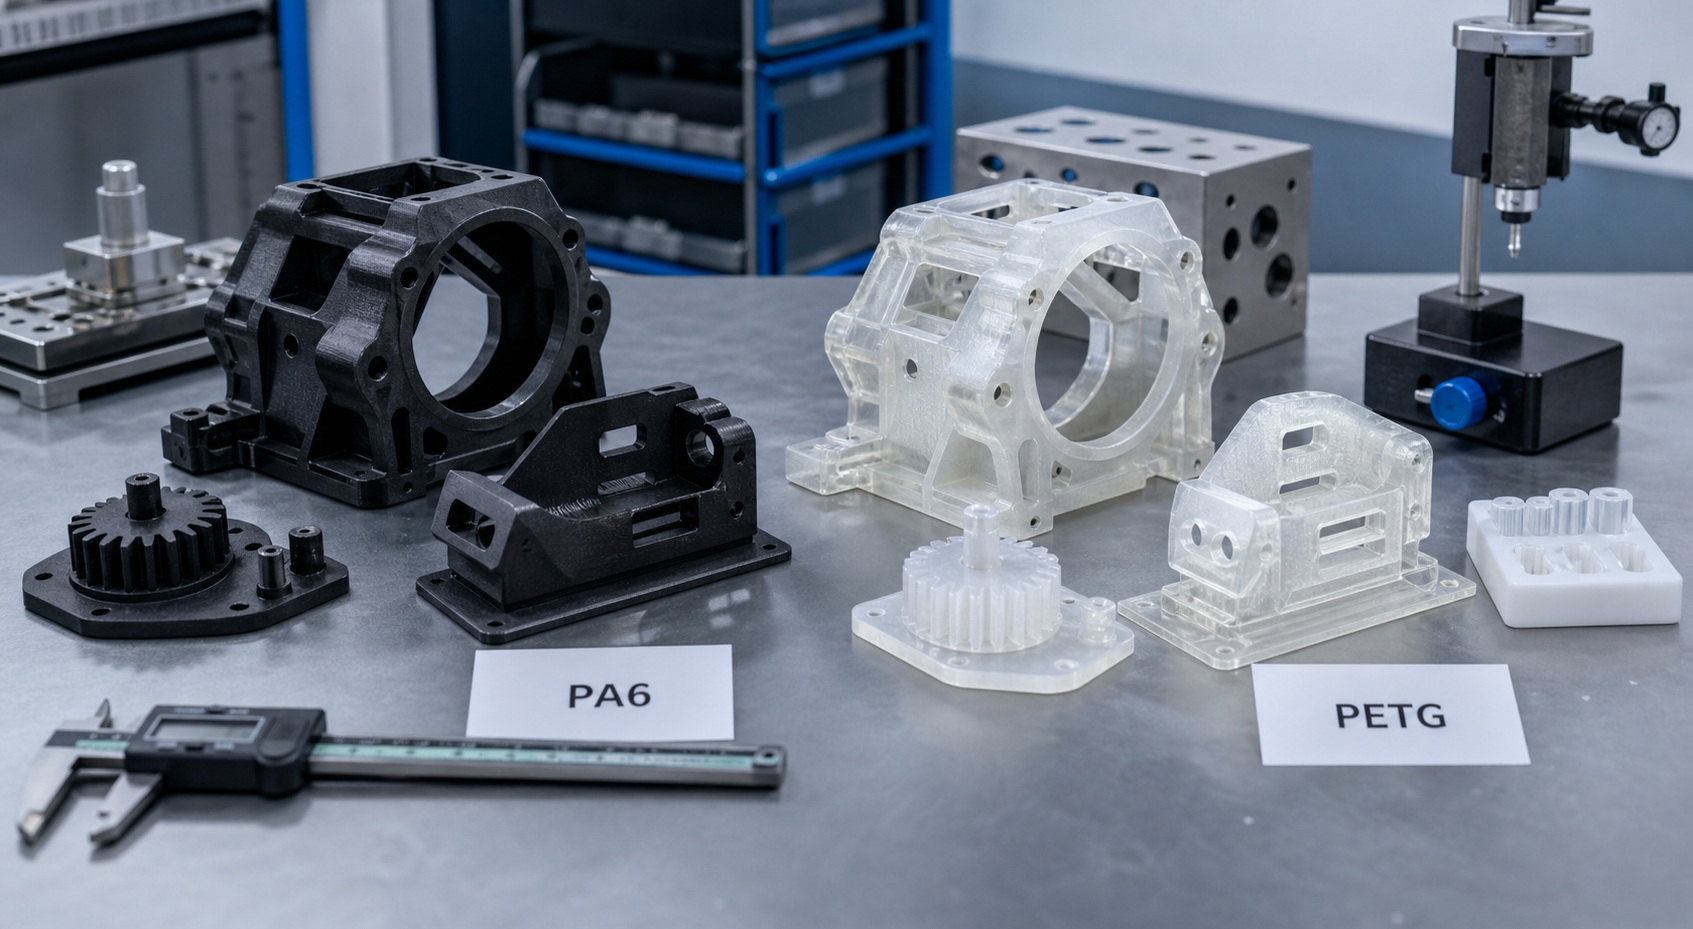
PA6 対 PETG これは、よりエンジニアリング志向のナイロン方式と、より簡単で安定性の高いPETGのワークフローとの選択です。チームは、高コストな工業用プリント方式にすぐ移行することなく、プロトタイプが取り扱い、フィットチェック、および限定的な機能使用に耐えなければならない場合に、これらの素材を比較検討します。.
PA6は、より過酷な条件に耐える部品において優れた技術的信頼性を発揮しますが、最終的な性能よりも、プリントの安定性や速度、プロセスリスクの低減が重視される場合には、PETGが選ばれることが多いです。.
概要
| 意思決定領域 | PA6 | PETG | 購入者への注意事項 |
|---|---|---|---|
| タフさ | 通常は高い | グッド | PA6は、より過酷な機能的負荷がかかる場合、多くの場合、より適しています。 |
| 湿気への感受性 | 高い | 低い | PETGは保管が容易で、安定した加工が可能です |
| 印刷の安定性 | より厳しい | ミスを許容しやすい | PETGは、シンプルな試作品を作る場合、多くの場合、より安全な選択肢となります。 |
| 耐熱性 | 通常はより強い | より低い | PA6は、より高温環境や過酷な条件でのエンジニアリング用途に適しています。 |
| 最適なサイズ | より頑丈な機能部品 | プロトタイプおよび筐体の製作を迅速化 | 試作部品が実用部品に近い性能を発揮する必要がある場合は、PA6を使用してください |
PA6がより適している場合
プリント部品に高い荷重、摩耗、あるいは繰り返しの機能的使用に耐えることが求められる場合、通常はPA6の方が適しています。PA6は、最終的なナイロン製生産部品に期待される材料特性に近いことが多いため、耐久性の高いブラケット、クリップ、摩耗部品、および機械的検証用の試作部品に有用です。.
そのメリットの代償として、工程への敏感さという課題があります。PA6の乾燥、チャンバー制御、反りの管理は、いずれもPETGよりも厳密な管理が必要です。.
PETGがプロトタイプ材料として適している場合
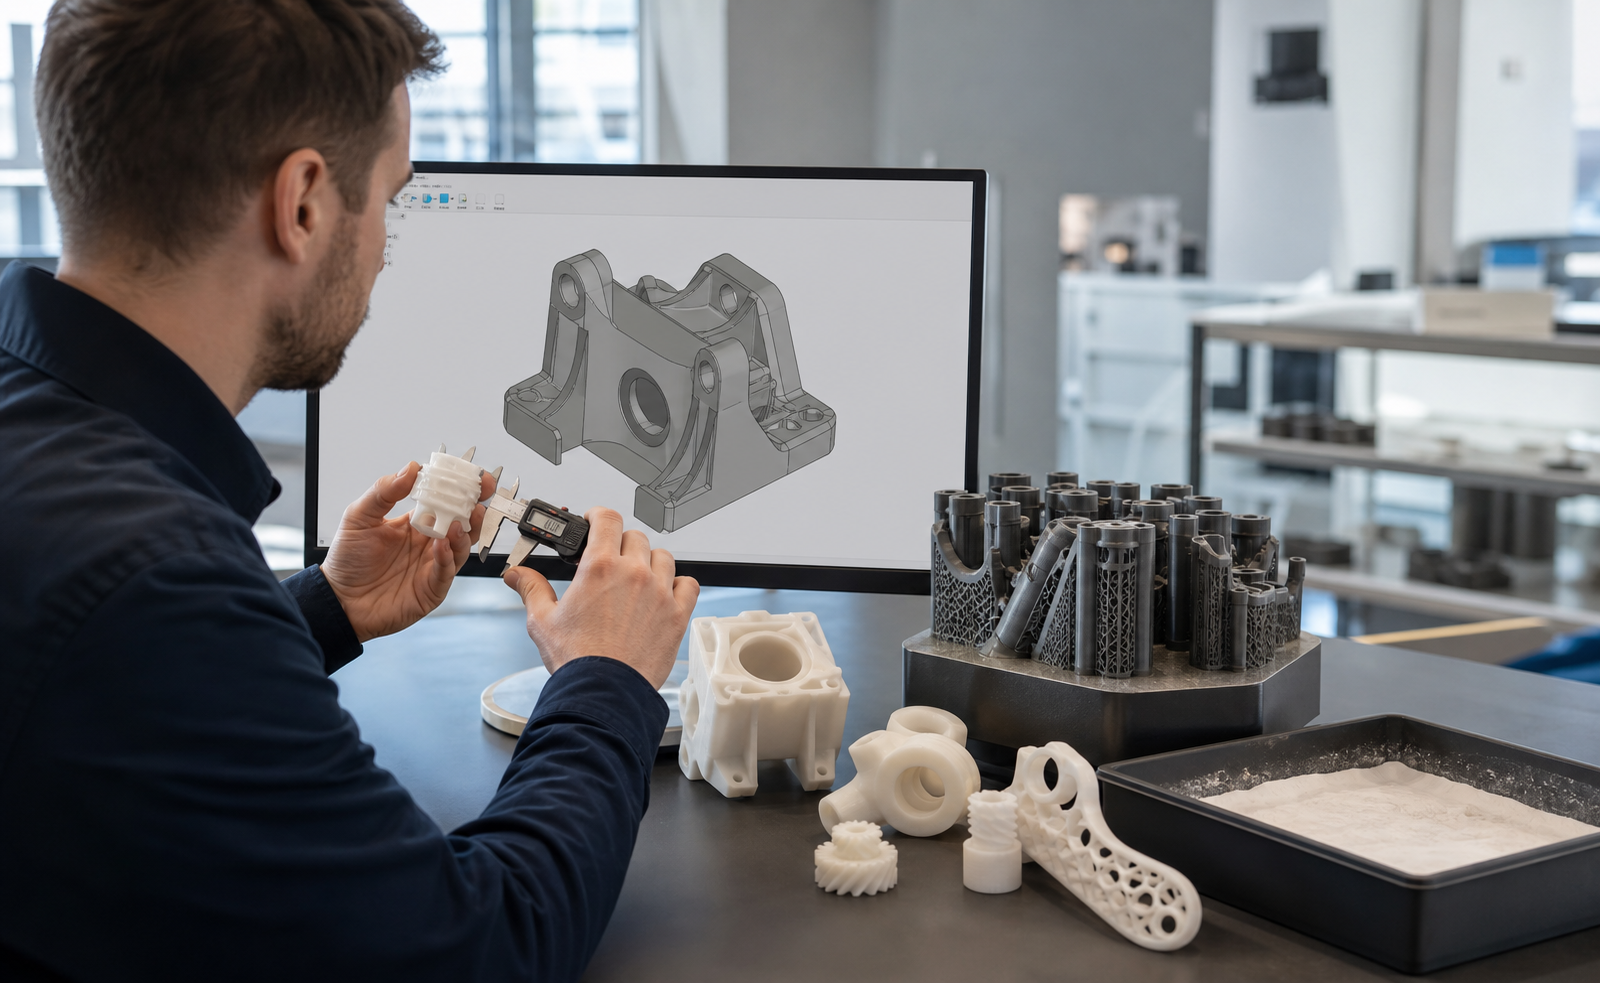
- スピードが重要です: PETGは、造形失敗が少なく、造形しやすい場合が多いです。.
- この試作機は、主にフィット感と外観を確認するためのものです: ナイロンのような複雑さがなくても、PETGだけで十分です。.
- この店舗では、乾燥管理が不十分です: PETGはプロセスの不安定さを軽減します。.
- この部品は、熱や摩耗の影響を受けにくいものです: PETGなら、より迅速に商用化への道筋を示すことができます。.
PA6とPETGに関するよくある誤解
| 間違い | リスク | 修正 |
|---|---|---|
| 耐荷重工学試験におけるPETGの選定 | プロトタイプは誤った自信を与えがちだ | PA6 またはそれより強度の高いエンジニアリング樹脂を使用してください |
| 乾燥制御なしのPA6の選定 | 印刷結果が不鮮明で、品質にばらつきがある | 見積もりを出す前に、資材搬送のワークフローを計画してください |
| 「印刷のしやすさ」のみを比較する場合 | 最終用途に適さない材料 | まずは使用条件と部品の機能から検討する |
| 1つのプロトタイプを用いて、最終的な製品動作を表現する | 下流工程における材料の不整合 | 印刷素材を、想定される生産素材の経路に紐付ける |
B2B向け試作におけるPA6とPETGの選定
その部品が市販用デモ品、適合確認用、あるいは照明用筐体である場合、PETGを使用することでプロジェクトの進行を加速させることができることが多い。一方、プロトタイプで実際の使用における強度や摩耗、あるいはより厳しい組み立て条件を検証する必要がある場合は、通常、PA6の方が信頼性の高いエンジニアリング上の選択肢となる。.
なぜナイロンプラスチックを選ぶのか
Nylon Plasticは、チームが誤ったプリント方法に時間を費やす前に、プロトタイプを「速度」「プリント歩留まり」、あるいは「現実的な工学的挙動」のどれを最適化すべきかを選択するのに役立ちます。.
関連記事
乾燥工程の重要性:PA6印刷の隠れたコスト
PA6フィラメントは、密閉パッケージを開封してから数時間以内に周囲の空気から湿気を吸収します。湿気を含んだPA6でプリントすると、層間密着度が30~50%低下し、蒸気気泡による目に見える表面粗さが生じ、機械的特性も予測不能な部品が出来上がります。 適切なPA6のワークフローには、使用しない際は乾燥剤入りの密閉容器に保管すること、印刷前に80°Cで4~8時間積極的に乾燥させること、そして相対湿度15%未満を維持するドライボックスから直接印刷することが必要です。 これに対し、PETGは、試作作業において許容できる結果が得られる場合が多く、開放型のスプールホルダーから直接印刷できることがよくあります。乾燥のための設備は、プリンターのセットアップコストに約$200~500を追加し、印刷ジョブごとに4~8時間の準備時間を要します。チームは、材料費だけでなく、このオーバーヘッドもプロジェクトのスケジュールに織り込む必要があります。.
プロトタイプが実稼働時の挙動を予測しなければならない場合
PA6とPETGのどちらを選ぶかという判断において、最も大きな代償を伴う過ちは、最終的に射出成形されるナイロン製量産部品の妥当性を検証しなければならない試作品にPETGを選んでしまうことです。PETGは剛性が低く、摩擦特性も異なり、熱膨張率も大きく異なるため、PETG製の試作品は、ナイロン製量産部品では不合格となるような嵌合や機能のチェックを通過してしまう可能性があります。 試作が射出成形への足がかりとなるのであれば、PA6の方が量産時の挙動をより正確に予見できます。一方、試作が純粋に形状の確認、顧客へのデモンストレーション、あるいは短期的な使用を目的とする場合は、PETGの迅速さと簡便さがビジネス上、より合理的であることが多いでしょう。 重要なのは、どちらの材料が「優れている」かではなく、チームが実際に目指している量産部品について、どちらの材料が「真実」を伝えてくれるかということです。.
表面仕上げと後処理の比較
PETGは、印刷温度が低く、流動性が優れているため、目に見える層の境目が目立ちにくく、一般的にプリンターから取り出した直後から滑らかな表面仕上げが得られます。一方、PA6製の部品は、同等の表面品質を得るために、研磨、蒸気平滑化、またはコーティングが必要となる場合が多く、部品1つあたり15~30分の後処理時間がかかります。 外観重視のプロトタイプの場合、表面仕上げの優位性からPETGが選ばれる傾向にあります。一方、機械的性能が表面仕上げよりも優先される機能部品の場合、PA6の後処理にかかる手間は許容できるトレードオフとなります。チームは、材料を選択する前に、そのプロトタイプが主に外観で評価されるのか、それとも機能で評価されるのかを判断する必要があります。.
よくある質問
PA6はPETGよりも強度が高いのでしょうか?
一般的に、耐久性が求められる機能部品にはPA6が適しており、一方、印刷のしやすさやプロトタイプの迅速な作成にはPETGが選ばれることが多い。.
PETGはPA6よりも印刷しやすいですか?
はい。PETGは通常、PA6に比べて保管や乾燥が容易で、安定した印刷結果が得られやすい素材です。.
PETGの代わりにPA6を使うべきなのはどのような場合ですか?
部品により高い機械的性能や耐摩耗性が求められる場合、あるいは将来的に生産されるナイロン製部品との適合性をより高める必要がある場合は、PA6を使用してください。.
PETGで十分と言えるのはどのような場合か?
PETGは、フィットチェックや筐体の試作、および印刷速度や安定性が最も重視される重要度の低い印刷部品には、多くの場合、十分です。.
PA6とPETGの比較に関するアドバイスをもらうには、どのような情報を送ればよいでしょうか?
モデル、用途、使用温度、負荷条件、およびその部品がデモ用プロトタイプか機能検証用試作機かを明記してください。.
PA6とPETGのどちらがリスクの低い試作材料か判断する際のサポートが必要な場合は、部品ファイルをお送りください。.