射出成形は、プラスチック部品を大量生産するための主要な製造プロセスです。このプロセスでは、ポリマーのペレットをわずか数秒で完成品に変え、ボトルキャップから自動車のダッシュボードに至るまで、あらゆる製品を高精度かつ再現性高く生産します。このプロセスの仕組みを理解することで、エンジニアはより優れた部品を設計し、よくある欠陥を回避し、成形業者と効果的に意思疎通を図ることができます。.
射出成形の仕組み:基本的なサイクル
射出成形のサイクルは5つの明確な段階から構成されており、各段階には部品の品質を左右する特定のパラメータ制御が設けられています。.
1. クランプ
射出が始まる前に、金型をしっかりと締め付けなければなりません。 フラッシュ(パーティングラインから金型キャビティ外に漏れ出る薄い材料の層)を防ぐため、クランプ力は射出圧力(通常60~150 MPa)を上回っていなければなりません。クランプトン数は、材料や部品の形状に応じて、通常、部品の投影面積1平方インチあたり3~8トンで計算されます。.
2. 注入
プラスチックペレットはホッパーから加熱されたバレルに供給され、そこで回転するスクリューによって材料が溶融・均質化されます。その後、溶融したプラスチックは高速かつ高圧で金型キャビティに射出されます。射出速度と圧力の変化は極めて重要であり、材料が固化し始める前にキャビティを完全に充填しなければなりません。.
3. 梱包と保管
キャビティの充填後、部品の冷却に伴う材料の収縮を補うために、追加の圧力(保圧)が加えられます。この段階は、肉厚に応じて通常5~20秒間続きます。保圧が不十分だと、へこみや寸法不足が生じます。.
4. 冷却
熱が金型の壁面に伝わり、部品が固化します。冷却時間はサイクルの中で最も長い工程であり、通常10~60秒かかります。金型内の冷却路の設計は極めて重要であり、適切に設計された冷却路はサイクルタイムを短縮し、部品の品質を向上させます。.
5. 排出
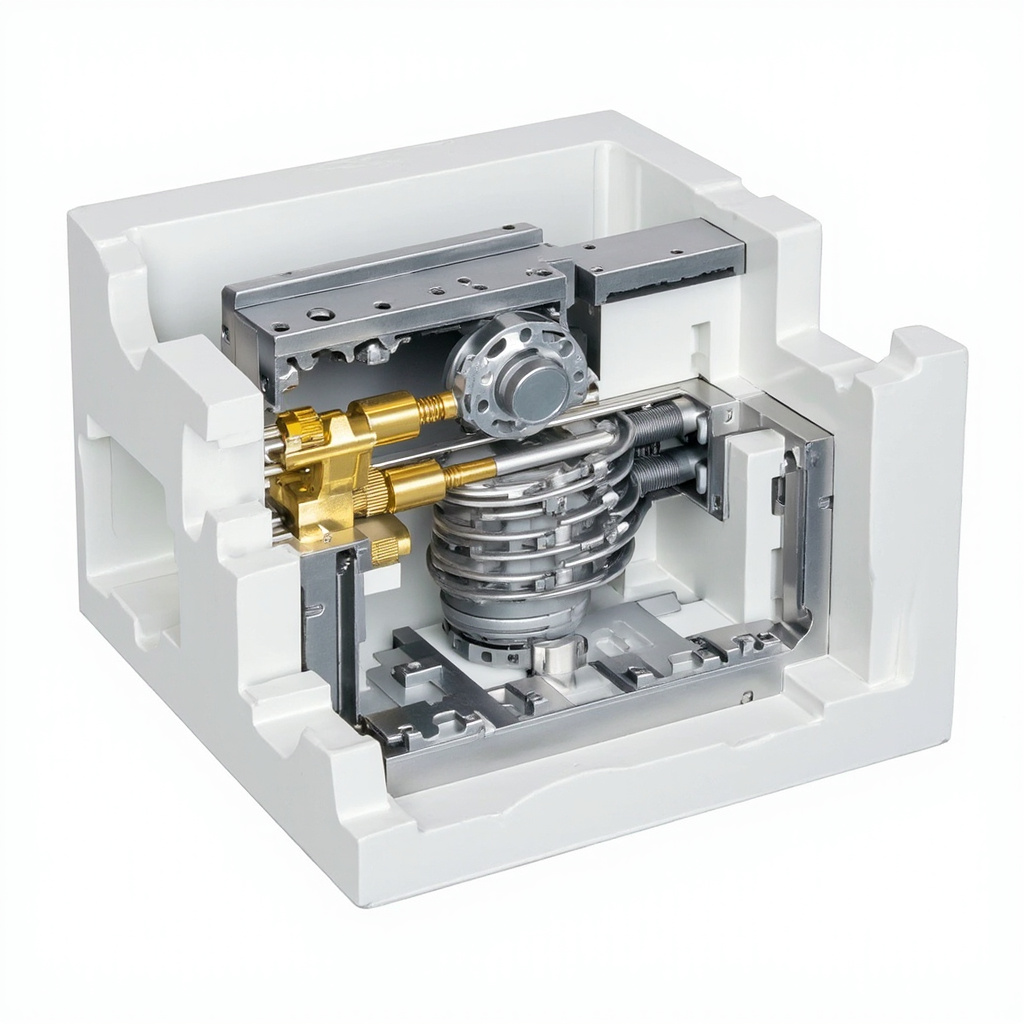
部品が十分に固化すると、金型が開き、エジェクション機構(通常はバネ式のピンやストリッパープレート)が部品をキャビティから押し出します。部品の側面に設けられた抜き勾配は、エジェクションを容易にします。エジェクションが早すぎると反りが生じ、遅すぎるとサイクルタイムが無駄になります。.
主要なプロセスパラメータ
| パラメータ | 代表的な範囲 | 部品への影響 |
|---|---|---|
| 溶融温度 | 220~300℃(材質による) | 数値が高いほど、充填状態は良好だが、劣化リスクも高くなる |
| 金型温度 | 20~120℃ | 数値が高いほど、表面品質が向上し、サイクル寿命が長くなる |
| 噴射圧力 | 60~150 MPa | 高いほど充填性が向上するが、フラッシュのリスクも高まる |
| 加圧状態の維持 | 40~80%の射出圧力 | 収縮を補正し、密度に影響を与える |
| 冷却時間 | 10~60秒 | 時間が長いほど、反りが少なくなり、サイクル時間が長くなる |
 id #ddd;”>総サイクルタイム |
15~120秒(標準) | 部品1個あたりの製造コストを左右する |
よくある不具合とその原因
シンク跡
表面に生じる寸法上の空隙や窪み。通常、肉厚部分やリブ上に発生する。保持圧力の不足、保持時間の不足、または溶融温度の高さが原因である。対策:パッキング圧力と時間を増やし、肉厚の急激な変化を軽減する。.
Flash
パーティングラインやコア周辺の余分な材料を削り取ってください。これは、型締力が不十分、射出圧力が過大、または金型の摩耗が原因です。対策:型締力を上げ、射出圧力を下げ、金型の摩耗を点検してください。.
反り
完成品の非平面歪み。冷却のムラ、高い射出速度による過度のせん断、あるいは不十分な焼鈍による残留応力が原因となる。対策:冷却路のバランスを調整し、ゲートの位置を調整し、金型の温度制御を行う。.
ショートショット
充填不良—キャビティが部分的にしか充填されていない。原因は、射出圧力・速度の不足、材料の温度が低すぎる、またはゲートの詰まりなどである。対処法:射出パラメータを引き上げ、材料の乾燥状態を確認し、ゲートのクリアランスをチェックする。.
溶接線
キャビティ内で2つの流れの波面が交わる部分に目に見える線が現れる。これは、ゲートの位置が複数あること、形状が複雑であること、あるいは低
溶融温度。溶接線は弱点であり、応力集中箇所となる。対策:溶融温度を引き上げ、ゲートの位置を再設計し、溶接線の位置にベントを設ける。.
焼け跡
成形終了間際に生じる黒い斑点や筋は、通常、閉じ込められた空気が発火することによって発生します。原因は、射出速度の過大、排気不良、または材料中の水分過多です。対策:射出速度を下げ、真空排気口を追加し、材料の乾燥状態を確認してください。.
射出成形とその他の製造プロセスとの比較
| ファクター | 射出成形 | CNC加工 | 3Dプリンティング |
|---|---|---|---|
| 数量重視の方におすすめ | 1,000点以上の部品 | 1~500個 | 1~100部 |
| 寛容 | ±0.05 mm(標準値) | ±0.01 mmの精度が可能 | +/-0.1~0.5 mm(標準値) |
| 表面仕上げ | 金型の仕上げに依存する | 工具痕に依存する | レイヤー線が表示されている |
| 金型費用 | 高 ($10K-$500K+) | 低~中 | なし |
| 材料の無駄 | スプルー/ランナーシステム | チップの搬出 | 支持構造 |
当社の射出成形能力
当社は、試作および小~中ロットの生産に向けた射出成形サービスを提供しています:
- 中程度の生産量で競争力のある単価を実現する多キャビティ金型
- 多材料アセンブリ向けのオーバーモールドおよびインサート成形
- 部品の要件に合わせて最適化されたホットランナーおよびコールドランナーシステム
- 金型製作前に徹底的なDFM解析を行い、欠陥を最小限に抑える
よくあるご質問
『射出成形プロセス:完全なステップバイステップガイド』は、どのような場合に役立つのでしょうか?
『射出成形プロセス:完全ステップバイステップガイド』は、部品の体積、材料の選定、形状、および再現性の要件が、金型設計や金型設備への投資を正当化できる場合に有用です。.
「射出成形プロセスにおいて最も重要な設計要素とは:完全なステップバイステップガイド」
肉厚、リブ、ボス、抜き勾配、ゲート位置、収縮、パーティングライン、およびエジェクションは、いずれも成形品の品質に影響を与えます。.
金型製作の前に、どのような情報が必要ですか?
サプライヤーは、3Dモデル、材質、予想年間生産数量、外観要件、公差要件、および組み立てや機能試験に関する要件を確認する必要があります。.
「射出成形プロセスにおける最大のリスクとは:完全なステップバイステップガイド」とは?
最大のリスクは、実際の用途において、材料の挙動、収縮、流動性、および部品の機能が十分に確認される前に、金型を承認してしまうことです。.
For drawing-specific DFM, material, tooling and production support after using this guide, review our plastic injection molding services and send the drawing, resin requirements and expected volume.