CNC表面仕上げ:機械加工から鏡面研磨まで - 何を指定するか
これは、想像以上に頻繁に起こる状況です。3週間かけて部品の設計を行い、FEAを実行し、形状を最適化し、最適な材料を選定したにもかかわらず、機械加工工場から戻ってきた部品は……粗雑な仕上がりになっています。 至る所に工具の跡が残っています。あなたが設計したあの「プロ仕様の」アルミニウム製ブラケット? まるでスクラップ箱から掘り出したような仕上がりです。
表面仕上げは、単なる後付けの工程ではありません。これは、製品の適合性、機能性、耐食性、さらには顧客が部品を手に取る前からその品質をどう評価するかにも影響を与える、製造上の重要な判断です。私は、設計技術者として仕上げ仕様を決定する側と、現場で実際に仕上げを施す側の、双方の立場を経験してきました。ここで、実際に重要なポイントをご紹介します。
基本概念と基礎知識 — 「表面仕上げ」とは実際には何を意味するのか
エンジニアが表面仕上げについて話すとき、たいてい「Ra」という言葉を口にする。しかし、その数値が実際に何を表しているのか、ほとんどの人は説明できないだろう。
Ra(平均粗さ)とは、サンプリング長にわたる平均線からの表面高さ偏差の算術平均値のことです。簡単に言えば、表面の山と谷の平均高さのことです。Raの値が低いほど、表面は滑らかです。
図面上で毎日目にする数字:
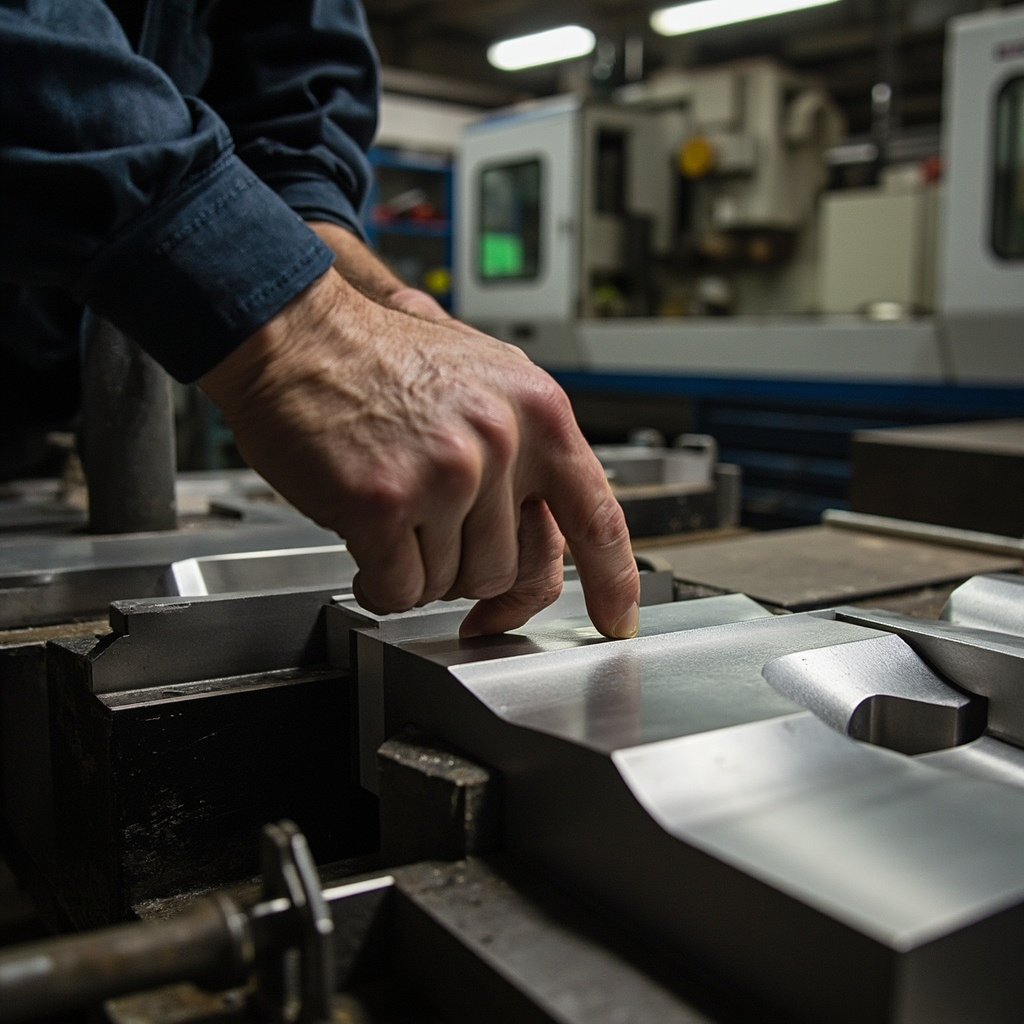
- Ra 3.2 μm (125 μin) — 標準の切削仕上げです。爪で触ると工具の跡が感じられます。内部の形状、ブラケットの取り付け部、カバーの裏側など、目立たない箇所には全く問題ありません。
- Ra 1.6 μm (63 μin) — 精密な機械加工仕上げ。手触りが滑らかで、層の模様がはっきりと見て取れる。ほとんどの汎用機械部品に十分な品質である。
- Ra 0.8 μm (32 μin) — 高品質に研磨または切削加工された表面。ここには、Oリングの溝、ガスケットの接合面、油圧マニホールドの接合面など、シール面が存在します。
- Ra 0.4 μm (16 μin) — 鏡面のような表面。研磨、ラッピング、またはホーニングが施されている。金型のキャビティ、光学マウント、ベアリングのジャーナルなどで見られる。
- Ra 0.2 μm (8 μin) — 光学品質。ここからは専門的な領域に入り、コスト曲線は急勾配になります。
しかし、ラが教えてくれないことがひとつある。それは、表面が 実は のように見えます。Ra値が同じ2つの表面でも、見た目はまったく異なって見えることがあります。一方は均一な浅い傷があり、もう一方は所々に深い溝があるといった具合です。平均値は、そのような外れ値を隠してしまいます。
だからこそ、Rzという指標が存在するのです。Rzは、5つのサンプリング長にわたるピークから谷までの平均高さを測定するものです。Raでは平均化されて見落とされてしまうような深い傷や凹みを捉えることができます。シール面や疲労強度が重要な部品については、Rzの方がより正確な状態を把握できます。 油圧マニホールドを仕様決定する際は、Rzを使用してください。たった1本の深い傷があれば、それだけで漏れが発生するからです。
表面仕上げも、材料の挙動と密接な関係があります。亀裂は表面の欠陥から伝播します。腐食は隙間から始まります。表面粗さが増すにつれて、疲労寿命は劇的に低下します。研磨されたクランクシャフトのジャーナルは、粗いものよりも長持ちします。それは見た目が美しいからではなく、亀裂が食い込む場所がないからです。
主要なプロセスと技術 — 仕上げツールボックス
仕上げ方法はすべて同じというわけではありません。材料を削り取って形状を変えるものもあれば、コーティングとして材料を付加するものもあり、寸法をほとんど変えずに機械的に表面を再配置するだけのものもあります。各方法がどのカテゴリーに属するかを把握することが、成功への第一歩です。
| 仕上げ方法 | ? | 達成された標準的なRa値 | 最適 | リードタイムへの影響 |
|---|---|---|---|---|
| 機械加工済み | 該当なし(ベースライン) | 1.6~3.2 μm | 内部構造、外観に影響しない構造部品 | なし — 既定値 |
| ビーズブラスト | 最小限(表面ピーニング) | 0.8~2.5 μm | 均一なマット仕上げ、外装用アルミニウム、陽極酸化処理前の下地処理 | +1~2日 |
| 陽極酸化処理 — タイプII | いいえ — コンバージョンコーティング | 基板のRaに続く | アルミニウム製の外装部品における耐食性+着色 | +3~5日 |
| 陽極酸化処理 — タイプIIIハードコート | 表面を約50μmまで形成する | タイプIIよりもRa値が高い | 摩耗面、航空宇宙部品、摺動部品 | +5~7日 |
| パウダーコーティング | いいえ — 50~150μmの層が追加されます | 光沢仕上げ、サテン仕上げ、またはテクスチャー仕上げ | スチール製筐体、民生用製品、アウトドア用品 | +3~5日 |
| 電気めっき | いいえ — 金属層を堆積する | 場合による — 多くの場合、ミラー | 装飾用クロム、防食層(亜鉛/ニッケル)、摩耗面(硬質クロム) | +5~10日 |
| 電解研磨 | はい――表面のピークを解消します | 0.1~0.4 μm | ステンレス鋼 — 医療機器、食品用機器、製薬用容器 | +3~7日 |
| 手作業/機械研磨 | はい — 研磨剤の除去 | 0.05~0.2 μm | 金型のキャビティ、装飾トリム、光学面の鏡面仕上げ | +5~15日(労働集約型) |
| 振動タンブリング | はい — 穏やかな大面積研磨 | 0.5~1.6 μm | 小ロットの部品におけるバリ取り、エッジの丸め、均一な仕上げ | +1~2日 |
| 不動態化 | いいえ — 化学処理 | Raの変更なし | ステンレス鋼の耐食性 — 表面から遊離鉄を除去する | +1~2日 |
仕様書には書かれていないこと:方法 注文 場合によっては、方法の選択よりも順序の方が重要になることがあります。粉体塗装の上から陽極酸化処理を行うことはできません。また、陽極酸化処理後にビーズブラストを行うこともできません。そうすると、コーティングが完全に剥がれてしまいます。電解研磨は、パッシベーションの前に行うものであり、後ではありません。仕上げの順序は、部品がすでに加工されてから考えるのではなく、最初から工程計画にしっかりと組み込んでおく必要があります。
現場でのもう一つの気づき:複数の方法を組み合わせる方が、1つの方法に多額の費用をかけるよりも効果的な場合が多い。ビーズブラスト処理の後にタイプII陽極酸化処理を施せば、部品1個あたりわずか3ドル程度の追加費用で、美しいマット仕上げと耐食性を両立できる。同じ部品を手作業で鏡面仕上げにすると、費用は5倍かかり、耐食性は全く得られない。賢い組み合わせこそが、力任せのやり方よりも優れているのだ。
産業用途 — 仕上げが部品の成否を左右する
| 産業 | 用途 | 素材 | 主要要件 | nylonplastic.com のメリット |
|---|---|---|---|---|
| メディカル | 手術器具のハンドル | 316Lステンレス鋼 | Ra ≤0.4μmまで電解研磨済み — 細菌が潜む表面の隙間が一切ない | 社内の電解研磨およびパッシベーションにより、単一の品質管理体制下で生体適合性の全工程をカバー |
| 自動車 | アルミ製インテークマニホールド | 6061-T6 アルミニウム | 耐食性に優れたタイプIIの黒アルマイト処理仕上げ+外観はクラスAの表面仕上げ | CNC加工と陽極酸化処理を一か所で行います――外注による遅延や責任のなすり合いはありません |
| 航空宇宙 | 着陸装置ブッシュハウジング | 7075-T6 アルミニウム | タイプIIIハードコート陽極酸化処理、最小厚さ50μm、-40°C~80°Cの温度範囲で耐摩耗性あり | 厚さ証明書付きのハードコート陽極酸化処理、AS9100に準拠したロット全体のトレーサビリティ |
| エレクトロニクス | ヒートシンク用筐体 | 6063アルミニウム | 熱放射率向上のため黒色アルマイト処理 — 外観クラスAの可視面 | 高精度CNC加工+色合わせ済み陽極酸化処理(熱性能検証済み) |
| 産業機器 | 油圧マニホールドブロック | 6061-T6 / 7075-T6 | Ra ≤0.8μmに研磨されたシール面 — 3000 PSIの作動圧力下で漏れゼロ | 表面と底面の接合面。出荷前に耐圧試験を実施し、試験報告書を添付しています。 |
| 飲食 | ミキサーパドルアセンブリ | 304ステンレス鋼 | 電解研磨+不動態化処理済み、Ra ≤0.8μm、溶接部の隙間なし、FDA準拠 | 完全ステンレス製の仕上げチェーン+FDA監査対応のための文書化された表面検証 |
| ロボット・オートメーション | エンドエフェクタ取付プレート | 7075-T6 アルミニウム | 繰り返しの衝撃による摩耗に耐えるようハードコート陽極酸化処理を施し、平坦度は0.02mm以内に維持されています。 | ハードコート処理前のCNC研削による平面加工と、コーティング後の確認により、平坦度に変化がないことを確認した |
このパターンにお気づきでしょうか?どの行においても、表面仕上げは恣意的に決められているわけではなく、機能要件と直接結びついています。シール性。耐摩耗性。耐食性。洗浄性。熱性能。 図面に「Ra 0.8」と記入しながら、なぜRa 1.6では不適切なのか説明できないのであれば、おそらく仕様を過剰に設定しており、不必要な出費を招いている可能性があります。
材料の選定 — 実際に効果的なのは何か
現場から得られた厳しい現実ですが、すべての素材にすべての仕上げが合うわけではありません。相性が抜群の組み合わせもあれば、トラブルの種となる組み合わせもあります。
アルミニウム(6061-T6)。 仕上げ業者にとって夢のような素材です。陽極酸化処理が美しく仕上がり、ロット間で色ムラがありません。ビーズブラスト処理にも抜群の耐性を示します。磨き上げれば、まさに鏡のような光沢が得られます。試作段階で最終的な仕上げがまだ決まっていない場合は、まずは6061から始めてみてください。そうすれば、選択肢を広げておくことができます。
アルミニウム(7075-T6)。 機械加工性は抜群ですが、陽極酸化処理の仕上がりは…少し異なります。銅と亜鉛の含有量が高いため、6061と比較して、染料の定着が暗く、鮮やかさが劣ります。色仕様は同じでも、見た目の仕上がりは明らかに異なります。色合わせが重要で、複数の合金を混ぜて使用する場合は、まずサンプルを作成するか、1つの合金に統一してください。
鋳造アルミニウム(A380、A356)。 やり方をしっかり理解していない限り、この素材に陽極酸化処理を行わないでください。合金に含まれるシリコン粒子が、黒い斑点や染料の吸収ムラを引き起こします。見た目が斑模様になってしまいます。代わりに粉体塗装を施してください。そうすれば、表面の凹凸が完全に隠れます。
ステンレス鋼(304、316L)。 電解研磨は頼もしい味方です。表面の凹凸を滑らかにすると同時に、材料を不動態化させるため、たった1工程で食品グレードの滑らかさと耐食性を両立させることができます。ステンレスを手作業で研磨するのは、大変で時間のかかる作業です。できる限り避けるようにしましょう。
軟鋼(1018、A36、1045)。 仕上げの選択肢:粉体塗装、湿式塗装、電気めっき(防食用の亜鉛、外観用のニッケル、耐摩耗用の硬質クロム)、あるいは軽度の屋内用途向けの黒色酸化処理。素地の鋼材は錆びます。必ずです。 乾燥剤パックが備わった温度・湿度管理された収納庫に直接収納する場合を除き、未塗装のまま出荷しないでください。この手順を忘れてしまうエンジニアがどれほど多いか、驚くことでしょう。
チタン(グレード5/Ti-6Al-4V)。 チタンの陽極酸化処理はまったく別物です。これは単なるコーティングではなく、電圧によって干渉色を生み出す制御された酸化層であり、染料によるものではありません。うまくいけば見事な仕上がりになりますが、ロットごとの均一性を保つのは困難です。パントーン色に正確に合わせることは期待しないでください。
真鍮と銅。 磨けば美しく、くすむと見栄えが悪くなります――しかも、くすむのはあっという間です。長持ちさせるためには、磨き上げてラッカー塗装するか、ニッケルやクロムのメッキを施しましょう。無電解ニッケルメッキは、盲孔や複雑な内部形状の内部でも均一な厚さでメッキ層を形成できるため、この用途に最適です。
直感に反することの一つは、硬い素材の方が、かえって さらに悪い 機械から取り出した時点では。柔らかい6061アルミニウム製の部品は、硬い7075製の部品よりも表面仕上げがきれいになることがあります。これは、単に工具がよりきれいに、かつ均一に切削できるからです。「高級合金=高品質な表面仕上げ」と決めつけないでください。
コストと性能のトレードオフ
お金の話にしましょう。表面処理は部品コストを20~50%も押し上げかねない上、最初のプロジェクトでは誰もその費用を適切に予算に組み込んでいないからです。
仕上げコストはどのような要因によって決まるのでしょうか? 常に3つのことを心がけてください:
1. 労働。 手作業による研磨やバリ取りは、コストを大幅に押し上げる要因となります。機械加工で20分程度で仕上がる複雑な部品でも、鏡面仕上げにするために手作業で研磨すると1時間かかる場合があります。熟練した研磨作業員の人件費に比べれば、機械加工のコストは安価です。量産の場合は、振動研磨や自動化された手法を検討し、人手を介さない工程にすることをお勧めします。
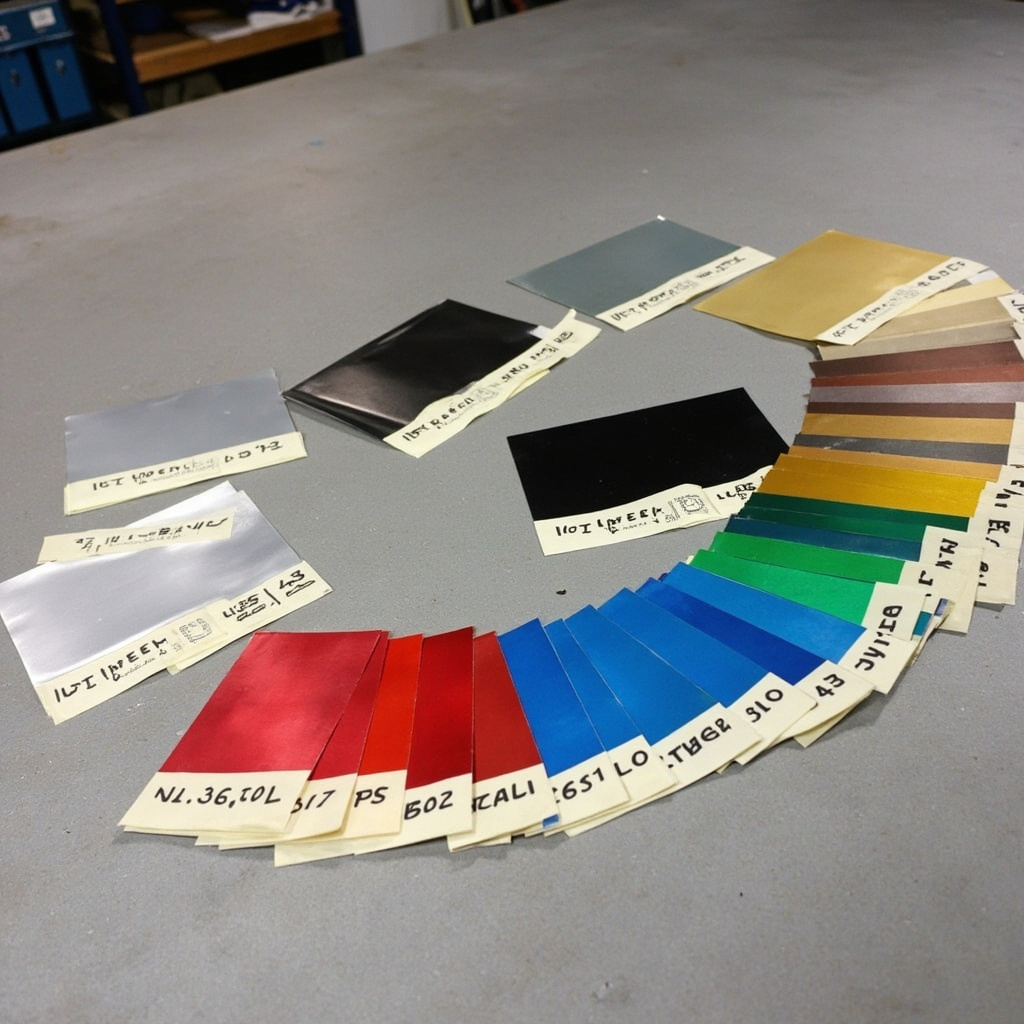
2. バッチ処理。 陽極酸化処理と粉体塗装は、バッチ式タンクとオーブンで行われます。ご希望の色がすでに処理待ちのリストに入っていない場合は、順番を待つか、セットアップ料金を支払う必要があります。標準的な陽極酸化処理の色(クリア、ブラック、ブルー、レッド)は頻繁に処理されるため、費用も安くなります。カスタムカラーの調色をご希望の場合は、追加費用とリードタイムが必要となります。 毎日黒色アルマイト処理を行っている工場であれば、お客様の部品を迅速に処理できます。一方、1回限りの金色アルマイト処理の場合は、専用のタンクでの処理が必要となります。
3. 幾何学。 ブラインド穴、深いポケット、内部空洞は、仕上げ作業において最大の難関です。ビーズブラスト用の研磨材が隅に詰まってしまいます。また、深い穴の中では陽極酸化処理液の循環がうまくいきません。 電解研磨では、部品と陰極の間に視線(直線的な経路)が必要です。内部形状では電流が弱くなり、研磨効果が低下します。仕上げを考慮した設計を行いましょう。排水孔を設け、液が滞留する空間を避け、手が届きにくい内部形状についてはRaの要件を緩和してください。
厚みの積み上げ。 陽極酸化処理により、アルミニウム表面に5~25μmの被膜が形成されます。ハードコート処理では50~75μmの被膜が形成され、その約半分は外側へ、残りの半分は内部へ浸透します。 公差の厳しい穴(H7またはそれより厳しい)がある場合は、2つの選択肢があります。陽極酸化処理の前にマスキングするか、処理後に機械加工を行うかです。粉体塗装では50~150μmの皮膜が形成されます。粉体塗装された表面では、±0.1mmより厳しい公差を維持することは不可能です。 電気めっきの厚さはプロセスによって異なりますが、装飾用では通常5~25μm、硬質クロムめっきでは最大100μm以上になります。
コストの簡易ランキング (1~10のスケール。1=機械加工後の基準状態、10=特注の鏡面手磨き仕上げ):
- 加工済み:1 — 無料、これがあなたの出発点です
- 振動式タンブルバリ取り:2 — 安価で、ロット処理に最適
- ビーズブラスト:2~3 — 迅速かつ均一
- タイプII陽極酸化処理、標準色:3~4 — 定番色
- 粉体塗装、標準色:3~4 — ほぼ同程度
- パッシベーション:2 — 化学浸漬、最小限のコスト
- 電解研磨:4~6 — 工程管理が重要
- タイプIIIハードコート陽極酸化処理:5~7 — 処理時間が長く、管理が厳格
- 亜鉛メッキまたは無電解ニッケルメッキ:4~6 — 厚さの仕様に応じて異なる
- 手作業による鏡面仕上げ:8~10 — 手間、手間、手間
賢いコスト対策:安価な機械的仕上げ(ビードブラスト)と標準的なコーティング(タイプII陽極酸化処理)を組み合わせる。そうすれば、中程度のコストで高級感のある仕上がりを実現できる。ブラスト加工によるテクスチャーが陽極酸化処理の密着性を高め、色ムラも美しく均一になる。
品質基準とベストプラクティス
“「滑らかな仕上げ」というのは仕様ではありません。「見栄えを良くして」というのはさらに問題です。機械加工業者に仕上げの要件を伝える際に、実際に効果的なのは以下の通りです:
1. 図面には、適切な表面仕上げ記号を使用してください。 ISO 1302 または ASME Y14.36 — いずれか一方の規格を選び、それを一貫して使用してください。適切な指定には、Ra または Rz の値、必要に応じて加工方向、および工程仕様が含まれます。 「Ra 0.8 μm 以下、基準面 A に平行に加工」――これだけで、加工業者にあなたの要求を正確に伝えることができます。
2. 表面粗さ比較板を購入する。 こうした実物のプレートは50~100ドルほどですが、その価値は金に匹敵するほどです。加工業者に比較用サンプルを手渡し、「これと同じにしてください」と伝えるだけです。言語の壁もなく、CADデータと実物の整合性に関する誤差もなく、解釈のズレもありません。外観仕上げに関しては、視覚的な基準が書面による仕様書よりも常に優れています。
3. 仕様書の全文を引用してください。 “「MIL-A-8625 タイプ II、クラス 2、黒による陽極酸化処理」――これはたった一行で仕様を完全に表しています。これだけで、加工業者に対して、適用規格、陽極酸化処理の種類、パッシベーションのクラス、そして色が伝えられます。 確認のための電話連絡は不要です。同じ原理が当てはまります。「ASTM B912に準拠した電解研磨、ASTM A967に準拠した不動態化処理」――これで完了です。
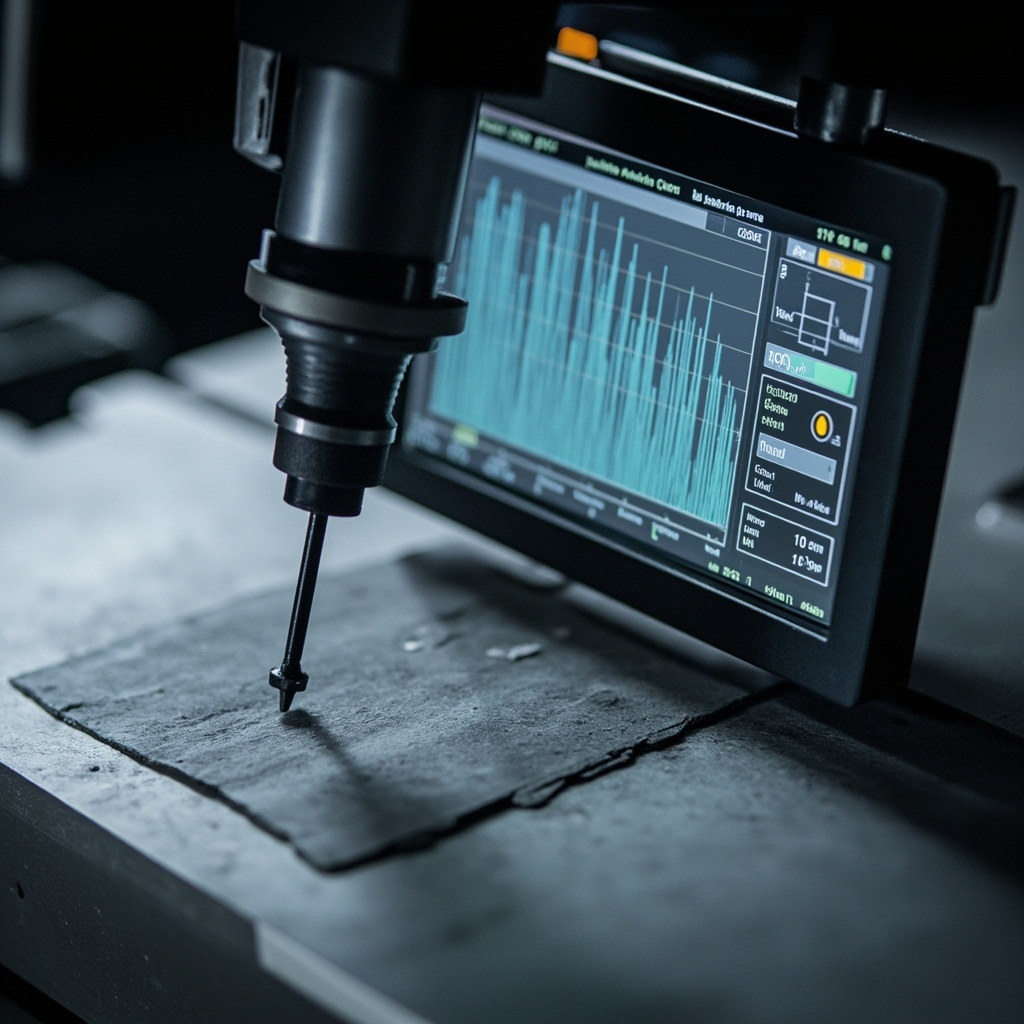
4. 注文する前に、方法について合意しておいてください。 Raが1.6 μm以下の場合は、標準的なプロファイル計で十分であり、ほとんどの工場に備わっています。 Raが0.4 μm以下の場合は、光学干渉法やハイエンドの接触式プロファイル計が必要になる可能性があり、すべての工場がそのような機器を所有しているわけではありません。事前に確認しておきましょう。サプライヤーが要求した仕様を検証できない場合、問題が生じます。
5. 色合わせ用のマスターサンプル。 陽極酸化処理の色はロットごとに多少のばらつきが生じます。常に多少の色の違いは生じます。色の均一性が重要な場合(消費者向け製品、目に見える組立部品など)は、実物の基準サンプルを提示し、加工業者にそれに合わせて調整してもらうようにしてください。陽極酸化処理に関しては、RALやパントーンの番号を基準にしないでください。この電気化学的プロセスは、紙に印刷されたインクの色見本には対応しないからです。
毎週のように図面で目にする間違い:
- めねじにRa 0.4を指定する場合――ねじの側面形状の性質上、特殊な加工プロセスを用いなければこれは不可能です
- 溶接されたアルミニウムアセンブリに陽極酸化処理を施す場合、溶接部および熱影響部は母材とは異なる陽極酸化反応を示すため、目に見える色の不一致が生じます。
- 「ミラー仕上げ」とだけ言っても、「ミラー」が何を意味するのかを定義しなければ意味がありません。射出成形品の表面には、SPI A-1からA-3までのダイヤモンド研磨基準が存在しますので、それらを活用してください。
- マスキングには費用がかかることを忘れてはいけません。マスキングする箇所が増えるほど、作業工数も増えます。どの面にどの仕上げを施し、どの面には施さないかを正確に指定してください。
- 機械加工代のない鋳造直後の表面でRa 0.8が要求される場合――まず材料を削り取らなければ、鋳物を滑らかに研磨することはできない
はじめに — 実践的な手順
1. まず関数を定義し、その後で完了させる。 その表面は実際にはどのような役割を果たしているのでしょうか?流体の漏れを防ぐこと?別の部品との間で滑ること?顧客の手元で美しく見えること?屋外で10年間腐食を防ぐこと?機能要件が仕上げ仕様を決定するのであり、その逆ではありません。 「この表面は3000 PSIの油圧油をシールする必要がある」という前提から始め、「したがってRa ≤0.8、研削仕上げ、研磨方向はシール面に対して垂直」という結論へと逆算していくのです。“
2. 図面を確定する前に、サプライヤーに連絡してください。 工場によって仕上げ加工の能力は異なります。自社で陽極酸化処理を行うところもあれば、外注するところもあります。これは納期、コスト、品質の安定性に影響します。自社で仕上げ工程を保有している工場は、部品を街の反対側にある外部のメッキ業者に運ばなければならない工場よりも、ほぼ常に優れた結果をもたらします。 nylonplastic.comでは、まさにこの理由から、ほとんどの表面処理工程を自社内で実施しています。
3. 量産に移行する前に、仕上げサンプルを作成する。 部品を1つ注文して、仕上げを施し、実際に設置される場所の照明条件下で確認してください。黒の陽極酸化処理は、工場の蛍光灯の下では、オフィスの自然光の下では、ショールームのスポットライトの下では、それぞれ劇的に異なる印象を与えます。自分の机の上では完璧に見える仕上げでも、実際の設置環境では見栄えが悪くなってしまう可能性があります。
4. 同じ形状に対して、複数の仕上げをプロトタイプとして作成する。 新製品の発売にあたっては、まったく同じ形状の部品を用いて、ビーズブラスト、陽極酸化処理、粉体塗装、電解研磨といった3~5種類の表面処理サンプルを作成しておく価値があります。サンプルの費用は200~400ドル程度でしょう。量産時に不適切な表面処理を選んでしまった場合、手直しや時間のロスによる損失を数千ドル分も防ぐことができます。
5. 仕様を細かくしすぎないようにしましょう。 Ra値を1.6から0.8に引き下げるたびに、コストが増加します。研磨を指定する表面が増えるたびに、工数が加わります。誰も目にすることのない内部のポケットに外観上の仕上げが不要であれば、その旨を明記してください。仕上げにかかる費用は、顧客が触れる表面や部品の機能に関わる表面など、本当に重要な部分に充てるようにしましょう。
結論
表面仕上げは、ほんの少しの知識が大きな効果をもたらす製造分野の一つです。 Ra値やRz値を把握し、機能に合わせて仕上げを決定し、図面上で明確に指示してください。仕上げにおける最大の過ちは、間違ったプロセスを選んでしまうことではなく、部品がまるでトラックの後ろに引きずられてきたかのような状態になってから初めて、仕上げについて考え始めることです。
現場の現実:仕上げは製造工程の一部であり、最後に付け足すようなものではありません。 最初から工程計画に組み込み、現実的な予算を計上し、図面が確定する前にサプライヤーと相談してください。そうすれば、手直しや作り直し、急ぎの納品手数料にかかる費用が削減されるため、長期的には部品の見た目が良くなり、性能も向上し、コストも削減されます。
「一つの屋根の下」こそが重要です。機械加工工場と仕上げ工場が同一の会社であれば、品質は自然と確保されます。工程間の輸送による損傷もなく、「あっちのせいだ」という責任のなすり合いもなく、最終結果に対して責任を負うのは一つのチームだけです。
適切な仕上げが施された部品をお探しですか?
陽極酸化処理、ビーズブラスト、電解研磨、ハードコート、あるいは特注の加工が必要な部品をお持ちですか? 仕様を推測するのではなく、一緒に最適な方法を考えましょう。 STEPファイルや図面をお送りいただき、その部品に求められる機能をお知らせください。当社が最適な表面処理をご提案し、誠実な見積もりをご提示し、初回から確実に仕上げます。すべてを一元管理しているため、窓口は1つ、品質管理システムも1つ、責任を持つチームも1つです。納期が迫っても、別々の表面処理業者を追い回す必要はありません。 こちらからお見積もりをご依頼ください →
よくあるご質問
表面処理は、いつ事前に指定する必要があるのでしょうか?
CNC表面仕上げ:加工直後の状態から鏡面仕上げまで — 部品に加工精度、管理された表面仕上げ、再現性のある形状、そして確実に切削できる材料が求められる場合、『What to Specify』が最適な選択肢となります。
化粧品用または機能性仕上げ材を注文する前に、購入者はどのような点を確認すべきでしょうか?
製造開始前に、図面のバージョン、材料等級、公差、数量、重要寸法、表面仕上げ、検査要件を確認する。.
通常、CNC表面仕上げのコストはどのような要因によって決まるのでしょうか?
コストは通常、材料、段取り時間、機械時間、公差の難易度、治具、工具アクセス、仕上げ、検査、注文数量によって左右される。.
購入者は、外観や品質に関するリスクをどのように軽減できるでしょうか?
重要なフィーチャーを明確にマーキングし、不必要な厳しい公差を避け、製造可能性を早期に確認し、重要な寸法の検査データを使用することで、品質リスクを低減します。.