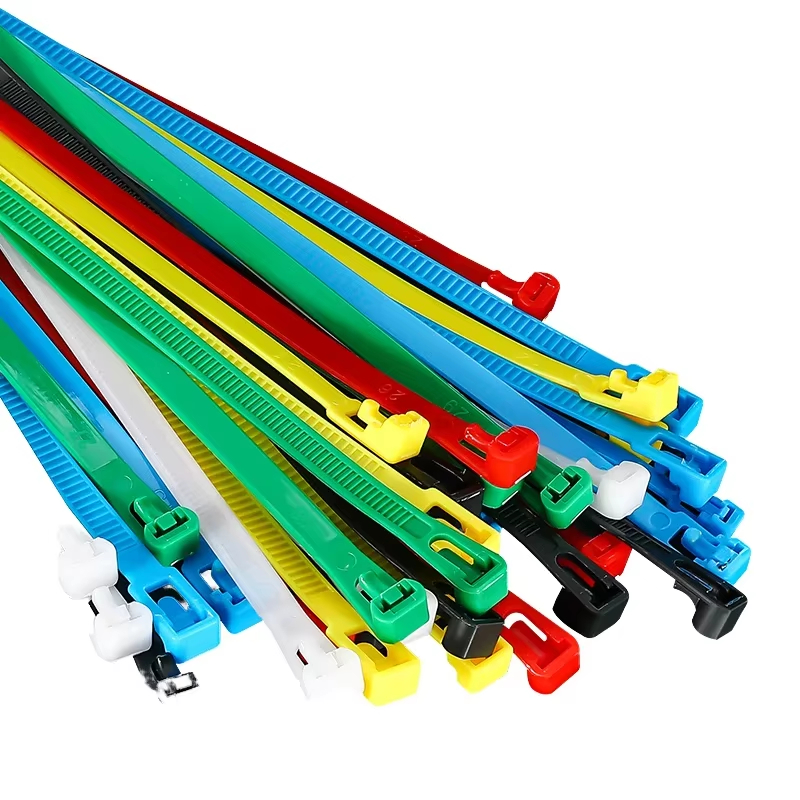
SAE PA66 usually refers to nylon 66 materials selected for automotive and industrial applications that need dependable heat resistance, stiffness, and long-term durability.
SAE PA66 Is a Specification Context, Not One Universal Resin Grade
PA66 formulations vary by reinforcement, heat stabilization, impact modification, flame performance, color and conditioning state. Confirm the applicable SAE or customer specification together with the complete commercial grade, test methods and approval documents.
Start with the PA66 properties and grades guide. For reinforced materials, use the PA66 GF30 vs GF50 comparison and verify the exact standard or FR file in the PA66 datasheet library.
If you are choosing between reinforced automotive grades, it also helps to compare PA66 GF30 performance and our nylon 6 vs nylon 66 comparison before locking in stiffness, heat, and moisture targets.
SAE PA66: Nylon 66 Properties, Grades and Applications
エンジニアが過酷な自動車や産業環境向けの材料を指定する際、「SAE PA66」という名称は、単なるプラスチック樹脂以上の意味を持ちます。これは、自動車技術者協会(SAE)が定めた厳格な基準に基づいて評価・認定された材料であり、現代の輸送機器や機械が求める厳しい性能要件を確実に満たしていることを示しています。 信頼性が高く高性能な熱可塑性プラスチックのソリューションを必要とする調達担当者、設計エンジニア、品質管理者にとって、SAE PA66がどのようなメリットをもたらすかを理解することは不可欠です。.
当社のエンジニアリングプラスチックの供給について
As an ISO 9001 certified engineering plastics manufacturer and exporter based in China, we specialize in providing high-quality nylon (PA6, PA66, PA12), polyacetal (POM), thermoplastic polyurethane (TPU), polypropylene (PP), and specialty engineering compounds to engineering and production teams worldwide. Our products include glass fiber reinforced, carbon fiber filled, flame retardant, and custom-modified grades tailored to your application requirements. With in-house testing laboratories and a dedicated R&D team, we ensure consistent quality across every batch. Whether you need standard grades or custom formulations, we deliver reliable material solutions for automotive, electronics, industrial, and consumer goods applications.
SAE PA66とは何か、またSAE規格とは何を意味するのか?
PA66、すなわちポリアミド66(ナイロン66とも呼ばれる)は、ヘキサメチレンジアミンとアジピン酸の重縮合によって製造される半結晶性のエンジニアリング熱可塑性樹脂である。 「66」という名称は、2つのモノマー構成要素のそれぞれに6つの炭素原子が含まれていることに由来します。この対称的な分子構造により、PA66は近縁のPA6に比べて融点(約260℃)が高く、結晶性も高いため、優れた機械的強度、耐熱性、および寸法安定性を備えています。.
「SAE」という接頭語は、その材料が米国自動車技術者協会(Society of Automotive Engineers)が公表した規格に準拠していることを示しています。SAEは、自動車製造に使用される熱可塑性プラスチックの最低性能基準を定義した、包括的な材料仕様ライブラリを管理しています。これらの仕様には、引張強度、曲げ弾性率、耐衝撃性、熱変形温度、難燃性評価、および耐薬品性が含まれます。 材料に「SAE PA66」という表示がある場合、その材料はこれらの基本要件を満たすか、あるいはそれを上回ることが試験および検証されており、OEMやティア1サプライヤーは、安全上および性能上極めて重要な用途への適合性について確信を持てるようになります。.
例えば、SAE J1684では、自動車用途に使用されるポリアミド材料の分類体系が規定されています。 この体系では、PA66のグレードは、補強材の種類、充填剤の含有量、および特定の物性目標によって分類されます。この標準化された枠組みにより、異なる組織や地域に所属するエンジニア間でも材料要件を明確に伝達できるようになり、仕様誤りのリスクを低減するとともに、グローバルなサプライチェーン全体で一貫した品質を確保することが可能になります。.

PA66 GF30の主な特性
SAE PA66の中で最も広く採用されているグレードの一つに、PA66 GF30があります。これは30%ガラス繊維で強化されたコンパウンドであり、機械的性能、熱安定性、および加工性のバランスに優れています。 重量比で30%短繊維ガラスを添加することで、ベースとなるPA66樹脂は、最も過酷な用途に適した高剛性・高耐熱性の材料へと変貌を遂げます。.
機械的性能
PA66 GF30は、引張強度が約180~200 MPa、曲げ弾性率が8,500~10,000 MPaの範囲を達成しています。 これらの値は、充填剤を含まないPA66と比較して剛性が約3倍に向上したことを示しており、この材料は変形することなく、大きな静的および動的荷重に耐えることができます。また、ガラス繊維によりクリープ抵抗も向上するため、部品は長期間にわたる持続的な応力下でも寸法安定性を維持することができます。.
熱抵抗
エンジニアがPA6ではなくPA66を選ぶ主な理由の一つは、その優れた熱性能にあります。PA66 GF30は、1.8 MPaの条件下で約250℃の熱変形温度(HDT)を示しており、これはこの材料の融点に極めて近い値です。 これにより、PA66 GF30製の部品は、温度が日常的に150℃を超えるボンネット内環境においても、確実に機能することが可能となります。空気中での連続使用温度は、長期使用において通常120~140℃と評価されており、短期間であればこの範囲を大幅に上回る温度にも耐えることができます。.
耐薬品性および耐摩耗性
PA66 GF30は、炭化水素、油、燃料、および多くの有機溶剤に対して優れた耐性を備えており、燃料システム部品やエンジンルーム用途に最適です。また、ガラス繊維による補強により耐摩耗性が向上し、ギア、ブッシュ、摺動機構など、摩擦が生じやすい用途における材料の摩耗を低減します。.
寸法安定性
ナイロンにおいては、吸収された水分が可塑剤として作用し、剛性や強度が低下するため、従来から吸湿性が懸念されてきました。 PA66 GF30に含まれる30%のガラス繊維は、この影響を大幅に軽減します。充填剤を含まないPA66は、相対湿度50%の環境下で平衡状態に達すると最大2.5%の水分を吸収する可能性がありますが、 GF30グレードでは、ガラス繊維の非吸湿性により、相対的に少ない水分しか吸収せず、水分吸収に伴う寸法変化も約40~50%低減されます。.

自動車用途:エンジンルーム内部品、構造部品、および機械部品
SAE PA66、特にガラス繊維強化グレードは、自動車業界において主力材料となっています。その耐熱性、機械的強度、および自動車用流体との化学的適合性を兼ね備えていることから、ボンネット内や構造部品など、幅広い用途で最適な材料として選ばれています。.
エンジンルーム内の部品
エンジンルームは、自動車の中でも最も過酷な環境の一つです。温度は150℃以上に達することもあり、部品はエンジンオイル、トランスミッションフルード、クーラント、燃料、そして道路用融雪剤にさらされます。 SAE PA66 GF30は、インテークマニホールド、エンジンカバー、スロットルボディハウジング、ラジエーターエンドタンク、チャージエアクーラーの部品などに広く採用されています。高温下でも機械的特性を維持しつつ、自動車用流体による化学的腐食に耐えるその特性により、これらの用途において不可欠な素材となっています。.
構造部材
構造用途において、SAE PA66は、安全性や性能を損なうことなく、車両の軽量化に貢献します。 ガラス繊維強化PA66は、シート構造、ドアモジュール、ペダルボックス、フロントエンドキャリアなどに使用されています。PA66 GF30の高い剛性対重量比により、設計者は金属部品を、同等の耐荷重能力を持ちながら重量が大幅に軽いプラスチック製部品に置き換えることが可能となり、燃費の向上と排出ガスの削減に寄与しています。.
機械的および機能的構成要素
車両全体にわたり、ギア、アクチュエータ、コネクタ、センサー、ケーブル管理システムには、その耐摩耗性、低い摩擦係数、および電気絶縁特性から、SAE PA66が採用されています。トランスミッション部品、シフト機構、パーキングブレーキレバーなどでは、さらなる剛性が求められる場合、PA66 GF30またはGF35グレードが頻繁に使用されます。.

SAE規格用途におけるPA66とPA6の比較
PA6とPA66は、自動車工学において最も一般的に使用される2つのポリアミド材料であり、多くの特性を共有しているものの、両者の違いは材料選定の判断に影響を与えるほど顕著です。.
PA66はPA6(融点220℃)に比べて融点が高く(260℃)、これにより高温環境下での性能が向上します。 PA66 GF30の熱変形温度(HDT)は、PA6 GF30よりも約10~15℃高く、1℃の温度余裕が重要なボンネット内用途において、これは大きな差となります。.
機械的特性に関しては、同等のガラス繊維含有量の場合、PA66は一般的にPA6よりもわずかに高い引張強度と曲げ弾性率を示します。また、PA66はPA6よりも吸湿速度が遅いため、寸法安定性に優れ、湿度の高い環境下でも特性の維持がより予測しやすくなります。.
PA6には、特定の分野において確かに利点があります。加工温度が低いため、エネルギー消費量やサイクルタイムを削減できます。また、PA6は一般的に低温下での耐衝撃性に優れており、コスト面でも若干の優位性がある場合があります。 しかし、熱性能や荷重下での寸法安定性が極めて重要なSAE規格の自動車用途においては、PA66が依然として大多数の仕様において優先的に選ばれています。.
PA66の射出成形における加工条件
SAE PA66の射出成形を成功させるには、最適な機械的特性と寸法精度を実現するために、加工パラメータに細心の注意を払う必要があります。.
乾燥
PA66は吸湿性があるため、加工前に十分に乾燥させる必要があります。推奨される乾燥条件は、除湿式ホッパードライヤーを用いて80~100℃で4~6時間乾燥させ、含水率を0.2%未満にすることです。 乾燥していない、あるいは十分に乾燥されていない材料を加工すると、表面の広がり、加水分解による分子量の低下、および機械的特性の低下を招きます。.
溶融温度
PA66の推奨溶融温度範囲は275~295℃です。 ガラス繊維強化グレードの場合、この範囲の上限に近い温度(285~295℃)に設定することで、繊維への十分な濡れ性と分散性を確保しやすくなります。ただし、300℃を超える温度はポリマーの熱劣化を引き起こす可能性があるため、避ける必要があります。.
金型温度
PA66 GF30の場合、金型温度は80~100℃が推奨されます。金型温度を高くすると結晶化が促進され、その結果、機械的特性が向上し、表面仕上げが良くなり、反りが減少します。最高の寸法安定性が求められる用途では、最大120℃までの金型温度を使用することができます。.
射出速度と圧力
ガラス繊維強化PA66では、早期の凍結を防ぐとともに金型キャビティを完全に充填するために、中速から高速の射出速度が適しています。保持圧力は、ゲートが凍結するまで十分に維持する必要があります。これは通常、肉厚やゲートの設計に応じて3~8秒程度です。5~15 barの背圧をかけることで、溶融物の均一性と繊維の分散を確実に保つことができます。.

品質認証および試験基準
When specifying SAE PA66 for automotive and industrial applications, certifications and testing standards serve as essential guarantees of material quality and consistency. Key certifications to look for include:
RoHS準拠とは、その材料に、鉛、水銀、カドミウム、あるいは特定のフタル酸エステル類などの規制対象有害物質が、許容限度を超えて含まれていないことを確認するものです。これは、欧州連合(EU)およびその他多くの管轄区域で販売される自動車・電子機器用途の材料において、必須の要件となっています。.
SGSの試験報告書は、材料特性に関する第三者による検証を提供し、製品が記載された仕様を満たしていることを独立した立場で確認するものです。信頼できるサプライヤーであれば、取り扱い製品ラインナップの各グレードについて、SGSの試験報告書を提示できるはずです。.
材料試験は通常、ASTMまたはISO規格に準拠して行われます。これには、引張特性に関するASTM D638、曲げ特性に関するASTM D790、耐衝撃性に関するASTM D256、および線熱膨張係数に関するASTM D696などが含まれます。 自動車用途の場合、長期熱老化試験、耐薬品性試験、および可燃性評価など、SAE規格に基づく追加試験が必要となる場合があります。.
調達要件にSAE PA66を指定する方法
SAE PA66を効果的に調達するには、材料要件を明確かつ正確に仕様書に明記する必要があります。適切に作成された仕様書は、規格外材料が納入されるリスクを最小限に抑え、用途に最適なグレードの材料が確実に納入されるようにします。.
まず、ガラス繊維の含有量を定義することから始めます。SAE PA66には、5%から45%までのガラス繊維強化グレードが用意されています。 補強率が低いもの(5~15%)は、良好な耐衝撃性を保ちつつある程度の剛性向上が求められる用途に適しています。一方、補強率が高いもの(30~45%)は、過酷な構造用途やエンジンルーム内の用途において、最高の剛性と耐熱性を発揮します。.
該当するSAE規格および等級分類を明記してください。これにより、すべての潜在的なサプライヤーが、当該材料に適用される最低限の性能要件および試験方法を確実に理解できるようになります。.
SAEの基本仕様を超える追加の性能要件を定義してください。これには、特定の難燃性等級(UL94 V-0やV-2など)、色に関する要件、紫外線安定性、加水分解耐性、あるいは特定の耐薬品性プロファイルなどが含まれる場合があります。.
量産発注を行う前に、検証用の材料データシート(MDS)および材料サンプルをご請求ください。JULIERブランドのSAE PA66ペレットは、ガラス繊維含有量5-45%の製品をご用意しており、ISO 9001、RoHS、SGSの認証を取得しています。また、試験および適格性評価用の無料サンプルもご用意しております。.

SAE PA66 Key Properties and Performance Data
| プロパティ | SAE PA66 Unfilled | SAE PA66 GF30 | SAE PA66 GF50 | テスト基準 |
|---|---|---|---|---|
| 密度 | 1.13 – 1.15 g/cm³ | 1.36 – 1.38 g/cm³ | 1.55 – 1.58 g/cm³ | ISO 1183 / ASTM D792 |
| 引張強度(乾燥時) | 75 – 85 MPa | 180 – 200 MPa | 220 – 240 MPa | ISO 527 / ASTM D638 |
| 曲げ弾性率 | 2,800 – 3,200 MPa | 8,500 – 10,000 MPa | 14,000 – 17,000 MPa | ISO 178 / ASTM D790 |
| 破断伸度 | 20 – 50% | 3 – 4% | 1.5 – 2.5% | ISO 527 |
| シャルピーノッチ衝撃試験(23°C) | 5 – 8 kJ/m² | 10 – 14 kJ/m² | 14 – 17 kJ/m² | ISO 179-1eA |
| HDT/A (1.8 MPa) | 65 – 85°C | 245 – 255°C | 252 – 260°C | ISO 75 / ASTM D648 |
| 融点(DSC) | 255 – 265°C | 255 – 265°C | 255 – 265°C | ISO 3146 |
| 連続使用温度 | 90 – 110°C | 120 – 140°C | 130 – 150°C | UL 746B (RTI) |
| 吸水率(24時間、23°C) | 1.2 – 1.5% | 0.9 – 1.2% | 0.7 – 0.9% | ISO 62 |
| 金型収縮率(フロー) | 1.2 – 1.8% | 0.3 – 0.55% | 0.15 – 0.30% | ISO 294-4 |
| SAE Application Examples | Clips, covers, non-structural | Radiator tanks, brackets, connectors | Metal replacement, structural load-bearing | — |
SAE PA66 Injection Molding Quick Reference
- 予備乾燥: 80°C for 4–6 hours to moisture <0.10%. Desiccant dryer required.
- 溶融温度: 275–300°C for unfilled; 285–305°C for GF grades.
- 金型温度: 80–110°C. Higher mold temperature improves crystallinity and surface finish.
- Injection pressure: 80–140 MPa depending on part geometry and gate size.
- 圧力を維持: 50–80% of injection pressure. Adequate hold time essential for GF grades to compensate for anisotropic shrinkage.
- Tooling note: GF grades are abrasive — use hardened steel (H13, S136) for production molds over 50,000 shots.
よくあるご質問
How do you know whether SAE PA66: Nylon 66 Properties, Grades and Applications fits a part?
SAE PA66: Nylon 66 Properties, Grades and Applications fits a part when its load capacity, temperature range, moisture exposure, wear behavior, and processing method match the real service conditions.
What properties should be checked for SAE PA66: Nylon 66 Properties, Grades and Applications?
強度、剛性、耐衝撃性、耐熱性、吸湿性、寸法安定性、摩擦、摩耗、および化学的適合性を確認する。.
What is the biggest selection risk for SAE PA66: Nylon 66 Properties, Grades and Applications?
最大のリスクは、実際の使用環境、加工方法、部品の形状、および長期使用を考慮せずに、データシートの数値だけで選定してしまうことです。.
When should SAE PA66: Nylon 66 Properties, Grades and Applications be tested before production?
部品が荷重、熱、化学物質、湿気、厳しい公差、規制要件、あるいは新たな動作環境にさらされる場合は、試験を行うことをお勧めします。.
Request an SAE PA66 Grade and Document Review
Send the drawing, applicable material specification, operating temperature, fluids, load, reinforcement, color, quantity and required approval records. The response should identify the proposed grade and the matching datasheet rather than relying on a generic PA66 value.