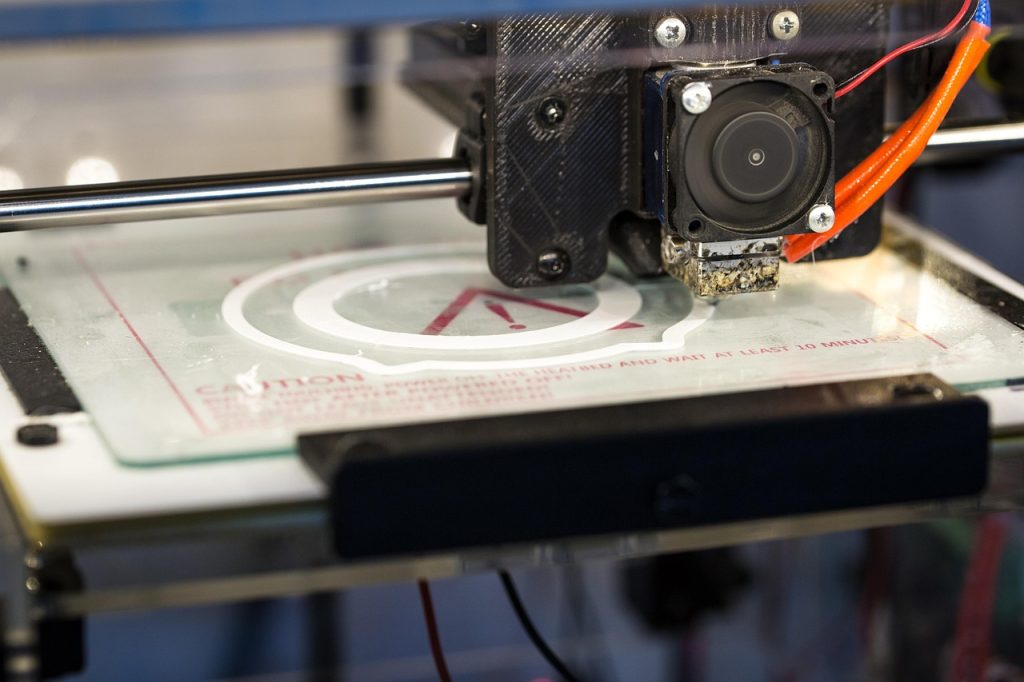

FlashForge Adventurer 5M Pro は PA6-CF を使用できますか? これは、プリンターの性能をハイパフォーマンスなエンジニアリング材料の領域まで引き上げたいと考える愛好家の間でよく聞かれる質問です。PA6-CF(炭素繊維強化ナイロン6)は、その卓越した剛性、耐熱性、および強度で知られる、扱いが難しいフィラメントです。簡単に言えば、 はい、FlashForge Adventurer 5M Pro では PA6-CF のプリントに成功できますが、そのためには適切なアップグレード、設定、そしてこの素材の要件を正しく理解している必要があります。. このガイドでは、ハードウェアの要件から印刷設定、乾燥手順、後処理のヒントに至るまで、知っておくべきすべての情報を網羅しています。 ナイロン・プラスチック , 当社はPA6-CFなどの先端材料を専門としており、メーカーやメイカーの皆様に専門的なアドバイスを提供しています。.
エンジニアリングおよび調達チーム向け
1つの部品を印刷するのか、それとも繰り返し生産を計画しているのか?
「Adventurer 5M Pro」は、PA6-CFを用いた実用的な開発ツールとなり得ます。生産数量、検査、あるいは納品の一貫性が重要となる場合は、デスクトッププリンティングと、産業用積層造形、CNC加工、成形技術を比較検討してみてください。.
- プロトタイプや治具には、以下の設定を使用してください
- 再ビルドを行う前に、水分含有量、向き、および許容誤差を確認してください
- 数量や検査の負担が増加した場合は、別の工程を見直す
PA6-CFが扱いが難しい材料である理由は何か?
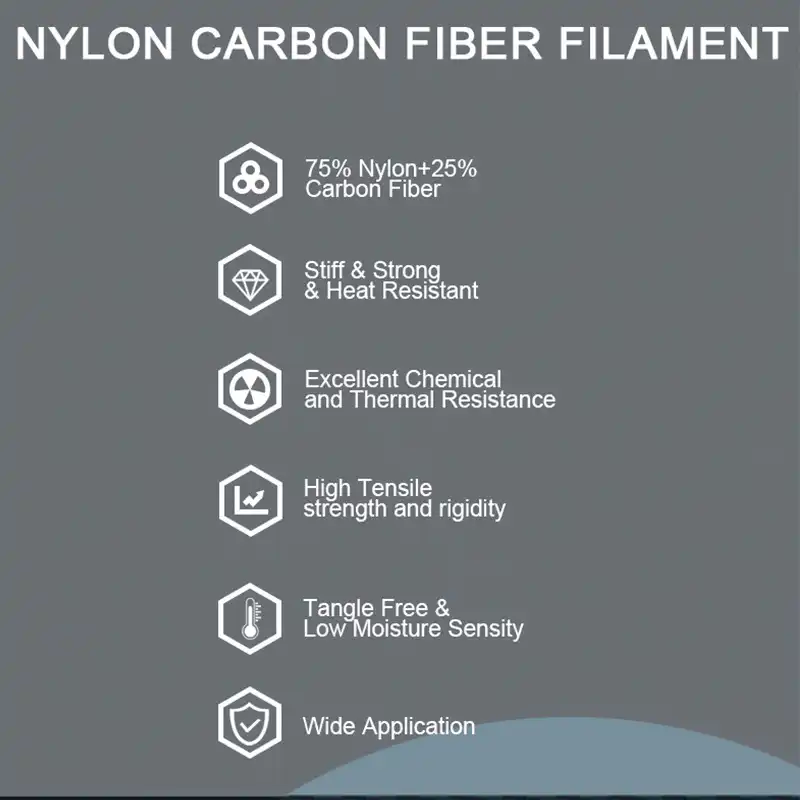
PA6-CFは、炭素繊維強化ナイロン複合材料であり、優れた機械的特性を備えているため、構造用ブラケット、自動車部品、治具、固定具などの機能部品に最適です。ただし、これらの特性には特定の要件が伴います:
- 高い印刷温度: ノズル温度が以下の範囲内である必要があります 260~290°C, 、標準的なPLAやPETGの範囲をはるかに超えています。.
- ヒートベッドの要件: ベッドの温度は 80~100°C 密着性を確保し、反りを防ぐため。.
- 密閉型ビルドチャンバー: PA6-CFは、安定した、気流のない環境下でなければ、反りが生じやすくなります。.
- 硬化ノズル: 炭素繊維には研磨性があり、a 焼入れ鋼製ノズル(0.4mm または 0.6mm) ノズルの摩耗を防ぐためには、これが必須です。.
- 強力乾燥: PA6-CFは極めて吸湿性が高く、 使用前に必ず乾燥させてください (例:80°Cで8~12時間)し、ドライボックスまたは密閉容器から取り出して印刷する。.
- 層間密着性の感度: 大型のプリントでは、層間強度を最大限に高めるために、向きやサポートの配置を慎重に検討する必要があります。.
FlashForge Adventurer 5M Proは、これらの要件を満たすことができるでしょうか?
PA6-CFの要件と、プリンターの仕様を照らし合わせて評価してみましょう。.
| 要件 | PA6-CFの要件 | FlashForge Adventurer 5M Pro の機能 | 結論 |
|---|---|---|---|
| ノズル温度 | 260~290°C | 最大320°C (純正ホットエンド) |  互換性あり |
| ベッド温度 | 80~100°C | 最大110°C | 互換性あり |
| 密閉型ビルドチャンバー | 反りを防ぐために強くお勧めします | 完全密閉型 アクティブ空気ろ過機能付き | 互換性あり |
| 硬化ノズル | 必須(0.4mmまたは0.6mmの焼入れ鋼) | 標準ノズルは真鍮と鋼の混合材です – アップグレードが必要です |  アップグレードが必要です |
| ビルド面 | 滑らかなPEI、テクスチャ加工PEI、またはCool Plate SuperTack | 標準のテクスチャ付きPEIシートはうまく機能します スティックのりを用いて | 互換性あり |
| 乾燥・湿度管理 | 使用前に乾燥させてください。相対湿度20%以下の環境で印刷してください。 | 内蔵のフィラメント乾燥機は搭載されていません – 外部乾燥機が必要 | 外部設定が必要 |
| 印刷速度 | 推奨値:100 mm/s以下 | 速度制御に対応しています スライサーで | 互換性あり |
結論: ~で 硬化鋼ノズルのアップグレード そして、 外部フィラメント式乾燥機, 、FlashForge Adventurer 5M Proは、高品質なPA6-CFプリントを十分に作成することができます。.

必要なハードウェアのアップグレード
PA6-CFを安全かつ確実にプリントするには、以下のアップグレードをご検討ください:
- 焼入れ鋼製ノズル(0.4mm または 0.6mm) – 標準のノズルは、研磨性の高い炭素繊維を加工するとすぐに摩耗してしまいます。焼入れ鋼製のノズルは必須です。. 0.6mmが推奨されます 目詰まりのリスクを低減し、流量の安定性を維持するため。.
- フィラメント乾燥機 – PA6-CFは水分を急速に吸収します。印刷中は、70~80°Cに設定した加熱式ドライボックス(例:Sunlu S4、Eibos、または自作のドライボックス)から直接印刷してください。安定した状態を保つため、チャンバーの扉は閉めたままにしてください。.
- ビルドプレートの密着性 – 使用方法 スティックのり テクスチャ加工されたPEIシートの上。これにより密着性が向上し、部品が強く接着しすぎるのを防ぐための離型層の役割を果たします。.
- フレキシブルビルドプレート(オプション) – 「Adventurer 5M Pro」の標準プレートでも問題なく使用できますが、柔軟性のある磁気プレートを使用すると、大きくて硬いPA6-CF製の部品の取り外しがより簡単になります。.
Adventurer 5M Pro における PA6-CF の推奨印刷設定
これらの設定はあくまで目安です。お使いのモデルや環境に合わせて調整してください。.
| パラメータ | 推奨値 |
|---|---|
| ノズル温度 | 270~280°C(最初の層は275~285°C) |
| ベッド温度 | 90~100°C(最初の層は100°C) |
| 印刷速度 | 40~60 mm/s(最初の層は20~30 mm/s) |
| 層の高さ | 0.16~0.24 mm(0.2 mmがちょうど良いバランスです) |
| 撤回 | 速度を下げてください。PA6-CFは通常のナイロンよりも糸引きが少ないです。 |
| 冷却ファン | 0–30%(反りを防ぐための最小限の冷却) |
| ビルド面 | テクスチャ加工されたPEIシート+スティックのり |
| 添付資料 | 印刷中は完全に閉じたままにしてください |
| チャンバー温度 | 40~50°Cを目安にしてください(ベッドによる自然加熱) |

ステップバイステップ:Adventurer 5M ProでPA6-CFを印刷する方法
- フィラメントを乾燥させる – PA6-CFのスプールをフィラメント乾燥機に入れ、 80°Cで8~12時間 印刷する前に。乾燥後、直ちに乾燥剤入りの密閉袋に入れて保管してください。.
- ノズルのアップグレード – 以下のものをインストールする 焼入れ鋼製 0.4mm または 0.6mm ノズル. インストール後にPIDオートチューニングを実行してください。.
- 接着剤を塗る – ビルドプレートをきれいに拭き、パーツをプリントする部分にスティックのりを薄く均一に塗ります。.
- フィラメントを装填する – ドライボックスを通して、プリンターのフィラメント切れセンサーにフィラメントを送り込んでください。素材を周囲の湿気に数分以上さらさないようにしてください。.
- Slicerの設定 – カスタムプロファイルを設定したスライサー(OrcaSlicer、FlashPrint、またはPrusaSlicer)を使用してください。ノズル温度を275°C、ベッド温度を95°C、速度を50 mm/sに設定し、冷却は最小限にしてください。.
- 印刷を開始 – 印刷を開始し、最初の層の状況を注意深く確認してください。プリンターを放置する前に、しっかりと密着していることを確認してください。.
- 後処理 – 作業が終わったら、部品を取り出す前にベッドが完全に冷めるのを待ってください。. 2時間以内に支えを取り外してください 印刷の際、長時間放置すると、湿気を吸収して剥がれにくくなる可能性があります。.
- シーリングを検討する(任意) – 部品に最大限の剛性が求められる場合は、防水コーティング(塗料、ワックス、エポキシ樹脂など)を施し、時間の経過とともに機械的強度が低下する原因となる吸湿を抑制してください。.
PA6-CFを採用する理由:性能上のメリット
PA6-CFは単なるフィラメントではありません。標準的なプラスチックに比べて明確な利点を持つ、高性能なエンジニアリング材料です。.
| プロパティ | PA6-CF(ドライ) | 典型的なPLA | 代表的なABS |
|---|---|---|---|
| 曲げ強度 | 151 MPa | 約60~80 MPa | 約60~70 MPa |
| 曲げ弾性率(剛性) | 5460 MPa | ~2000~3000 MPa | ~2000~2500 MPa |
| 熱変形温度(0.45 MPa) | 186°C | 約55~60°C | 約85~95°C |
| 衝撃強度 | 40.3 kJ/m² | 約5~10 kJ/m² | 約15~25 kJ/m² |
PA6-CFは、次のような用途において優れた性能を発揮します:
- 構造的剛性(ブラケット、マウント、フレーム)
- 耐熱性(エンジンルーム、筐体)
- 荷重下での寸法安定性(治具、固定具)
- 振動の減衰(機械部品)
高度なナイロン素材に関する詳細については、当社の 素材選択ハブ .
デスクトップ印刷の枠を超えて拡大する?
プロジェクトで繰り返し生産、検査報告書、あるいはより精密な表面仕上げが必要な場合は、CADファイルと数量をお送りください。産業用3Dプリント、CNC加工、成形加工の比較見積もりをご提示いたします。.
よくある課題とその克服方法
| 課題 | 解決策 |
|---|---|
| 反り | 密閉型のプリンターを使用し、チャンバーを予熱し、スティックスティックを塗布し、冷却ファンの使用は避けてください。. |
| 層間の密着不良 | ノズルの温度を上げ、印刷速度を下げ、フィラメントが十分に乾燥していることを確認してください。. |
| 目詰まり | を使用する。 0.6mmの焼入れ鋼製ノズル 背圧を低減するため。乾燥したフィラメントは、湿気による目詰まりを防ぎます。. |
| ノズルの摩耗 | 純正のノズルを硬化鋼製のものと交換してください。研磨性フィラメントを数スプール使用するごとに点検を行ってください。. |
| ストリング | PA6-CFは乾燥させると糸引きが少なくなります。もし糸引きが見られる場合は、リトラクションの設定を調整するか、温度を下げてください。. |
FlashForge Adventurer 5M Pro PA6-CF よくある質問
Adventurer 5M Proは、標準のノズルでPA6-CFをプリントできますか?
プリンターは必要な温度に達することができますが、カーボンファイバーは研磨性が高いため、硬化鋼製または同等の耐摩耗性を持つノズルの使用をお勧めします。.
PA6-CFは、印刷のたびに乾燥させる必要がありますか?
十分に乾燥させ、密閉された供給経路に保管する必要があります。湿気があると、気泡の発生、層の脆弱化、表面の粗さ、寸法の不安定さなどの原因となります。.
PA6-CFには、0.4 mmのノズルと0.6 mmのノズルのどちらが適していますか?
どちらも使用可能ですが、0.6 mmの方が通常、目詰まりのリスクが低くなり、カーボンファイバーナイロンの繰り返し印刷においては、より信頼性が高い場合が多いです。.
プロジェクトは、いつデスクトップ印刷から外部サービスへの移行を検討すべきでしょうか?
社内で少数の試作品を作るよりも、生産量、再現性、検査、リードタイム、あるいは表面処理の要件がより重要になる場合は、生産サービスの利用を検討してください。.
PA6-CF製のプリント部品は、成形ナイロン製のものに置き換えることはできますか?
場合によります。その答えは、数量、形状、金型製作費、そして成形された繊維の配向が実際の荷重経路に耐えられるかどうかによって異なります。.
結論:はい、Adventurer 5M Pro では PA6-CF の印刷が可能です。
FlashForge Adventurer 5M Proでは、PA6-CFを使用できますか? 適切なアップグレード(主に硬化鋼製のノズルとフィラメント乾燥機)を施せば、このプリンターは、炭素繊維強化ナイロンを用いて、強度が高く、耐熱性に優れ、寸法安定性に優れたパーツを十分に製造することができます。 このプリンターは、高温対応能力、密閉式チャンバー、加熱ベッドを備えており、エンジニアリンググレードの材料への移行を検討しているユーザーにとって、中級機として最適な選択肢となります。.
機能性プロトタイプ、生産用治具、あるいは特注の自動車部品の製造のいずれにおいても、PA6-CFは、これまで産業用プリンターにしか実現できなかった性能への道を開きます。単一部品の印刷を超えて規模を拡大したいと考えている企業にとって、, ナイロン・プラスチック 以下を含む包括的な製造ソリューションを提供しています。 材料選択 , 射出成形 , そして CNC加工 お客様のデザインを量産へと導きます。.
プリンターの性能を限界まで引き出してみませんか? まずは、硬化処理済みのノズル、信頼性の高い乾燥機、そして適切に調整された成形プロファイルから始めましょう。材料や製造に関する専門的なアドバイスについては、, 今すぐお問い合わせください .
関連記事
量産規模のPA6-CF部品のレビューについて
CADファイル、必要数量、荷重、公差、仕上げ条件をお知らせください。単にデスクトッププリントの見積もりを出すのではなく、適切な製造方法を検討させていただきます。.