このバリ取りCNC加工ガイドでは、材料選定、設計検討、製造、および調達に関する実務上の考慮事項について解説します。.
以前、ある顧客から500個のアルミニウム製ハウジングのロット全体を拒否されたことがあります。寸法は完璧でした。表面仕上げも美しく、ねじ山もきれいでした。では、何が問題だったのでしょうか? それは、図面に明記されていなかったため誰も気づかなかった、指を通すためのスリットの鋭いエッジでした。.
それは、たった一つの単純な真実を教える、$12,000の教訓でした: バリ取りは二次加工ではなく、部品そのものの構成要素です。. 加工部品に、皮膚を傷つけたり、ワイヤーに引っかかったり、応力集中を引き起こしたり、組み立ての妨げになったりするようなエッジがある場合、その部品は完成したとは言えません。それだけのことです。.
しかし、ここからが興味深いところです。部品のバリ取りには十数通りの方法があり、そのコストは大きく異なります。また、間違った方法を選んでしまうと、完璧に加工された部品を台無しにしてしまう恐れがあります。ここでは、実際に効果的な方法とそうでない方法、そしてサプライヤーから本当に必要なものを確実に納品してもらうためのバリ取りの指定方法について、順を追って解説していきます。.
中核となる概念と基礎
まず、実際に何を指しているのかを明確にしておきましょう。「バリ取り」という言葉は、あたかも一つのことであるかのように安易に使われがちですが、実際にはそうではありません。.
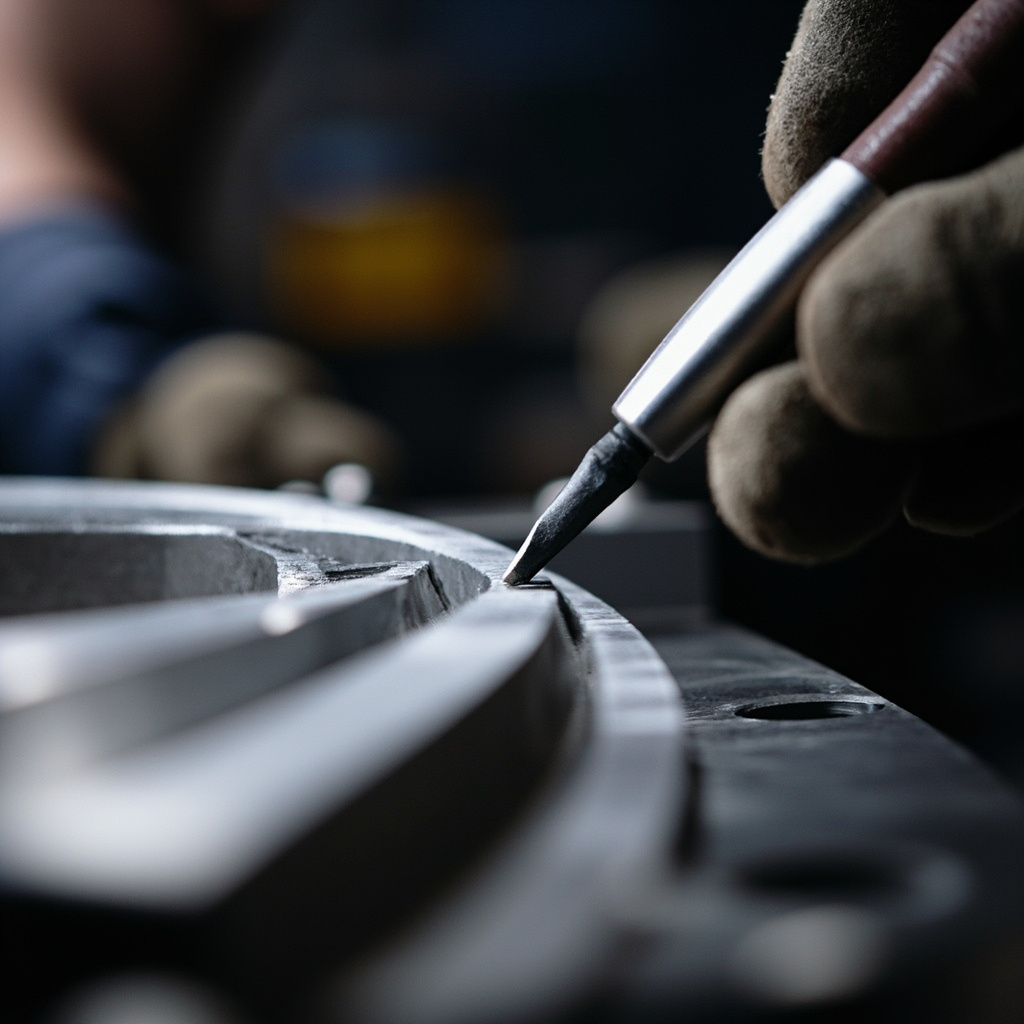
バリ バリとは、加工後にワークピースに残ってしまう不要な材料のことです。これは、切削工具が材料から抜け出すエッジ部分や、材料がきれいにせん断されずに塑性変形する箇所に形成されます。 バリは、ほとんど感じられないほど微細な毛細線の場合もあれば、指を切ってしまうほど太くギザギザした金属の帯の場合もあります。.
バーの形成には、主に4つの要因が関係しています:
- 材質: 延性のある材料(アルミニウム、銅、軟鋼)では、より大きく、取り除きにくいバリが発生します。一方、脆性のある材料(鋳鉄、一部の工具鋼)では、より小さく、壊れやすいバリが発生する傾向があります。.
- 工具の状態: 切れ味のよい工具は、バリを小さく仕上げます。一方、切れ味の鈍った工具は、材料を切削するのではなく押し出すだけになり、大きく丸みを帯びたバリが生じます。これは実際、機械加工者が制御できる最も重要な要素です。.
- 切削条件: 送り速度、主軸回転数、切削深さはすべてバリの大きさに影響を与えます。アルミニウムの場合、適切な送り速度で高速加工を行うと、一般的にバリは小さくなりますが、ステンレスの場合はその逆になることもあります。.
- 部品の形状: 鋭い角、薄い壁、および工具が突き抜ける出口面には、バリの発生が集中します。.
バリ取り これらのバリを取り除く工程のことです。. エッジの破損 これは関連してはいるものの、別の概念です。つまり、通常は安全性、組み立て、あるいは応力緩和を目的として、エッジに意図的に小さな面取りや丸みを施すことです。エッジを丸めずにバリ取りを行うことも可能ですが(バリを取り除きつつ、鋭い90°の角を残す)、実際にはこれら2つの工程が同時に行われることがよくあります。.
この違いを理解することは重要です。なぜなら、図面の注記によって、サプライヤーが実際にどのような作業を行うかが決まるからです。「すべてのエッジのバリ取り」と「すべてのエッジを0.2~0.5mmの角度で面取り」は、それぞれ異なる指示であり、その結果、異なる部品が出来上がります。.
主要なプロセスと技術
「最良」のバリ取り方法は一つだけというわけではありません。適切な選択は、使用する材料、部品の形状、生産量、そしてその部品が実際にどのような役割を果たすかによって異なります。その概要は以下の通りです:
| 方法 | 仕組み | 最適 | 制限事項 | 1個あたりの概算コスト/影響度 |
|---|---|---|---|---|
| 手作業によるバリ取り | 手工具 — ヤスリ、スクレーパー、バリ取りナイフ、研磨パッド。作業者は手触りと目視でバリを取り除きます。. | 試作品、少量生産、複雑な形状、加工が困難なエッジを持つ部品 | 一貫性に欠け、手間がかかり、作業者によるばらつきが大きく、大量処理では処理速度が遅い | $ — 部品点数によっては低コストだが、大量生産時には1個あたりのコストが高くなる |
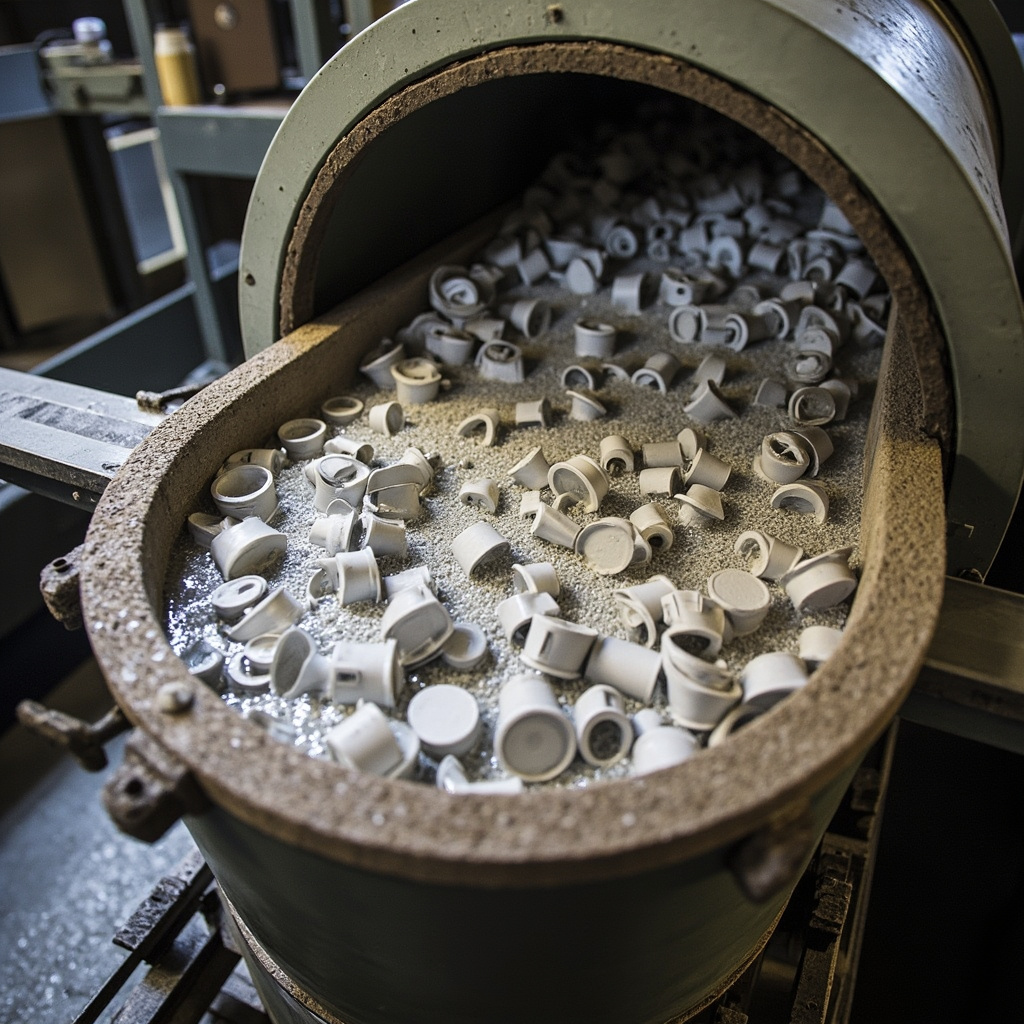
| 振動タンブリング | 部品は、研磨材が入った振動ボウルに入れられます。部品が転がるにつれて、研磨材がエッジを研磨します。. | 中小サイズの部品、中程度の生産量、高精度を必要としないエッジ | 残しておきたい鋭い角を丸くしてしまうことがあるほか、穴にメディアが詰まることがあり、繊細な造形には適していません | $ — 大量生産時の部品単価が非常に安い |
| 熱的バリ取り(TEM) | 部品は、可燃性ガス混合気が充填された密閉チャンバー内に配置されます。点火によりミリ秒単位の熱パルスが発生し、バリを焼き落とします。. | 内部通路、交差穴、ブラインドフィーチャー | 設備コストが高く、表面の酸化が生じる可能性があり、バリの厚さが0.3mm未満に制限される | $$$ — セットアップコストが高く、部品あたりのコストは中程度 |
| 電気化学的バリ取り(ECD) | 電解溶解により、バリの材料を選択的に除去します。電極は、部品に触れることなく、バリのある部分のみを処理します。. | 精密なエッジ、内部交点、硬化材 | 専用の治具と電解液の管理が必要であり、導電性材料でのみ使用可能です | $$$ — 金型コストは高いが、1個あたりのコストは低い |
| ブラシによるバリ取り | 回転する研磨ブラシが部品のエッジをなぞります。CNCで自動化することも、別工程として行うことも可能です。. | 平坦な面、直線的なエッジ、量産部品における均一なバリ取り | 奥行きのある場所への到達範囲が限られており、ブラシの摩耗により時間の経過とともに仕上がりの均一性に影響が出る | $ — 低コスト、中程度の速度 |
| 研磨流加工(AFM) | 粘性のある研磨材が、加圧されて内部の通路を通過することで、バリを削り取り、表面を滑らかにします。 | 内部通路、燃料系部品、油圧マニホールド | 高価で、時間がかかり、独自のメディア開発が必要であり、社内向け機能に限定される | $$$$ — コストが最も高く、特殊な用途向け |
| 高圧水ジェット | 500~6000バールの高圧水がバリを吹き飛ばし、特に小さくて壊れやすいバリの除去に効果的です。 | 繊細な部品、電子機器の筐体、細かい形状が多い部品 | 大きなバリを取り除くことができない、乾燥工程が必要、設備投資コストがかかる | $$ — 中程度 |
実際には、ほとんどのCNC加工工場では複数の方法を組み合わせています。 量産されるアルミニウム製ブラケットの場合、その工程は次のような流れになることがあります:機械加工 → 振動タンブル仕上げ(エッジの全体的な丸み付け) → 手作業による仕上げ(重要な面) → 洗浄 → 検査。振動タンブル仕上げの工程が、1個あたりわずか数セントのコストで作業の90%を担い、手作業の工程が重要な残りの10%を処理します。
産業用途
業界によって、バリ取りの要件は大きく異なります。産業用機械内部のブラケットであれば許容される基準でも、医療機器の用途ではその部品は即座に不合格となるでしょう。
| 産業 | 用途 | 素材 | 主要要件 | nylonplastic.com のメリット |
|---|---|---|---|---|
| 医療機器 | 手術用器具本体、埋め込み型デバイスのハウジング、内視鏡用部品 | 316Lステンレス、Ti-6Al-4V、PEEK | バリが全く残らず、表面粗さRaが0.4µm以下、媒体の混入がなく、パッシベーション処理が可能な表面 | 拡大鏡を用いた100%目視検査を伴う多段階バリ取り;クリーンルーム対応の仕上げ |
| 航空宇宙 | 油圧マニホールド、燃料系部品、構造用ブラケット | 7075アルミニウム、Ti-6Al-4V、15-5 PHステンレス | 流路にバリがなく、設計仕様に基づいたエッジブレイクが施され、完全なトレーサビリティが確保されています | 内部流路の研磨流体加工、CTQ特性におけるエッジブレイク検証の記録 |
| 自動車 | エンジンブラケット、センサーハウジング、トランスミッション部品 | 6061アルミニウム、4140鋼、鋳造アルミニウム | 大量生産においても一貫したエッジ品質を維持し、流体システムに混入する可能性のあるバリが発生しません | 自動化された振動検査と対象を絞った手作業による品質管理;大規模な量産対応プロセス |
| エレクトロニクス | ヒートシンクのフィン、RF筐体の縁、コネクタ本体 | 6061アルミニウム、銅、真鍮 | 電線を傷つける恐れのある鋭利なエッジがなく、接触面が清潔で、シール面のエッジ半径が最小限に抑えられている | 選択的なバリ取り — 取り扱い面では積極的に、機能面では控えめに |
| ロボット・オートメーション | エンドエフェクタの指、関節部品、センサーマウント | 7075アルミニウム、SUS304、ナイロン6/6 | 組立技術者にとって安全なエッジ処理が施されており、位置決め再現性に影響を与えるような、嵌合面上のバリがない | アプリケーションに応じたバリ取り — どのエッジが加工対象となり、どのエッジが組み立て対象となるかを把握しています |
| 産業機器 | ポンプのインペラ、バルブ本体、油圧ブロック | ダクタイル鋳鉄、17-4 PH、316ステンレス | 内部通路の清浄度が高く、圧力や振動によって剥がれ落ちる可能性のあるバリがないこと | 内部構造向けの熱処理・機械加工の複合プロセス;耐圧試験済みのクリーン品 |
医療および航空宇宙分野には、特に注意を払う必要があります。医療用途において、患者の体内に残ったバリが破断することは、致命的な故障につながります。航空宇宙の油圧システムでは、緩んだバリがミクロン単位の開口部を塞ぎ、システムの故障を引き起こす可能性があります。これらは単なる外観上の問題ではなく、バリ取りは安全性に直接影響を与える機能上の要件なのです。
材料の選定 — 実際に効果的なのは何か
使用する材料によって、バリ取りの方法が異なります。振動研磨で美しくバリ取りができる材料もあれば、その過程のあらゆる段階で手こずってしまう材料もあります。
バリ取りがしやすい素材:
- 6061-T6 アルミニウム: ほぼあらゆるバリ取り方法に良好な反応を示します。セラミックメディアを用いた振動タンブリングでは、優れた結果が得られます。素材が柔らかいため、手作業によるバリ取りは迅速に行えます。薄いバリには、熱バリ取りが効果的です。
- 真鍮(C360): 加工性が非常に良く、バリ取りも非常に容易です。その挙動はアルミニウムに似ています。
- POM(デルリン)およびほとんどのエンジニアリングプラスチック: バリは通常、小さく、簡単に除去できます。極低温によるバリ取り(部品を凍結させてプラスチックを脆くする方法)は、複雑な形状の場合に特に効果的です。
- 普通鋼(1018、1045): バリは標準的な方法で処理可能です。振動タンブリングは効果的ですが、サイクル時間はアルミニウムよりも長くなります。
特に注意が必要な材料:
- 304および316ステンレス: 加工中に加工硬化が生じ、これがバリの靭性にも影響を及ぼします。ステンレス製のバリは靭性が高いため、より強力なバリ取りが必要です。電気化学的バリ取りは、加工硬化の影響を受けないため、この点で優れています。
- チタン(Ti-6Al-4V): バリは硬く、鋭利な場合があります。熱処理によるバリ取りは効果的ですが、高温がアルファ層に影響を与える可能性があります。チタンは切削工具(バリ取り工具を含む)に対して研磨作用があるため、手作業によるバリ取りは時間がかかります。
- インコネルおよびニッケル合金: 悪夢のような領域だ。バリは硬く、頑丈で、機械的な除去には抵抗を示す。実用的な方法は電気化学的除去(ECD)や熱処理による方法であり、インコネルの手作業によるバリ取りは、忍耐力を試される作業となる。
材料とバリ取りの関係は、設計者が見落としがちな点です。部品にバリ取りが必要なエッジが数十箇所あるにもかかわらず、316ステンレスで事足りるにもかかわらずインコネルを指定してしまうと、バリ取りコストが3~5倍に跳ね上がってしまいます。材料の選定こそが、バリ取りの戦略なのです。
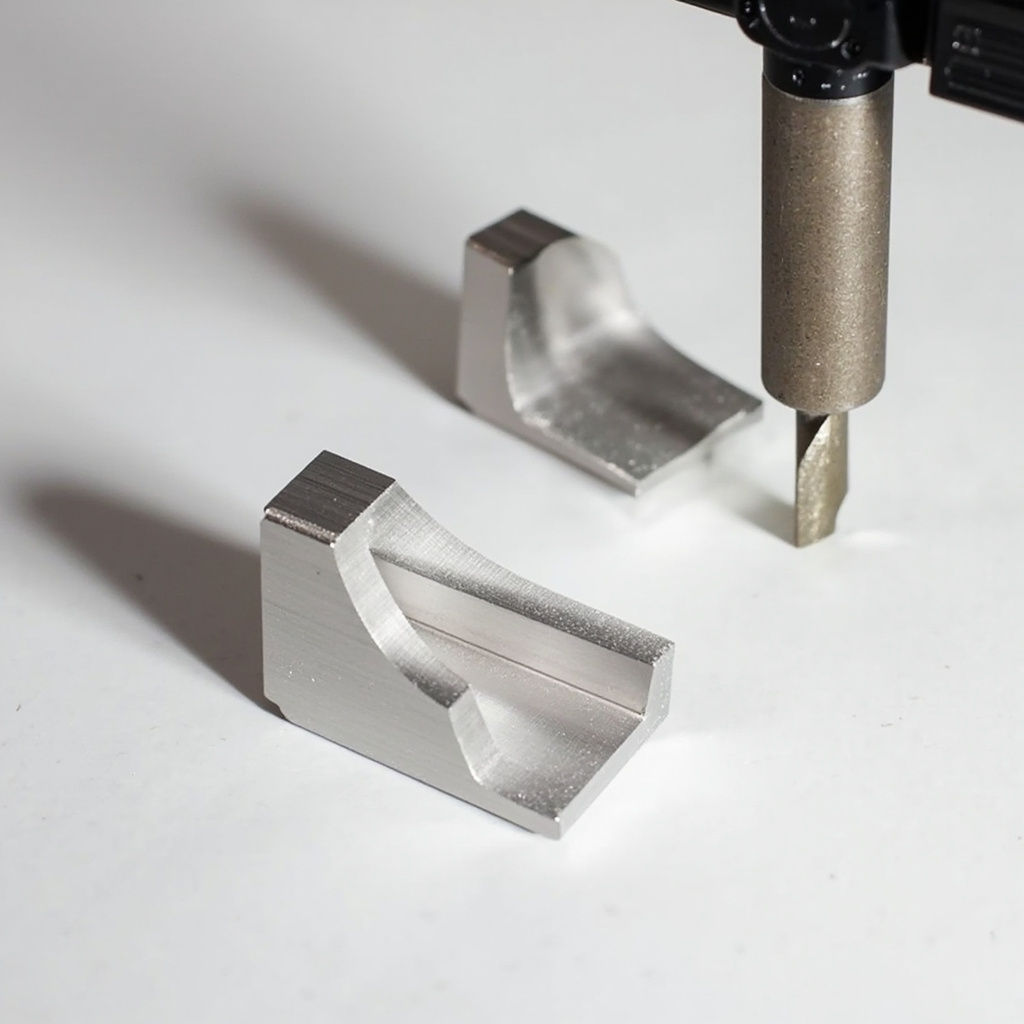
コストと性能のトレードオフ
バリ取りのコストは、1個あたり数分の1ペニーから、加工コストそのものを上回る場合までさまざまです。その経済的な内訳は以下の通りです:
手作業によるバリ取り: 少量生産(1~50個)の場合、セットアップコストがかからないため、手作業によるバリ取りが最も安価な選択肢となることがよくあります。しかし、この方法は大量生産には向いていません。 500個となると、熟練した作業員に反復作業をさせることになり、コストがかさむ上、仕上がりの均一性も損なわれます。手作業によるバリ取りの予算は、部品の複雑さに応じて1個あたり2~15ドルを見込んでください。
振動タンブリング: 量産におけるバリ取りの主力機です。機械本体(サイズにより5,000~50,000ドル)と適切な研磨材を購入すれば、1個あたりのコストは数セントにまで下がります。しかし――ここが大きな注意点なのですが――鋭く残しておきたいエッジまで丸めてしまう可能性があります。 振動式バリ取りは一括処理であり、削り落としたいエッジと残しておきたいエッジを区別することはできません。
熱式バリ取り(TEM): 固定費が高く(設備費だけで10万ドル以上)、変動費は極めて低い。機械的な手段では到達できない内部通路を持つ部品が数千個ある場合、これは理にかなっている。 ミリ秒単位の熱パルスにより、部品本体に影響を与えることなくバリを焼き切ることができます。バリは母材に比べて表面積対体積比がはるかに高いため、ここでは物理法則が味方してくれるのです。
電気化学的バリ取り(ECD): 部品ファミリーごとに高額な金型費用(特注の電極や治具で5,000~50,000ドル)がかかりますが、その後は1個あたり数セントのコストで済みます。この手法が最も効果を発揮するのは、隣接する表面に触れずに特定の部分のバリ取りを行う必要がある、大量生産の精密加工です。
隠れたコスト:過剰なバリ取り。 一部の工場では、研磨剤の作用が強すぎる媒体を使って部品をタンブル研磨し、精密なエッジを丸めてしまい、寸法公差を損なっているのを目にしてきました。また、作業員が嵌合面のエッジを削りすぎて、組み立て時に隙間が生じてしまうケースも見てきました。バリ取りにおける最もコストのかかるミスは、バリを残してしまうことではなく、残しておくべき材料を取り除いてしまうことです。
ほとんどのCNC加工部品において、コスト面で最適なアプローチはハイブリッド方式です。つまり、エッジの90%については一括処理(振動式またはブラシ式)を行い、重要な形状部分については手作業で重点的に加工します。これにより、ほぼあらゆる妥当な生産量において、コスト、スピード、品質のバランスが取れます。
品質基準とベストプラクティス
バリ取りに関連する不良品の原因として、何よりも多いのが曖昧な仕様です。「すべてのエッジのバリを取り除く」という指示は、それを読む機械加工担当者によって解釈が異なります。部品が初回から問題なく仕上がるよう、十分に具体的な指示を出す方法を以下に紹介します。
実際に役立つ図面の注釈の描き方:
- 「すべてのエッジのバリ取りを行う」ではなく“ → 「すべての外縁を0.2~0.4mm、45°に面取りする。内角については、目に見えるバリを取り除き、鋭い角を維持する。」“
- 「鋭い角がない」という表現の代わりに“ → 「すべての取り扱いエッジ:半径または面取りは最小0.3mmとする。嵌合面:エッジの切れ込みは最大0.1mmとする。」“
- 「すべてのスレッドをクリーンアップ」の代わりに“ → 「バリ取りを行った後、すべてのタップ穴を仕上げ加工してください。ねじ山の入口および出口にはバリがあってはなりません。」“
用途別の手法:
- 10倍以下の倍率での外観: ほとんどの市販部品に適用される規格です。浮いたバリ、丸まったエッジ、および表面の異物を除去します。
- 指先での確認: シンプルで効果的、そして驚くほど信頼性が高い。手袋をはめた指先にエッジが引っかかってしまうと、不合格となる。笑わないでほしい――これは多くの工房で実際に実施されている品質管理の手順なのだ。
- 綿棒検査: 高精度な流路用。綿棒を流路に通し、繊維が引っかかって剥がれる場合は、バリがあることを示します。航空宇宙分野の油圧部品で広く使用されています。
- ボアスコープ: 直接目視できない内部の構造やクロスドリル穴の場合。
- エッジ半径の測定: 機能上、切れ目の寸法が極めて重要なエッジについては、コンパレータまたは輪郭測定システムを使用する。
注意すべき一般的なバリ取りの不具合:
- 埋め込みメディア: 穴や窪みに詰まったセラミックやプラスチック製のタンブリングメディアの破片。流体システム部品にとっては悪夢のような存在だ。
- 丸みを帯びたバリ: バリを取り除く代わりに、作業員はそれを折り曲げて穴の中に押し込んだ。外から見るときれいに見えるが、内部の通路を塞いでしまっている。
- 半径が大きすぎるエッジ: 振動研磨の処理時間が長すぎたため、エッジが許容範囲を超えて丸まってしまった。
- 表面に傷がついている場合: 研磨力が強すぎるバリ取り工具や、汚染された研磨材が、外観上または機能上の表面に傷を残してしまう。
はじめに — 実践的な手順
新しい部品を設計する場合でも、既存の部品のバリ取りの問題を解決する場合でも、以下の手順が有効です:
- 実際に重要なエッジを特定する。 部品のエッジすべてに同じ処理が必要というわけではありません。図面や3Dモデルに色分けをしておきましょう。安全上重要なエッジ(鋭利なエッジ=怪我のリスク)は赤、機能上重要なエッジ(組み立てや性能に影響する)は黄色、外観上のみに影響するエッジは緑で表示します。これにより、機械加工担当者がどこに重点を置くべきかが一目でわかります。
- 図面に端部の条件を明記してください。 上記の注記形式を使用してください。特定のエッジ(切削エッジ、シール面、位置決め用特徴など)を鋭利なままにしておく必要がある場合は、その旨を明示してください。「破断禁止」という表記は、特定のエッジに対する図面注記として完全に有効です。
- 設計の段階でバリ取りについて検討してください。 工具がいつもバリを残してしまうあの内側の角に、わずかな面取りを施していただけませんか?また、その形状のアプローチ角度を変更して、工具が機能面ではない面から退出するようにしていただけませんか?設計を少し変更するだけでバリを完全に解消でき、後でバリを取り除くよりもコストを抑えられます。
- 見積もりを依頼する前に、サプライヤーとバリ取りについて相談してください。 写真や注釈を入れた図面を送ってください。「この部品のバリ取りはどのように行いますか?」と尋ねてみてください。信頼できる加工業者なら、「セラミックメディアを用いて30分間振動タンブリングを行い、その後、シール面に手作業で仕上げ加工を施します」といった具体的な回答が返ってくるはずです。 質の悪い工場なら、「バリ取りは行います」とだけ答えるでしょう。“
- バリ取り方法を明記した初回品サンプルを依頼してください。 その方法が有効であることが確認されたら、それを生産工程に定着させる。バリ取り用メディアやサイクルタイムを変更する場合は、切削工具の加工経路を変更する場合と同様に、再検証が必要となる。
結論
解決策はそれほど複雑ではありません。図面上で必要な要件を具体的に明記し、素材や形状に適したバリ取り方法を選択し、バリ取りを「後付けの作業」ではなく「明確な工程」として扱う加工業者と協力することです。 そうすれば、部品の安全性が向上し、組立作業もスムーズに進み、半年前に見逃されていたはずの鋭利なエッジについて、後になって電話で指摘されるような事態も避けられるでしょう。
単に「バリ取り」されただけでなく、きちんとバリ取りされた部品が必要ですか? 弊社では、エッジ仕上げを単なる後処理ではなく、加工プロセスの一環として位置づけています。5個の部品に外科用グレードの表面品質が求められる場合でも、5,000個の部品に一貫性がありコスト効率に優れたバリ取りが必要な場合でも、お客様の用途に合わせて最適な方法を提案し、その工程を文書化いたします。 お客様のモデルと仕様をお送りください。部品に実際に何が必要か、一緒に話し合いましょう。 今すぐお見積もりをご依頼ください →
よくあるご質問
CNC加工におけるバリ取りはいつ行うべきか:方法、規格、そして部品に実際に必要な処理とは?
「CNC加工におけるバリ取り:方法、規格、そして部品に実際に求められるもの」は、部品に加工精度、均一な表面仕上げ、再現性のある形状、そして確実に切削できる材料が求められる場合に最適な選択肢です。.
CNC加工におけるバリ取りを依頼する前に確認すべきこと:方法、基準、そして部品に実際に必要なことは?
製造開始前に、図面のバージョン、材料等級、公差、数量、重要寸法、表面仕上げ、検査要件を確認する。.
CNC加工におけるバリ取りのコストを左右する主な要因とは:方法、基準、そして部品に実際に必要なことは?
コストは通常、材料、段取り時間、機械時間、公差の難易度、治具、工具アクセス、仕上げ、検査、注文数量によって左右される。.
CNC加工におけるバリ取りで品質リスクを低減するには:手法、規格、そして部品に実際に必要なこととは?
重要なフィーチャーを明確にマーキングし、不必要な厳しい公差を避け、製造可能性を早期に確認し、重要な寸法の検査データを使用することで、品質リスクを低減します。.
プラスチックのバリ取りに関する要件は、見積依頼書(RFQ)にどのように記載すべきでしょうか?
許容されるエッジの切れ目、鋭利な機能エッジ、シール面、内部通路、および清浄度基準を特定してください。除去可能な部分と残さなければならない部分を示す図面または実物見本を用意してください。見積もりには、バリ取り、洗浄、および手が届かない箇所の検査が含まれているかどうかを確認してください。すべての鋭利なエッジを除去するという一律の指示は、シール、嵌合、またはねじ山に損傷を与える可能性があります。.