なぜナイロン表面に仕上げ加工を行うのか?
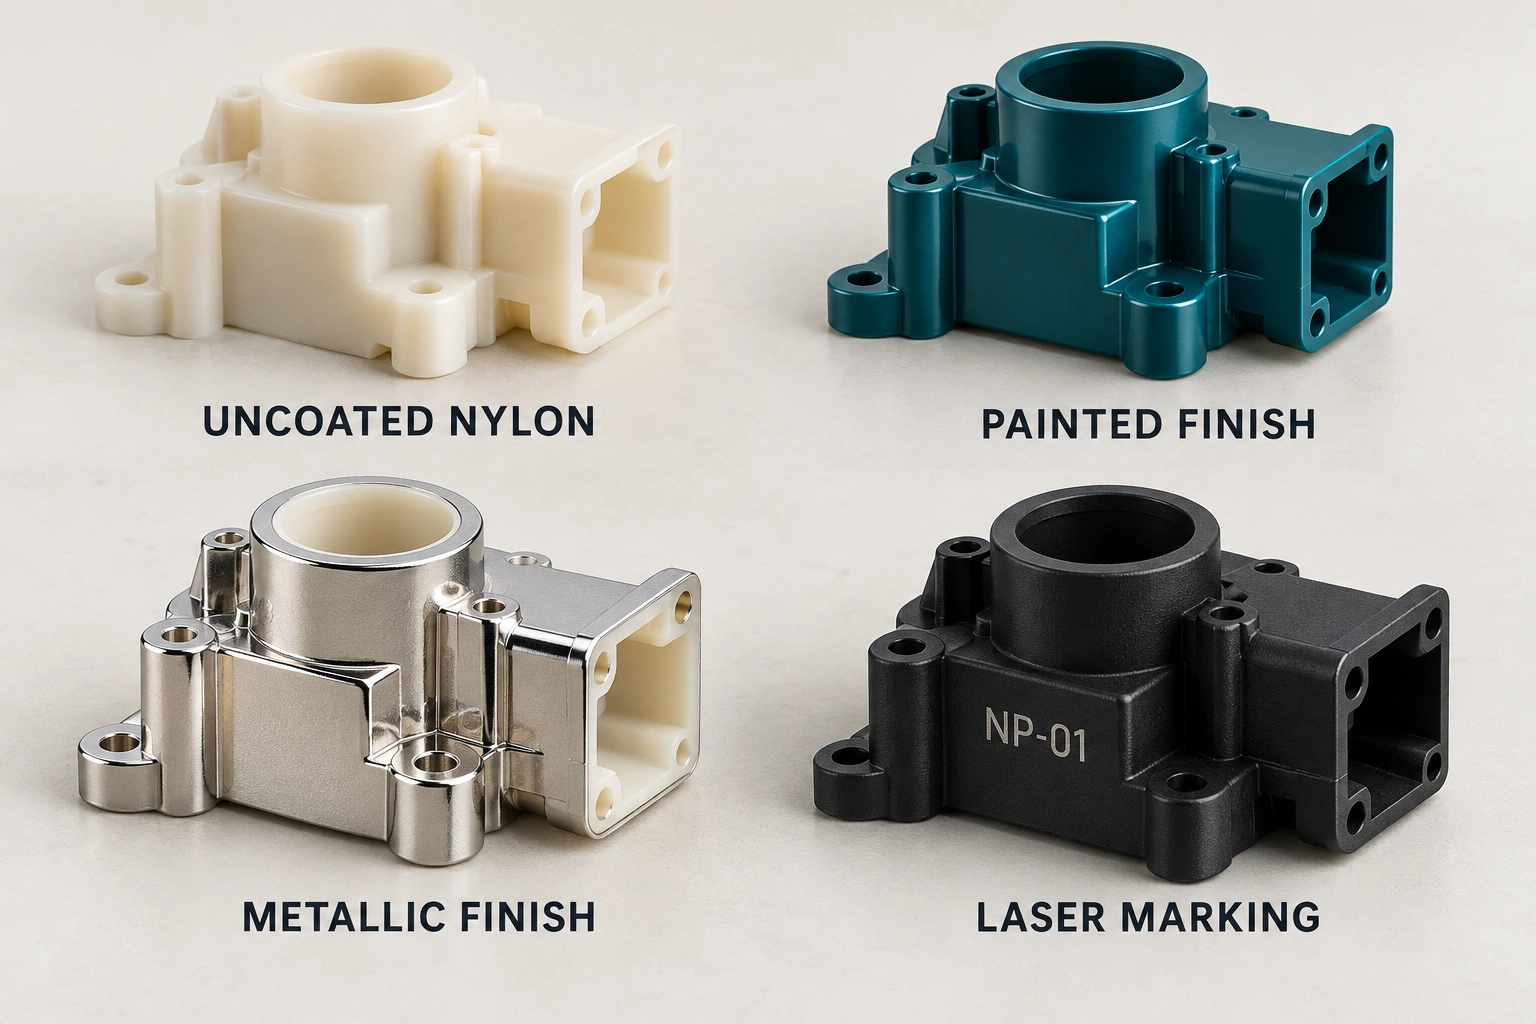
ナイロン部品は、金型やCNC加工機から取り出された時点で、機能面において完璧な形状を備えていることがよくありますが、その表面は、最終的な用途における美観、機能、あるいはブランディングの要件を満たしていない場合があります。表面処理を施すことで、マットでやや油っぽい手触りのエンジニアリング素材である未加工のナイロンを、高級感あふれる外観を持ち、環境からの影響に耐性があり、あるいはマーキングやラベリングを通じて重要な情報を伝えることができる部品へと変えることができます。.
ナイロンに関する課題は、その 低い表面エネルギー—通常36~42 mN/mであり、金属や他のプラスチックの46 mN/m以上と比較すると低い値です。これは、塗料、インク、接着剤が表面に自然に濡れにくいことを意味します。ナイロンのあらゆる表面処理工程では、まず表面エネルギーを高め、その後のコーティングや処理のための付着点を形成するための表面処理から始めなければなりません。.
When the substrate grade is still open, start with the engineering plastics selection guide before agreeing the finish.
表面処理:絶対に欠かせない最初のステップ
ナイロンの仕上げ工程には、いずれも以下の下処理方法のいずれかが必要となります:
| 方法 | 表面エネルギー(その後) | 耐久性 | 最適 |
|---|---|---|---|
| 火炎処理 | 50~60 mN/m | 営業時間・営業日 | 大量生産向けのインライン塗装;形状が単純なもの |
| プラズマ処理 | 55~72 mN/m | 営業時間・営業日 | 複雑な3D部品;部分的な処理が可能 |
| 化学エッチング | 常勤 | 常勤 | メッキ(機械的固定のための微細な凹凸を形成する) |
| 下塗りの施工 | 該当なし(化学結合) | 常勤 | 塗装:専用のナイロン用プライマーをご用意しています |
| 機械的摩耗 | 42~48 mN/m | 常勤 | 低コストの選択肢。重要度の低い債券には十分である |
For molded nylon substrates, the nylon injection molding guide covers the material preparation and molding stage before finishing.
ナイロンの塗装
ナイロンに塗装する際は、確実な密着性と耐久性を確保するために、3層塗装システムが必要です:
- 概要: ナイロン専用の接着促進剤(通常は塩素化ポリオレフィンまたはアクリル系改質品)を、乾燥膜厚5~10 μmで塗布します。これは極めて重要な層であり、標準的なプライマーではナイロンに密着しません。.
- 下地: 厚さ15~25 μmで塗布される着色層。ポリウレタン系およびアクリル系のラッカーが最も一般的である。.
- クリアコート(オプション): 自動車の屋外用および民生用アプリケーション向けの、耐紫外線性のある透明樹脂(20~40 μm)。.
最良の結果を得るためには、表面活性化処理後2時間以内に塗装を行ってください。やむを得ず部品を保管する場合は、ほこりや湿気から保護し、8時間以上保管した場合は、塗装前に再度処理を行ってください。.
以下を確認してください surface finishing service scope when specifying the substrate, appearance reference and areas to finish in your quotation request.
ナイロンの電気めっき
ナイロンには銅、ニッケル、クロムを電気めっきすることで、プラスチック基材の軽量性とコスト面での利点を維持しつつ、本物の金属のような表面を作り出すことができます。このプロセスは、めっき可能なプラスチックの標準であるABSのめっきよりも難易度が高いですが、ナイロン6およびナイロン66については確立された技術となっています。.
メッキ工程:
- エッチ: クロム酸と硫酸の混合液は、ナイロン表面に微細な孔を形成する
- 中和と触媒作用: パラジウム・スズコロイド溶液は触媒活性サイトを沈着させる
- 無電解ニッケルまたは銅: 導電層(0.5~1.0 μm)の成膜
- 電解めっき: 銅(15~25 μm)、ニッケル(8~15 μm)、およびクロム(0.25~0.5 μm)の堆積
ナイロンへのレーザーマーキング
レーザーマーキングは、ナイロン部品に文字、バーコード、ロゴ、UDI(医療機器固有識別番号)コードなどを恒久的に刻印するための主流の方法となっています。このプロセスでは、インクやラベルを使用せず、また部品に物理的に接触させることなく、高コントラストの刻印を施すことができます。.
主要なプロセスパラメータ:
- ファイバーレーザー(1064 nm): 明るい色のナイロン表面を炭化させて、暗い跡をつけるのに最適です
- CO₂レーザー(10.6 μm): 表面の溶融を制御することで、より薄い痕を残すことができる。ナイロンではあまり一般的ではない。
- UVレーザー(355 nm): “熱による損傷を最小限に抑えた「コールドマーキング」。表面の完全性が極めて重要な医療機器のマーキングに最適です。
- レーザー感応性添加剤: 0.5~2%の金属酸化物またはマイカ系添加剤を使用することで、コントラストとマーキング速度を劇的に向上させることができます
その他の仕上げオプション
- パッド印刷: シリコンパッドが、エッチング加工されたプレートからナイロン表面へインクを転写します。曲面上の小さなロゴや文字の印刷に最適です。火炎またはプラズマによる前処理が必要です。.
- ホットスタンピング: 加熱された金型が、圧力をかけて箔を表面に転写します。溶剤を使用せずに、高級感のあるメタリック仕上げやカラー仕上げを実現します。ロゴや装飾帯に適しています。.
- ハイドログラフィック印刷(ウォータートランスファー): 模様入りのフィルムが水面に浮かび、部品を浸すことでその模様が転写されます。木目、カーボンファイバー、迷彩、およびカスタムパターンを施すことが可能です。全面にプライマーとクリアコートを塗布する必要があります。.
- 振動研磨: 機械加工されたナイロン部品の場合、振動ボウル内のセラミックまたはプラスチック製の研磨材が工具跡を取り除き、均一なマット仕上げを施します。.
よくある質問
Can a molded or machined nylon part be painted?
Painting is a possible finishing route, but preparation and the coating system must be selected for the actual nylon grade and part condition. Identify visible surfaces, color, gloss, cleaners and service exposure; approve representative coated parts and an agreed adhesion check before repeat production.
Does every nylon grade accept the same metallic finish?
No finish should be assumed suitable from the PA6 or PA66 name alone. Reinforcement, additives, substrate condition, geometry and the proposed process affect the review. Define masking, mating fits and the required appearance and durability tests with the finishing scope.
What should be specified for laser marking on nylon parts?
Provide the artwork or identifier, marked area, exact grade and color, required contrast and any reading or traceability requirement. Approve the mark on representative parts; neither a light mark nor a dark mark is guaranteed for every nylon formulation.
What affects the quotation for finished nylon components?
Quantity, part geometry, exact grade, preparation, masking, chosen finish, artwork, sample trials, inspection and packaging affect scope. State whether you need finishing on supplied parts or manufacture and finish together so quotes include the same responsibilities.
関連記事
Request a Nylon Surface Finish Review
For nylon surface finishing on molded or machined components, send the part drawing and the appearance or marking requirement. Nylon Plastic can review the nylon grade, preparation, finish, protected surfaces and sample acceptance alongside the part manufacturing scope.
見積書の作成前に盛り込むべき事項と合意すべき事項
- Provide exact nylon grade, reinforcement, color, molded or machined substrate, drawing revision, sample quantity, annual demand, destination and timing.
- Identify painted, metallic, printed or laser-marked surfaces, color and gloss reference, texture, artwork and viewing conditions; mark bores, threads, seals and bond areas that must be protected.
- State cleaners, chemicals, wear, outdoor exposure, service temperature and any regulatory requirements. Define adhesion, appearance, abrasion or marking checks appropriate to the actual component.
- Agree preparation and handling, finish thickness where relevant, masking, inspection, approved samples, packaging and who accepts each result.
- ✅ 300台以上の射出成形機 50Tから2000Tまで
- ✅ 1日当たり10,000個以上の部品 生産能力
- ✅ 精度±0.02mm 全素材の公差
- ✅ MOQ ちょうど 1 部分 プロトタイピング用、数百万人に拡張可能
- ✅ 24時間見積もり, 3~15日のリードタイム
- ISO 9001 認証の品質管理システム
Separate component manufacture, surface preparation, finishing, sample trials and inspection in the quotation. Approve representative parts of the selected grade before recurring orders; a finish name alone does not define durability or appearance.